Kecepatan Sesungguhnya Print 3D: Dari Menit hingga Jam
Salah satu pertanyaan pertama yang kita tanyakan pada diri sendiri saat memasuki dunia print 3D adalah “Seberapa cepat saya dapat mencetak XYZ?” Jawabannya dapat berkisar dari hanya beberapa menit hingga lebih dari 24 jam, yang jelas bukan pernyataan paling berguna yang pernah Anda dengar dalam hidup Anda. Namun, saya dapat menambahkan informasi berguna ke jawaban yang tidak memuaskan, tidak memenuhi dan mungkin pedantik ini.
Waktu yang dibutuhkan printer desktop (hobi) reguler untuk menyelesaikan model tergantung terutama pada kecepatan gerakan ekstruder, ketebalan lapisan, lebar garis, persentase infill dan kebutuhan (atau tidak) untuk dukungan. Tidak perlu dikatakan bahwa penentu utama adalah volume besar objek yang ingin kita cetak.
Jika yang Anda inginkan hanyalah jawaban yang jelas dan spesifik, waktu yang dibutuhkan untuk mencetak Benchy 13 gram dan 15.5cm3 adalah sekitar 60 menit menggunakan pengaturan printer rata-rata.
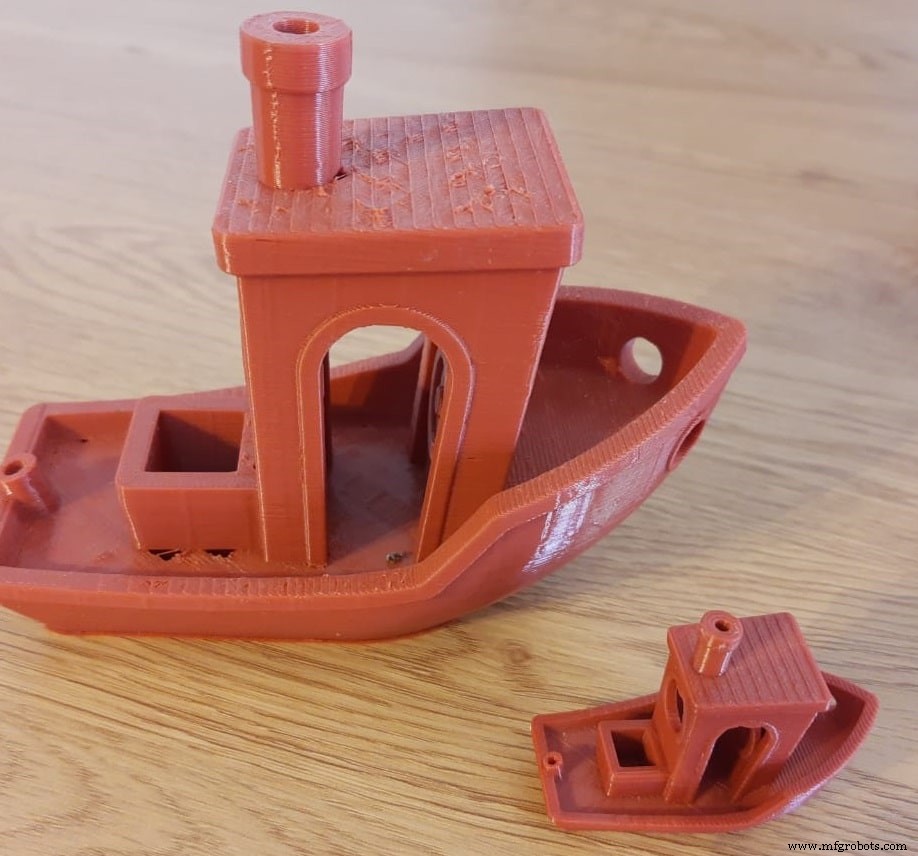
Benchy adalah perahu favorit yang dicetak oleh hobi untuk menguji kualitas printer. Saya tidak pengecualian, itulah sebabnya saya akan menggunakannya sebagai contoh untuk sisa artikel ini.
Sekarang setelah Anda tahu apa yang harus Anda katakan pada teman-teman Anda ketika mereka bertanya berapa lama waktu yang dibutuhkan untuk mencetak perahu kecil dan acak yang tidak berguna, kita secara teknis dapat berhenti menulis/membaca artikel ini dan melanjutkan kehidupan kita! Dalam kasus yang tidak begitu mungkin bahwa Anda memilih untuk tinggal dan terus membaca, saya akan mencoba membuatnya layak waktu Anda dan memberikan beberapa hal lagi untuk Anda katakan kepada mereka. Mari kita pastikan Anda membuat mereka terpukau (atau bosan sampai mati)!
Penentu Utama Kecepatan Print 3D
Kita akan membicarakan lebih detail tentang masing-masing pengaturan utama waktu cetak, dan jika Anda ingin menguji dampak masing-masing, Anda dapat mengunduh slicer (seperti Ultimaker Cura). Dengan mengubah setiap parameter dan mengiris, perangkat lunak akan mengeluarkan estimasi waktu cetak. Anda bahkan tidak perlu memiliki printer 3D untuk melakukannya.
Faktanya, mari kita buat tabel berbagai durasi cetak dari teman kami Benchy di bawah berbagai kecepatan cetak dan ketebalan lapisan! Sebagai titik awal, saya akan menggunakan pengaturan draft Cura:
Durasi cetak Benchy (dalam menit)
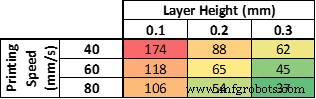
Seperti yang Anda lihat, pengaturan memainkan peran besar dalam menentukan waktu cetak. Dalam contoh sederhana kita, kita dapat mengharapkan mendapatkan Benchy dalam hanya 37 menit atau hingga hampir tiga jam. Juga perlu dicatat bahwa skenario cetak tercepat yang kita pertimbangkan harus menghasilkan Benchy yang terlihat layak.
Anda dapat melakukan hal yang sama dengan mengunduh Benchy dari Thingiverse.
Kecepatan Gerakan Ekstruder
Dari alasan yang jelas, kecepatan gerakan ekstruder adalah salah satu faktor utama yang menentukan waktu total yang dibutuhkan printer kita untuk mengeluarkan potongan plastik yang diinginkan. Ini memiliki hubungan linier dengan kecepatan printer, yang berarti jika kita menggandakan kecepatan gerakan kita akan sekitar menggandakan waktu cetak.
Tidak ada makan gratis di sini, namun. Kami tidak dapat meningkatkan kecepatan cetak tanpa batas dan mengharapkan perahu kecil kita tetap indah seperti biasa. Bergantung pada printer, kita dapat mengharapkan hasil yang baik dengan mengatur gerakan pada 50mm/s. Beberapa printer FDM kelas tinggi dapat mencetak pada 150mm per detik tanpa penurunan kualitas cetak yang terlalu besar.
Jika Anda ingin mengetahui kecepatan maksimum yang sempurna dari printer Anda, Anda sudah punya alasan untuk mulai mencetak perahu Benchy Anda sendiri. Mulai dari 35mm/s dan, jika berhasil, tingkatkan cetak berikutnya dengan 5 atau 10 milimeter per detik sampai Anda menemukan titik manis.
Jika Anda memilih untuk memaksa printer Anda bergerak seperti Usain Bolt, itu tidak akan meledak tetapi Anda harus bersedia untuk melihat beberapa ghosting/ringing, under-extrusion, adhesi lapisan yang lemah dan kualitas buruk secara keseluruhan, karena meningkatkan kecepatan datang dengan kerugian yang tidak dapat dihindari.
Ketebalan Lapisan
Fitur lain yang memiliki hubungan linier dengan waktu cetak adalah ketebalan lapisan. Menggandakan ketebalan lapisan Anda dari 0.1mm menjadi 0.2mm akan mengurangi waktu yang Anda habiskan menatap printer Anda sebesar 50%.
* Tidak-Bener-Bener-Tip: alih-alih hanya melihat materi cetak Anda mewujudkan, Anda juga dapat pergi ke luar dan menatap rumput (ia juga berubah ukuran, meskipun jauh lebih lambat).
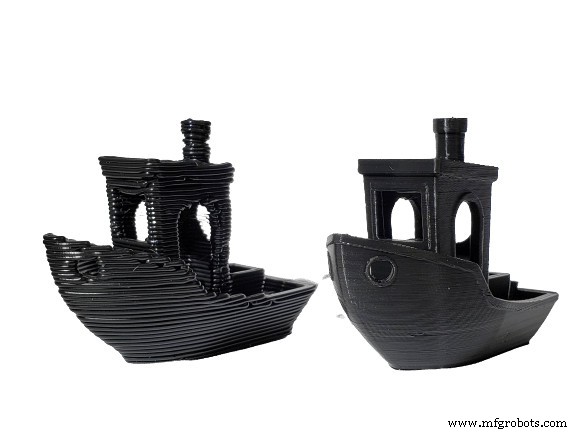
Untuk ukuran nozzle standar 0.4mm, printer 3D yang terkalibrasi dengan baik seharusnya dapat mencetak pada ketebalan lapisan 0.05mm. Hasil dari melakukan ini bisa sangat memuaskan. Ketebalan lapisan kecil sangat cocok untuk hobi yang tertarik mencetak miniatur kecil dan detail.
Jika Anda ingin membawa kualitas detail cetakan Anda lebih jauh, pertimbangkan untuk mengubah nozzle 0.4mm Anda menjadi 0.25mm. Perubahan cepat dan murah ini dapat menghasilkan hasil yang luar biasa.
Di sisi lain, jika Anda punya kesabaran anak kecil lima tahun (atau saya), Anda dapat mengatur ketebalan lapisan hingga 0.32mm dengan nozzle yang sama dan menyelesaikan cetakan Anda dalam waktu singkat.
Persentase Infill
Saya merekomendasikan untuk biasanya menambahkan infill pada sebagian besar cetakan kita untuk membuatnya lebih tahan. Tentu, seperti halnya dengan sebagian besar pengaturan cetak, persentase infill juga datang dengan potensi kerugian: memerlukan lebih banyak filament dan memakan waktu lebih lama untuk mencetak. Ini terutama benar untuk model yang memiliki volume interior yang banyak.
Dalam gambar di bawah, saya menunjukkan bagaimana persentase infill yang berbeda terlihat. Seiring waktu dan Anda menjadi lebih berpengalaman dalam mencetak dan menyesuaikan pengaturan, Anda akan menyimpulkan bahwa infill 12% hingga 20% cukup untuk mendapatkan cetakan yang kuat dan tahan tanpa menambahkan terlalu banyak waktu cetak pada pekerjaan.
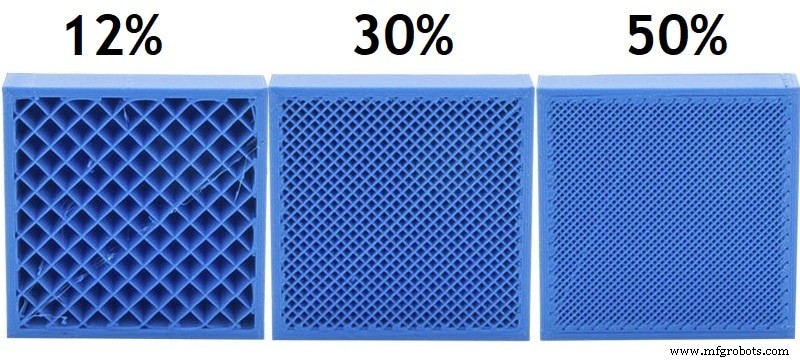
Anda harus tetap dalam rentang infill 0% hingga 60%. Persentase di atas ambang tersebut cenderung memiliki sedikit atau tidak ada peningkatan kekuatan, dan dengan pengorbanan waktu cetak yang luar biasa. Sebagai perkiraan, rentang 0% hingga 20% sesuai untuk bagian yang tidak fungsional, sementara rentang 20% hingga 40% adalah tempat sebagian besar cetakan ringan hingga berat akan berada. Ada pengecualian jarang yang memerlukan infill 60%, jadi hindari magnitudo ini kecuali Anda pikir jelas diperlukan.
Jika Anda ingin melihat cetakan yang jelas gagal karena (di antara alasan lain) infill yang lemah, periksa Benchy besar dari gambar pertama yang saya ambil.
Dukungan Cetak
Karena cara kerja Fused Deposition Modeling (FDM), ada sudut maksimum yang dapat dicetak model sebelum cetak mulai gagal. Ini karena setiap lapisan filamen baru ditumpuk di atas lapisan sebelumnya, sehingga diperlukan sesuatu di bawah untuk membangun di atasnya. Sebagai aturan jempol, saya merekomendasikan untuk tidak mencetak objek dengan sudut lebih besar dari 45° tanpa menambahkan dukungan.
Untuk memberikan referensi, di bawah ini adalah render dari penguji sudut yang populer:
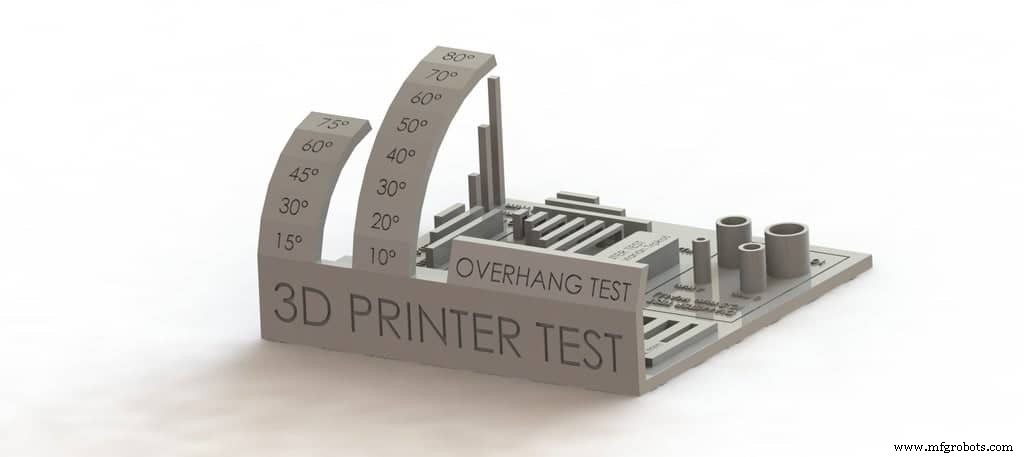
Selain menunjukkan “overhang test”, saya juga merekomendasikan mencetaknya untuk menentukan pada sudut mana printer Anda mulai gagal (unduh di sini). Juga perlu dipertimbangkan bahwa selalu ada ruang untuk meningkat beberapa derajat tanpa menambahkan dukungan.
Seorang printer yang berpengalaman juga akan dapat menetapkan posisi terbaik dari model di dalam perangkat lunak pengirisan. Sebagian besar waktu, Anda dapat melakukannya tanpa dukungan dengan mudah memutar model.
Ketebalan Dinding Cetakan 3D
Jika Anda tidak ingin mencetak dalam mode Vase-Mode (di mana hanya bagian luar model yang dicetak dalam satu garis terus-menerus), juga penting untuk mengetahui trade-off dari ketebalan dinding. Dengan Wall Thickness, saya berarti jumlah penempatan filamen bersebelahan yang dilakukan ekstruder di setiap bagian luar cetakan untuk “membangun dinding”. Parameter ini akan memiliki dua konsekuensi utama:
- Ketebalan dinding yang lebih besar setara dengan cetakan yang lebih tahan dan tampak lebih bagus.
- Cetak dengan dinding tebal akan memakan waktu lebih lama untuk dicetak dan mengonsumsi lebih banyak filament.
Banyak pengaturan printer 3D memiliki lebih dari satu cara untuk disebut dan ketebalan dinding tentu bukan pengecualian: tergantung pada perangkat lunak, Anda dapat menemukannya di bawah shells, perimeters, sides atau loops.
Ketebalan shell cetakan Anda juga ditentukan oleh ukuran nozzle Anda dan Anda harus selalu mencoba mengatur sebagai kelipatan diameter nozzle (0.4mm adalah yang paling populer).
Kedua pengaturan minimum dan yang direkomendasikan yang saya sebutkan di bawah ini berlaku tidak hanya untuk filament PLA, tetapi juga untuk ABS, Nylon, PETG, dan filament lainnya.
Jika dinding Anda terlalu tipis, mungkin cetakan tidak akan selesai. Karena teknologi FDM terdiri dari mencetak setiap lapisan di atas lapisan sebelumnya, lapisan tipis yang belum mengeras cenderung runtuh saat menaruh lapisan berikutnya di atasnya. Sebagai minimum mutlak, harus tebal 0.8mm (dua perimeter). Ini adalah pengaturan yang baik untuk cetakan yang bukan definitif tetapi hanya tes intermediate dari proses desain iteratif Anda.
Mengakali ketebalan juga dapat berakibat kontraproduksi, karena akan menciptakan lebih banyak stres internal dan dapat menyebabkan meredam. Jika Anda memikirkan daya tahan dan kualitas cetak secara keseluruhan, Anda harus mempertimbangkan dinding tebal 1.6mm yang terdiri dari empat perimeter.
Kesimpulan
Print 3D tidak cepat, malah sangat lambat, tetapi kita dapat meningkatkan kecepatan printer kita bekerja dengan menyesuaikan pengaturan sedikit.
Ada beberapa printer modern di luar sana yang mampu mencetak jauh lebih cepat dari kecepatan standar 50mm/s yang dicetak sebagian besar printer, seperti Voron 2.4 yang dapat mencetak hingga 350mm/s (ya, 7 kali lebih cepat) dan dengan kualitas fantastis.
Sebagian besar pembuat memilih untuk mencetak sepanjang malam, terutama dengan cetakan yang memakan waktu sekitar 20 jam atau lebih, pastikan untuk mengambil langkah pencegahan yang diperlukan saat melakukannya.
Lihat bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade mana yang harus didapatkan, karena kami tahu ini dapat menjadi tugas yang sangat menakutkan dan yang umumnya mengarah pada banyak kebingungan.
Kami telah memilih hanya sejumlah printer 3D yang kami pertimbangkan bagus untuk pemula serta menengah, dan bahkan para ahli, membuat keputusan lebih mudah, dan filamen, serta upgrade yang tercantum, semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu bahwa apa pun yang Anda pilih akan bekerja sebagaimana dimaksud.



