Bagaimana Robotika Canggih Merevolusi Operasi Pengelasan
Apakah saat yang tepat untuk mengotomatisasi operasi pengelasan Anda? Khawatir tentang seberapa lama Anda dapat menahan tukang las yang berpengalaman? Perlu meningkatkan throughput tetapi tidak melihat bagaimana dengan tenaga kerja yang ada? Dituntut oleh bahan yang lebih sulit? Berbagai kemajuan teknis membuatnya relatif mudah untuk menyelesaikan masalah-masalah ini dengan mengotomatisasi operasi pengelasan Anda, dengan pengembalian investasi yang cukup cepat.
Ketiga Kali Lebih Cepat
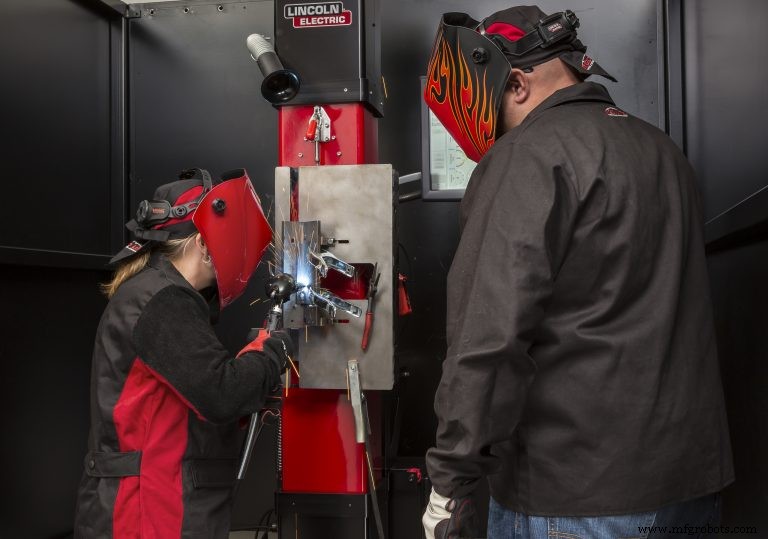
Ada dua kategori luas dari pengelasan otomatis, yang disebut otomatis "tetap" dan pengelasan "fleksibel" (atau robotik). Otomatis tetap seringkali spesifik untuk aplikasi dan terbaik saat geometri bagian dan las sangat sederhana. Misalnya, biasanya solusi terbaik untuk pengelasan pipa. Tetapi untuk sebagian besar aplikasi industri dan apa pun yang kompleks, pengelasan robotik ideal dan merupakan fokus artikel ini.
Seperti yang dijelaskan Jason Lange, manager inside sales, Lincoln Electric Co. (Cleveland), "Tujuan utama robot adalah untuk membantu repeatabilitas las. Nomor dua adalah untuk mengurangi penyalahgunaan pada tukang las. Memindahkan bagian sepanjang hari dan merangkak di bawah fixture yang berbeda memberatkan manusia. Robot membantu ergonomi."
Dobbel penting untuk membuatnya lebih mudah bagi tukang las karena mereka semakin sulit ditemukan. "Ada banyak sekolah teknik di seluruh negeri yang berinvestasi dalam program pengelasan untuk mencoba mengembangkan kesenjangan itu," lanjut Lange. "Tetapi pada hari mana pun, jumlah orang yang pensiun melebihi pengganti yang masuk, menciptakan kesenjangan. Pengelasan robotik membantu mengisi kesenjangan itu."
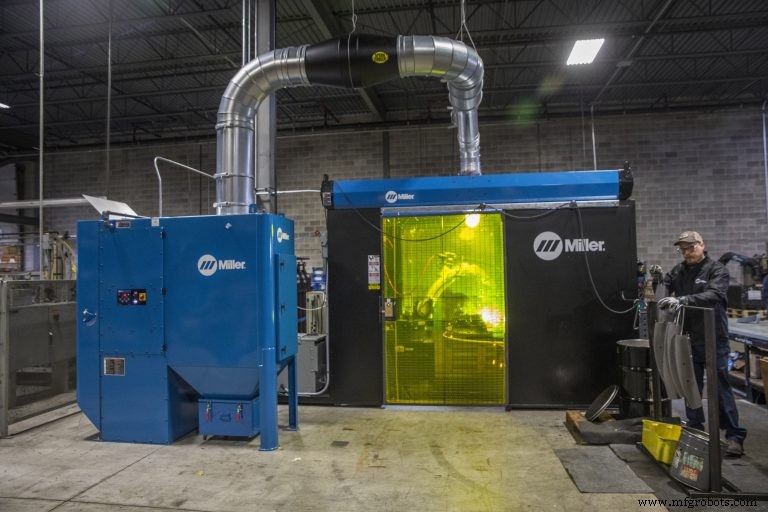
Pada saat yang sama, "pengembalian investasi pada sistem robotik biasanya jauh lebih baik dari yang Anda pikirkan," menjelaskan Erik Miller, business development manager—laser group di Miller Electric Mfg. Co. (Appleton, WI). "Satu sistem robot akan menghasilkan sebanyak bagian dari tiga tukang las. Anda menghemat dua gaji per shift dan biaya sel yang telah dirancang rata-rata adalah $100.000 hingga $120.000. Ini membayar dirinya sendiri dalam sekitar setahun. Biasanya, jika Anda dapat mengotomatisasi proses dan mendapatkan pengembalian investasi dalam kurang dari setahun, itu adalah sesuatu yang Anda lakukan segera. Jika dua tahun, itu adalah sesuatu yang harus Anda pertimbangkan serius."
Jadi otomatisasi robotik sangat membantu dalam meningkatkan throughput. Tetapi sumber yang diwawancarai untuk artikel ini menekankan bahwa itu bukan pengganti tenaga kerja yang terampil. "Anda masih membutuhkan orang pengelasan berkualitas untuk mengoperasikan robot itu," seperti yang diungkap Lange.
Perubahan Bahan Sebab Lain untuk Mengotomatisasi
Perubahan bahan kerja selama sepuluh tahun terakhir telah mendorong perbaikan dalam pengelasan, banyak di antaranya mustahkil untuk diterapkan secara manual, seperti las laser, menurut Erwin DiMalanta, director, welding & cutting business line, ABB Robotics (Auburn Hills, MI). "Produsen segalanya dari kendaraan pertambangan hingga mobil menggunakan bahan yang berbeda untuk mengurangi biaya dan bobot dan untuk menyesuaikan solusi penggerak yang berbeda," katanya. "Produsen otomotif telah beralih ke baja kuat tinggi dan ultra kuat tinggi, yang memiliki properti metalurgi yang membuatnya lebih kuat, lebih ringan, dan lebih tahan karat, namun dengan formabilitas dan pengelasabilitas yang tinggi. Itu secara drastis mengubah cara struktur logam dirancang, dibentuk dan dirangkaian." Sementara produsen mungkin telah menggunakan cetakan stempel tradisional untuk memotong fitur pada bagian, mereka sekarang menggunakan proses stempel panas dan teknologi laser otomatis untuk memotong dan memotong bagian.
"Contoh lain adalah beralih ke aluminium untuk lebih banyak aplikasi," kata DiMalanta. "Bergantung pada mobil, hingga 90% tubuh mungkin sekarang aluminium. Karena konduktivitas yang lebih tinggi, Anda perlu lebih banyak arus listrik untuk spotting aluminium dan arus berarti panas. Namun kita menuju bahan tebal lebih tipis. Dalam beberapa kendaraan, bahan tebalnya sekitar 1-mm. Jadi bagaimana Anda menangani tren-tren ini yang berjalan ke arah berlawanan?"
Jawabannya adalah teknologi yang ditingkatkan untuk kontrol elektronik dan mekanik las arc, dan penggunaan yang meningkat las laser. Untuk las arc, DiMalanta mengatakan bahwa "sumber daya sekarang sangat canggih dan dikontrol secara elektronik. Penyetoran material ke dalam kolam las dikontrol dengan hati-hati, dengan waveform yang disesuaikan." Miller menambahkan bahwa waveform khusus tersebut "mengontrol input panas pada bagian, yang dapat mengurangi distorsi, dan juga meningkatkan penampilan kosmetik las."
Dia juga menunjukkan metode mekanis yang disebut Active Wire dari Panasonic. "Ini adalah feed kabel dua arah di mana kabel memajukan untuk menciptakan short dan kemudian mundur dari kolam, mengulangi tindakan jenis mesin jahit ini pada 120 Hertz. Ini mengurangi input panas dan juga sangat mengurangi spatter. Ini juga meningkatkan konsistensi strike arc pada setiap las. Ini sangat populer untuk las aluminium dan las lembar logam tipis."
Semakin ringan komponen, semakin canggih material yang harus menjadi untuk memungkinkan struktur kompleks sambil mempertahankan kekuatan, kata DiMalanta. "Robot dan sistem perangkat lunak canggih mereka membantu menghubungkan proses untuk menangani material ini dengan jalur robot."
Las Laser Sebagai Opsi Menarik
Dengan kemampuan mencoloknya untuk melas berbagai macam bahan (termasuk bahan yang berbeda) dengan cepat kilat, laser mungkin hal terbesar yang terjadi pada pengelasan dalam beberapa dekade. Dan seperti yang diungkap Masoud Harooni, senior advanced technology engineer—laser welding di Trumpf Inc. (Hoffman Estates, IL), "berita terbesar dalam las laser dalam beberapa tahun terakhir adalah penurunan harga laser."
"Sistem las laser lebih mudah dikontrol," lanjut Harooni. "Anda memilih satu daya dan satu kecepatan. Setelah disesuaikan, Anda memproses seluruh bagian dengan sedikit spatter. Dalam las arc Anda harus memelihara arc dan parameter las sensitif terhadap perubahan jarak antara boras dan workpiece. Berbagai bagian dari [workpiece] membutuhkan lebih banyak arus, atau lebih sedikit arus, dan ini menyebabkan stabilitas proses yang lebih rendah. Meski loop umpan balik pada sistem las arc modern sangat bagus, sistem ini sebenarnya tidak pernah disesuaikan sempurna. Komponen yang dilas laser memerlukan pemrosesan pasca yang jauh lebih sedikit daripada komponen yang dilas arc, yang sering harus digosok. Anda juga memiliki masalah menangani spatter dan perlu membersihkan nozzle dalam sistem las arc."
Mungkin lebih penting, las laser dapat mencapai las yang lebih dalam tanpa kerusakan panas, bahkan pada bahan seperti aluminium dan magnesium yang rentan terhadap retakan atau porositas dengan las arc. Harooni menjelaskan ini karena laser dapat mencapai densitas daya 108 watt per sentimeter persegi. Ini menghasilkan keyhole, area rongga dalam yang dibuat dengan menguapkan logam workpiece. Saat sinar laser bergerak di sepanjang bagian, ia mempertahankan keyhole kecil ini yang dikelilingi oleh kolam cair, sementara bahan di belakang mengeras.
"Anda mendapatkan las yang kuat dan dalam tanpa input panas ekstrim ke dalam bagian," katanya. "Las arc tidak memiliki densitas daya, jadi satu-satunya cara untuk mencapai las yang lebih dalam adalah dengan meningkatkan input panas. Properti mekanis bagian yang dilas dengan input panas lebih rendah dan distorsi lebih kecil jauh lebih baik daripada bagian dengan input panas lebih tinggi."
Miller menyatakan bahwa "dampak awal las laser telah berada di pengelasan otomotif, karena volume tinggi dan [keuntungan teknis]. Produsen lembar logam juga harus mempertimbangkan las laser. Manfaat nyata adalah dalam menggantikan las titik resistensi, yang dapat menantang untuk produksi volume menengah hingga rendah. Fixturing dapat sulit, karena akses diperlukan pada kedua sisi atas dan bawah bagian, sedangkan las laser hanya memerlukan akses sisi atas, jadi lebih mudah diotomatisasi. Anda juga dapat menggunakan robot muatan rendah untuk las laser, bersama dengan optik tetap sederhana."
Dibandingkan dengan robot muatan besar dengan lengan kuat yang membawa alat besar dengan dua elektroda, produsen kini dapat menggunakan robot delapan kg yang lebih aman, memasang proses head padanya, dan mengotomatisasi las titik resistensi dengan relatif mudah.
"Area lain dalam lembar logam di mana las laser bermanfaat adalah dalam pembuatan kotak," katanya. "Las sudut luar yang memerlukan penampilan kosmetik, dan yang memerlukan sedikit atau tidak ada finishing logam setelahnya, adalah area di mana kami telah melihat banyak minat."
Menurut Miller, laser memberikan solusi yang baik pada bagian di mana akses terbatas. Laser hanya memerlukan garis pandang untuk membuat las, sedangkan dalam aplikasi las arc robot harus memindahkan boras yang besar masuk dan keliling bagian, yang dapat sangat sulit. "Dalam las laser, kami sering berada 500 mm dari workpiece. Ini seperti menembak senara laser. Laser juga memiliki kecepatan pemrosesan yang jauh lebih tinggi dan input panas keseluruhan yang lebih rendah ke dalam bagian, yang mengurangi distorsi. Ini adalah alat yang sempurna untuk las autogenous."
Kekurangan las laser, menjelaskan Harooni, adalah Anda "harus memastikan bahwa Anda hampir tidak memiliki celah antara komponen, atau menggunakan fusion line, yang menggabungkan las laser dengan bantuan kabel, di mana Anda melelehkan kabel ke dalam kolam sehingga Anda dapat menutupi celah. Tetapi las laser sangat lebih cepat sehingga layak dengan investasi tambahan dalam fixturing. Misalnya, jika Anda membuat 50 bagian sehari dengan pengelasan arc robotik, pengelasan laser robotik dapat menghasilkan 300, 500 atau bahkan ribuan bagian yang sama dalam sehari."
Masuk ke Otomatisasi Pengelasan
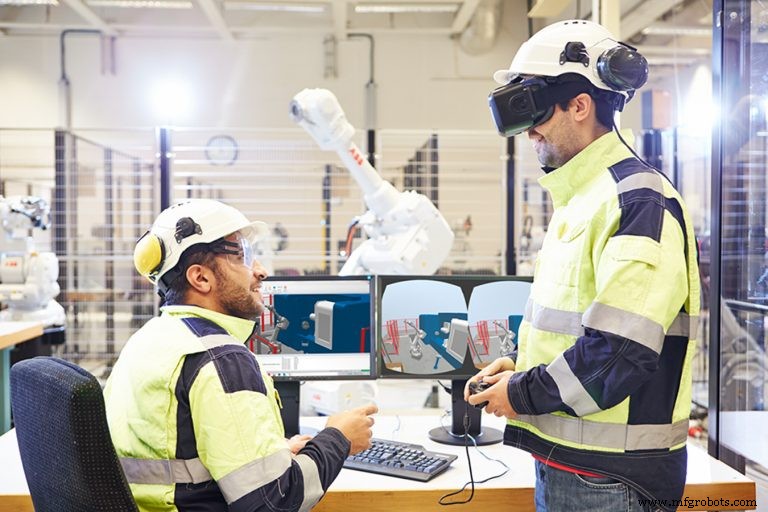
Melompat ke otomatisasi pengelasan sekarang lebih mudah dari sebelumnya. Pertama, pemain utama menawarkan perangkat lunak penyiapan offline yang memprogram pekerjaan berikutnya pada PC dengan tingkat realisme yang tinggi, mentransfer program tersebut ke robot, dan memulai las. ABB bahkan menggunakan teknik virtual reality untuk memungkinkan pengguna untuk "berkolaborasi" dengan peralatan pengelasan robotik.
"Anda secara harfiah dapat meraih robot di lehernya, demikianlah, dan mengarahkan persis seperti Anda akan mengarahkan anjing dengan tali pinggang," menjelaskan DiMalanta. "Ini bisa jauh lebih intuitif daripada menggunakan teaching pendant."
Kedua, sistem ini dapat memiliki mekanisme yang secara otomatis menyesuaikan perubahan posisi dari satu bagian ke bagian berikutnya dan memantau kualitas las.
Seperti yang dijelaskan David Schaefer, product specialist di Miller Electric, "Ada beberapa jenis sensor yang menangani perubahan lokasi perselingan. Satu adalah touch sensing dan yang lain adalah through-the-arc seam tracking. Saat menggunakan touch sensing, robot dapat turun dan menggunakan kabel las arc-nya untuk mengecek bagian. Ini memeriksa delta antara lokasi yang diprogram dan lokasi aktual untuk secara dasar mereprogram dirinya sendiri."
"Dalam through-the-arc seam tracking, saat Anda melintasi perselingan, seperti dengan las fillet atau las lap jika materialnya cukup tebal, ia mendeteksi perubahan amperase dan menentukan kapan ia berada di perselingan dan kapan di luar perselingan, lalu mengikuti las itu saat melas," lanjut Schaefer. "Anda juga memiliki opsi untuk menggunakan laser optics alih-alih sensing jenis kabel, tetapi ide dasarnya sama."
Lange dari Lincoln Electric mengatakan bahwa "cara lain untuk melakukannya adalah melalui kamera yang mengambil gambar 2D atau 3D dari bagian. Kami dapat mengoffset program dan offset perselingan berdasarkan lokasi fisik bagian. Kamera baru tidak terpengaruh oleh cahaya pantulan dari bagian sebagaimana kamera mungkin beberapa tahun lalu. Mereka dapat melihat lebih banyak warna dan membaca definisi bagian, membedakan bayangan dan pantulan dari bagian." Harooni menambahkan bahwa "optik saat ini juga memberi kami kemampuan untuk memeriksa kualitas las secara real-time tanpa kebutuhan uji destruktif."
Ketiga, semua robot menawarkan bentuk deteksi tabrakan. Miller dari Miller Electric mengatakan bahwa ini merupakan perbaikan paling signifikan pada lengan robot itu sendiri. "Sebelumnya, pelanggan akan membuat program berdasarkan posisi X-Y-Z yang diketahui dari boras. Katakanlah robot telah melas setengah shift dan operator meninggalkan klamp terbuka. Robot kemungkinan besar akan memukul klamp, membengkokkan boras. Itu akan menyebabkan setiap las dalam program tersebut menjadi tidak ter-align karena ujung boras telah membengkok dan posisi tersebut telah berubah. Hari ini, jika robot memukul benda, bahkan pada kecepatan tinggi, ia membaca lonjakan arus yang dihasilkan sebagai halangan. Ini menyebabkan robot segera masuk ke mode flex servo, yang menunda penerapan rem untuk jarak tertentu yang ditentukan untuk setiap sumbu. Robot menjadi 'lembut,' dalam efeknya. Ini memungkinkan robot untuk melepaskan momentum, meminimalkan kerusakan pada alat. Ini berarti Anda dapat memiliki tabrakan kecepatan tinggi tanpa membengkokkan boras."
Empat, semua pemain utama menawarkan sel robotik yang telah dirancang sebelumnya dengan semua yang Anda butuhkan pada satu palet (atau beberapa). "Sebuah work cell akan menjadi unit yang sepenuhnya dirancang dengan semua perlindungan yang tersedia," kata Lange. "Anda biasanya akan melihat pagar atau dinding baja, biasanya safety scanner, lampu, push button untuk mengaktifkan robot, key interlocks, dan beberapa jenis positioning device di depan robot, seperti turntable atau ferris wheel. Perangkat ini membawa bagian ke zona kerja sementara operator memuat bagian tambahan di sisi yang berlawanan. Atau Anda dapat memiliki meja tetap di mana robot akan memproses. Ada juga sumber daya las, boras, dan beberapa reamer untuk membersihkan bit jika diperlukan. Anda hanya perlu menghubungkannya ke listrik dan sumber gas." Dan jika salah satu solusi jadi tidak bekerja, solusi turnkey kustom tersedia.
Jadi Apa yang Perlu Diikhawatirkan?
"Saat kami berkonsultasi dengan pelanggan potensial tentang otomatisasi pengelasan, kami melihat pembuatan bagian upstream mereka," menjelaskan Schaefer dari Miller Electric. "Jika mereka menggunakan laser dan peralatan CNC untuk membengkok, memotong, dan memotong bahan, mereka akan memiliki kesuksesan yang jauh lebih baik dalam pengelasan robotik daripada jika mereka memotong secara manual atau menggunakan chop saw. Bengkel-bengkel tersebut dapat melakukannya sekarang karena saat mereka memasang las secara manual, tukang las dapat menyesuaikan, tetapi robot tidak akan." Miller menambahkan bahwa pengelasan biasanya hal terakhir yang diotomatisasi di fasilitas karena proses upstream harus akurat terlebih dahulu. "Bagian harus dipotong dengan akurat, lalu dibengkokkan dengan akurat. Kemudian Anda dapat melasnya," katanya.
Selain memastikan bagian dapat diulang, fixturing yang membatasi atau menghilangkan celah diperlukan, seperti yang dijelaskan Schaefer: "Anda tidak dapat melas udara. Operator manusia dapat melihat celah dan bereaksi sesuai, biasanya dengan meningkatkan wire stickout untuk mengurangi amperase, yang mengurangi panas dan penetrasi, lalu mulai melintasi untuk mengisi celah. Robot tidak akan melakukan ini. Itu akan membakar bagian."
Sebaliknya, Lange mengatakan beberapa pelanggan telah menghabiskan ribuan atau ratusan ribu dolar dalam beberapa kasus pada tooling untuk memegang bagian sementara mereka dapat memotong harga itu menjadi separuh dengan meningkatkan proses upstream. Itu memberikan repeatabilitas yang diperlukan downstream, yang pada akhirnya menurunkan biaya tooling dan mengurangi jumlah rework dan scrap.
Setelah kualitas dan repeatabilitas bagian, kekhawatiran yang paling penting berikutnya adalah "mengetahui dan memahami proses pengelasan dalam hubungannya dengan las itu sendiri dan las melalui perangkat otomatis," kata Lange.
Jadi siapa yang harus Anda latih untuk mengoperasikan pengelasan otomatis? Entah seorang tukang las yang berpengalaman atau seseorang yang bersemangat untuk belajar pengelasan (yang memakan waktu beberapa minggu) ditambah otomatisasi pengelasan.
Schaefer memperingatkan bahwa "Anda memerlukan budaya yang tepat di fasilitas. Orang yang memiliki pekerjaan dapat merasa terancam dengan otomatisasi yang masuk ke fasilitas. Saya akan sangat jujur dengan orang-orang saya tentang manfaatnya, bagaimana itu akan membuat perusahaan lebih efisien, membantu tumbuh dan lebih bersaing dan pada akhirnya mempekerjakan lebih banyak orang."
Akhirnya, ukuran batch harus cukup besar untuk otomatisasi. Seperti yang diungkap Lange, "Waktu yang diperlukan untuk melakukan pemrograman offline, memasukkannya ke dalam robot dan melakukan setup cepat tentu menghasilkan pengembalian yang baik jika ukuran batch Anda berjalan selama sekitar satu hari atau satu hari setengah. Jika Anda mengubah bagian setiap jam, Anda mungkin tidak seefektif dalam ROI."



