Extrusion Dijelaskan: Proses, Manfaat, dan Keterbatasan – Tinjauan Teknis
Salam dari The Mechanical post! Hari ini kita akan melihat Apa itu extrusion ? prosesnya, keuntungan dan keterbatasannya Jadi mari kita mulai dengan definisi extrusion.
Definisi extrusion
Extrusion dapat didefinisikan sebagai proses manufaktur di mana sebuah blok logam yang tertutup dalam wadah dan dipaksa untuk mengalir melalui pembukaan kecil dengan bentuk dan ukuran tertentu yang disebut die .
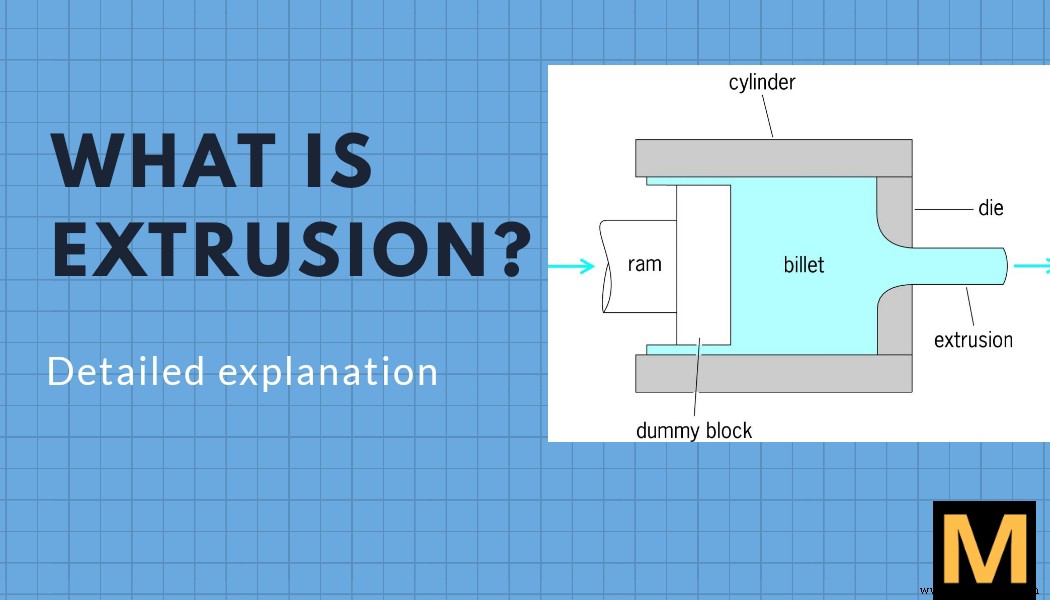
Istilah terkait extrusion yang harus Anda ketahui
Billet
Billet adalah blok seragam dari bahan yang akan diekstrusi (contohnya
aluminium extrusions). Ukuran blok ini bervariasi tergantung pada mesin yang digunakan untuk extrusion. Blok-blok ini kemudian digunakan untuk mengekstrusi produk yang diinginkan.
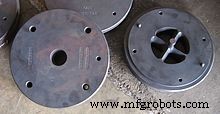 |
| gambar menunjukkan die extrusion |
Die
Die extrusion adalah plat atau cakram besi lingkaran dengan ketebalan yang cukup dan memiliki satu atau lebih pembukaan untuk membuat profil yang diinginkan. Mereka terbuat dari besi die H-13 dan diheat-treated karena harus menahan tekanan dan suhu tinggi yang disebabkan oleh memaksa billet panas melalui die.
Ram extruder
Ram adalah jenis piston atau plunger yang berat massa yang digunakan untuk mendorong billet melalui die dengan menerapkan sejumlah besar gaya. Contoh ram adalah suntikan dokter, saat dokter memberikan gaya pada ram, cairan di dalamnya dipaksa untuk mengalir keluar.
Proses extrusion
Proses extrusion dimulai dengan pemanasan billet. Billet biasanya dipanaskan hingga suhu sehingga bahan menjadi mudah lentur dan duktil.
Billet kemudian dimuat ke dalam wadah. Saat ram memaksa logam untuk keluar melalui pembukaan die, logam mengalami deformasi plastis dan mengalami pengurangan dan panjang selama extrusion. Bagian produk akan bergantung pada bentuk pembukaan die. Proses ini dapat dianggap sebagai adaptasi dari closed die forging, perbedaannya adalah dalam forging, tubuh utama logam adalah produk dan flash dipotong dan dibuang; dalam extrusion, flash (logam yang mengalir keluar dari die) adalah produk dan slug yang tersisa dalam die tidak digunakan.
Extrusion lebih banyak digunakan dalam manufaktur bagian padat dan rongga dari logam non-ferrous dan aloinya (aloi aluminium, tembaga, kuningan dan perunggu dll.), tetapi baja dan aloi ferrous lainnya juga dapat diproses dengan sukses dengan perkembangan pelumas kaca leleh.
Bahan awal dalam extrusion adalah billet cor atau guling. Rentang item yang diekstrusi sangat luas: batang dari 3 hingga 25mm diameter, pipa dari 20 hingga 400mm diameter dan tebal dinding 1mm ke atas, dan bentuk yang lebih rumit yang tidak dapat diperoleh oleh metode pengolahan mekanis lainnya. Selain logam
extrusion plastik juga mungkin.
Anda mungkin juga ingin membaca
- Apa itu GTAW atau pengelasan TIG
- Apa itu baja dan jenisnya – klasifikasi terperinci
- Apa itu besi cor kelabu
- Otomasi industri dan jenisnya
Jenis extrusion:
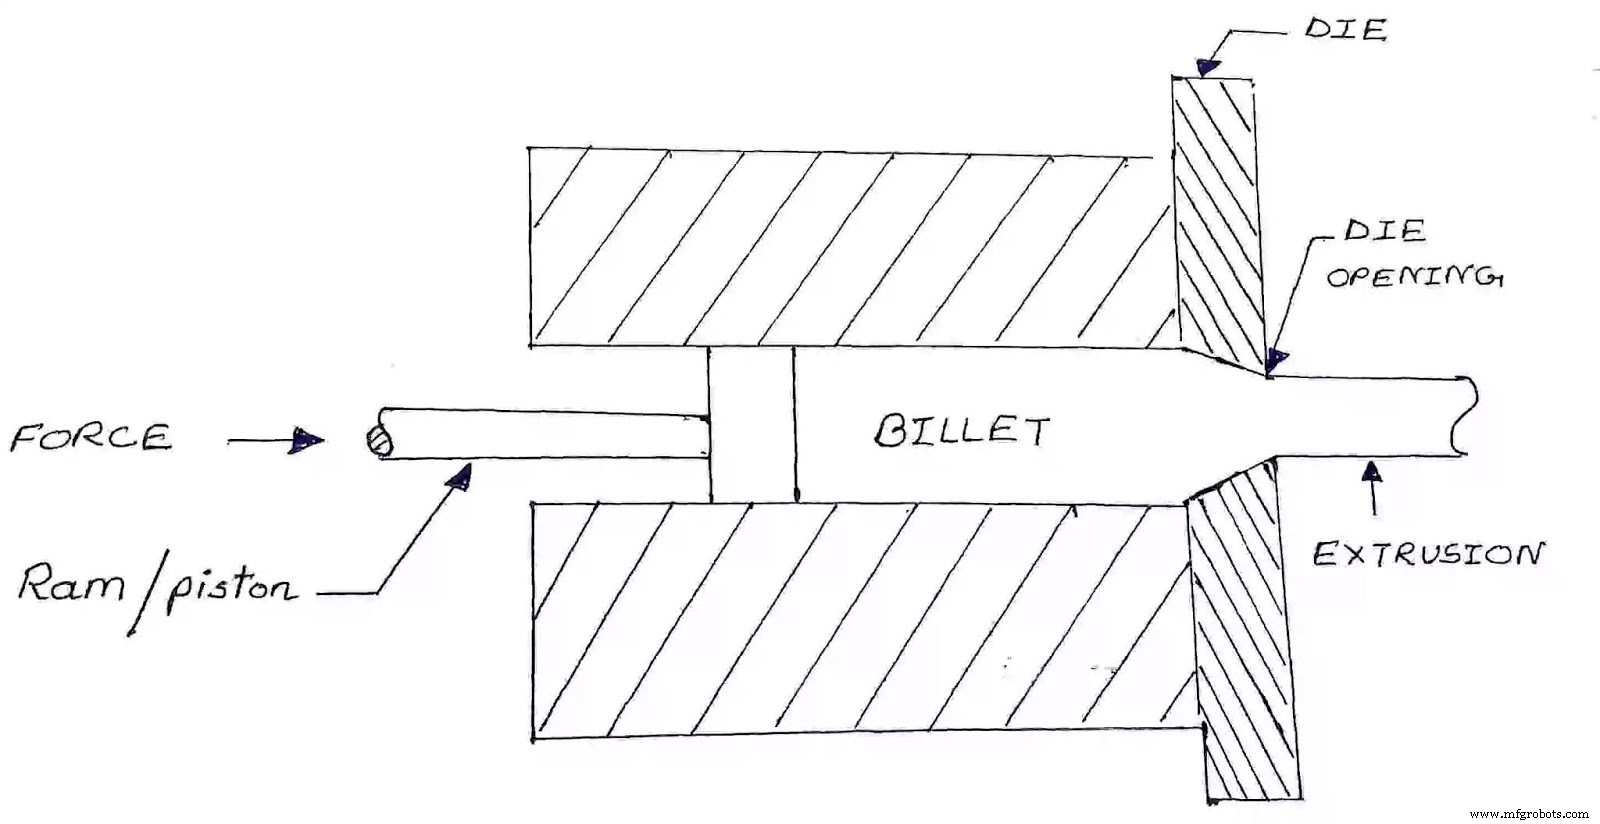
Extrusion langsung:
Billet yang dipanaskan ditempatkan dalam wadah. Dorong oleh ram menuju die. Logam mengalami deformasi plastis, melintasi dinding wadah dan dipaksa untuk mengalir melalui pembukaan die. Pada akhir operasi extrusion, potongan kecil logam yang disebut butt-end scrap, tersisa dalam wadah dan tidak dapat diekstrusi. Untuk mendapatkan bagian rongga, billet rongga sering digunakan di sekitar mandrel. Dalam beberapa kasus, billet padat dan diborong oleh mandrel atau lubang aksial dibor dalamnya dengan mesin bor sebelum siklus extrusion dimulai. Mandrel dapat ditempatkan pada ram. Saat ram bergerak ke arah die, logam dipaksa keluar melalui celah lingkaran dan membentuk tabung.
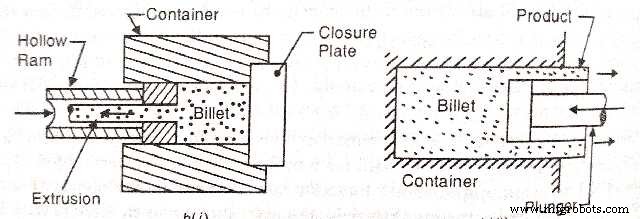
Extrusion tidak langsung:
Dalam proses extrusion tidak langsung, logam diekstrusi ke arah yang berlawanan dengan gerakan ram. Untuk tujuan ini ram rongga digunakan (Seperti yang ditunjukkan di atas). Ram rongga berisi die dalam bentuk produk yang diinginkan. Untuk produksi bagian, die dipasang di ujung ram rongga sedangkan di ujung lain wadah ditutup. Saat ram berjalan die menekan billet dan logam yang berubah bentuk mengalir melalui pembukaan die berlawanan dengan gerakan ram dan produk diekstrusi melalui ram rongga.
Extrusion panas :
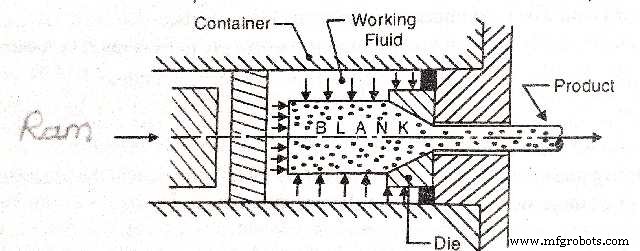
Hot extrusion adalah proses di mana billet dipanaskan sebelum extrusion. Extrusion panas dilakukan di atas suhu rekristalisasi bahan ini tidak hanya membantu bahan dari work hardening tetapi juga membuat lebih mudah untuk mendorong bahan melalui die.
Sebagian besar proses extrusion panas dilakukan pada press hidrolik horizontal yang berkisar dari 230 hingga 11.000 ton metrik (250 hingga 12.130 ton pendek). Tekanan berkisar dari 30 hingga 700 MPa (4.400 hingga 101.500 psi), sehingga proses ini memerlukan pelumas seperti minyak atau grafit (untuk extrusion suhu lebih rendah), atau serbuk kaca (untuk extrusion suhu lebih tinggi). Proses extrusion panas
Extrusion dingin:
Berlawanan dengan proses extrusion panas proses extrusion dingin bekerja pada suhu kamar. Extrusion dingin menguntungkan dibandingkan extrusion panas karena tidak menyebabkan oksidasi, memberikan kekuatan lebih tinggi karena cold working, dapat dikerjakan dengan toleransi yang lebih ketat, finishing permukaan yang lebih baik, dan kecepatan extrusion yang cepat.
Bahan yang biasanya diekstrusi dingin meliputi:
- timah,
- timah,
- aluminium,
- tembaga,
- zirconium,
- titanium,
- molybdenum,
- beryllium,
- vanadium,
- niobium, dan baja.
Contoh produk yang dihasilkan oleh proses ini adalah: tabung lipat, casing pemadam kebakaran, silinder demper dan blank gear.
Proses ini mirip dengan extrusion panas kecuali logam yang dikerjakan memiliki plastisitas yang diperlukan untuk forming yang berhasil tanpa memanaskannya. Biasanya, logam ini memiliki tingkat duktilitas yang tinggi. Extrusion dingin juga dilakukan untuk meningkatkan sifat fisik logam dan untuk menghasilkan bagian yang selesai.
Keuntungan extrusion:
- Rentang item yang diekstrusi sangat luas. Bentuk penampang silang yang tidak mungkin dengan guling dapat diekstrusi, seperti yang memiliki bagian re-entrant.
- Tidak ada waktu yang terbuang saat mengubah bentuk karena die dapat dengan mudah dilepas dan diganti.
- Akurasi dimensi bagian yang diekstrusi umumnya lebih baik daripada yang diguling.
- Otomatisasi dalam extrusion lebih sederhana karena item diproduksi dalam satu kali laluan.
- Extrusion lebih ringan, lebih padat dan lebih kuat dari pengecoran.
- Extrusion lebih akurat daripada pengecoran dan memerlukan proses finishing pasca extrusion yang lebih sedikit.
Keterbatasan proses extrusion:
- Sisa proses dalam extrusion lebih tinggi daripada guling, di mana hanya 1 hingga 3%.
- Biaya peralatan yang relatif tinggi, terbuat dari aloi besi yang mahal.
- Dalam produktivitas, extrusion jauh kurang baik daripada guling, terutama jenis kontinu.
- Biaya extrusion umumnya lebih besar dibandingkan teknik lainnya.
- Umur pakai peralatan extrusion lebih pendek karena tegangan kontak tinggi dan tingkat geser.
- Hanya bentuk dengan penampang silang konstan yang dapat dihasilkan.
Jika Anda suka postingan ini, beri tahu kami di komentar dan bagikan dengan teman dan keluarga dengan tautan sosial yang diberikan di bawah. Jangan ragu beri tahu saya tentang topik apa yang ingin Anda baca selanjutnya 🙂
Pertimbangkan juga untuk berlangganan dengan mengklik tombol subscribe dan jangan pernah melewatkan postingan kami!



