Pengecoran Dijelaskan: Panduan Komprehensif Proses Pengecoran Logam
Pengecoran adalah proses manufaktur yang diterapkan sejak zaman kuno. Hingga sekarang “pengecoran” tetap menjadi pilihan banyak produsen sebagai metode untuk memproduksi berbagai bagian. Mari kita mulai dengan mendefinisikan “pengecoran”
Proses umum pengecoran adalah sebagai berikut :
- Logam dipanaskan hingga cair.
- Logam cair dicor ke dalam cetakan untuk memberikan bentuk dan ukuran yang diinginkan pada logam cair.
- Logam cair dibiarkan mendingin dan membeku di dalam cetakan.
- Setelah membeku, komponen dikeluarkan dari cetakan, dibersihkan dan melalui proses pengolahan mesin lainnya jika diperlukan.
Bagian atau komponen yang dicetak yang dikeluarkan setelah membeku dari cetakan disebut sebagai Pengecoran. Pabrik atau bengkel yang memproduksi pengecoran disebut sebagai “Pabrik Cetak“.
Dalam industri terutama ada dua jenis pabrik cetak:
- Pabrik cetak pekerjaan (Jobbing foundry)
- Pabrik cetak kapsul (Captive foundry)
1. Pabrik cetak pekerjaan : Jenis pabrik cetak ini adalah pusat manufaktur independen. Pabrik cetak pekerjaan memproduksi pengecoran berdasarkan kontrak / pesanan.
2. Pabrik cetak kapsul : Pabrik cetak ini memiliki eksklusif. Karena memiliki pabrik cetak tidak murah, pabrik cetak kapsul biasanya dimiliki oleh perusahaan besar. Ini seperti bagian dari proses manufaktur perusahaan. Pabrik cetak kapsul memproduksi pengecoran sesuai kebutuhan perusahaan induk.
Proses pengecoran:
Diagram alur proses pengecoran.
- Buat pola. Bahan pola dapat berupa: kayu, logam atau plastik.
- Dengan bantuan pola, siapkan cetakan dan inti yang diperlukan.
- Klem cetakan dengan benar dengan inti ditempatkan dengan benar dalam ruang cetakan.
- Lelehkan logam atau aloi yang akan dicetak.
- Cor logam cair/ruang ke dalam ruang cetakan.
- Biarkan logam cair mendingin dan membeku. keluarkan pengecoran dari cetakan. Operasi ini disebut “Shake out”.
- Bersihkan dan finishing pengecoran.
- Uji dan periksa pengecoran.
- Hapus cacat jika ada dan jika memungkinkan (Menyelamatkan pengecoran).
- Lekang tekanan pengecoran dengan perlakuan panas.
- Periksa pengecoran lagi.
- Pengecoran siap digunakan.
Proses pengecoran dimulai dengan pembuatan pola. Mari kita lihat secara detail apa itu pola pengecoran ?
Pembuatan pola :
Proses pengecoran dimulai dengan pembuatan pola. Pola digunakan untuk membuat cetakan untuk pengecoran yang logam cair akan dicor ke dalamnya. Pola adalah replika dari produk yang dimaksud untuk dicetak. Pola sedikit lebih besar dalam ukuran karena mencakup semua jenis tunjangan. Beberapa tunjangan adalah
Tunjangan penyusutan : Karena logam cenderung menyusut saat membeku, pola harus dibuat sedikit lebih besar untuk mengimbangi penyusutan.
Tunjangan pengolahan mesin : Pengolahan atau finishing pengecoran menghasilkan penghapusan logam, sehingga desainer merancang pola sedemikian rupa sehingga setelah semua proses pengolahan mesin produk akhir akan memiliki bentuk dan ukuran yang diinginkan. Demikian pula ada banyak tunjangan lain yang disertakan dalam pola.
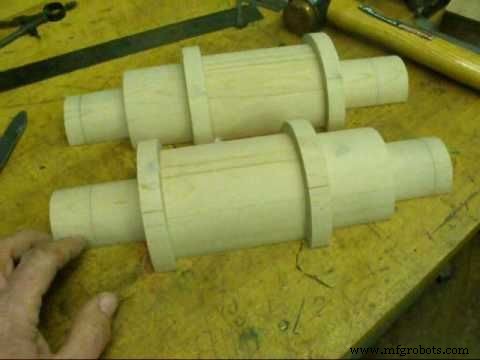 |
| Pola kayu dari bagian mesin. |
Bahan yang digunakan untuk membuat pola adalah:
- Untuk produksi skala kecil : Kayu seperti white pine, Mahogany, Maple, Birch dan Cherry digunakan. Kayu digunakan dalam produksi skala kecil atau ketika jumlah pengecoran yang akan dibuat lebih sedikit. Pola kayu ringan, murah dibandingkan pola logam, dapat dengan mudah dibentuk sesuai bentuk yang diinginkan. Ini membuat pola kayu menjadi pilihan yang lebih baik. Selain kayu, pola plastik dapat digunakan sebagai alternatif.
- Untuk produksi skala besar : Logam digunakan untuk pembuatan pola ketika datang ke produksi skala besar. Mereka lebih tahan lama dari pola kayu dan memiliki umur lebih panjang karena dapat menahan aus dan kerusakan. Keuntungan lain yang membuat logam menjadi opsi yang sesuai adalah logam tidak mudah berubah bentuk, dapat menahan penanganan yang kasar, resistensi terhadap aus dan kerusakan, finishing permukaan yang lebih baik mungkin, resistensi korosi (kecuali logam ferrous) dll. Logam seperti kuningan, aluminium, logam putih dan besi cor dipilih untuk pembuatan pola.
Jenis pola :
- Pola satu bagian
- Pola split atau pola dua bagian
- Pola gated
- Pola Cope and drag
- Pola sweep
- Pola skeleton
Baca juga :
- Apa itu mesin gerinda
- Alat bengkel dasar yang harus Anda ketahui
- Apa itu GTAW atau pengelasan TIG
- Otomasi industri dan jenisnya
Pembuatan cetakan :
Sekarang setelah pola dibuat, pola digunakan untuk membuat cetakannya. Bagaimana ? mari kita lihat. Dari semua proses pembuatan cetakan, Sand-moulding adalah yang paling banyak digunakan untuk pengecoran. Cetakan pasir adalah cetakan “dispobable” atau “satu kali pakai”. Setelah pengecoran, cetakan pasir hancur sepenuhnya untuk mengeluarkan pengecoran dari cetakan. Pasir dicampur dengan perekat dan aditif bersama dengan air untuk meningkatkan keformbanaan pasir. Untuk menyiapkan cetakan, bahan cetakan dikandung di sekitar pola. Seperti yang ditunjukkan dalam gambar, bagian atas cetakan disebut sebagai cope dan bagian bawah disebut sebagai drag. Cetakan dibiarkan mengeras dan pola dikeluarkan dari cetakan hanya untuk mengekspos rongga yang telah dibuat untuk mencor logam cair ke dalamnya.Jenis cetakan pasir adalah :
- Cetakan pasir basah (Green sand mould)
- Cetakan pasir kering (Dry sand mould)
- Cetakan pasir loam (Loam sand moulds)
- Cetakan CO2 dll.
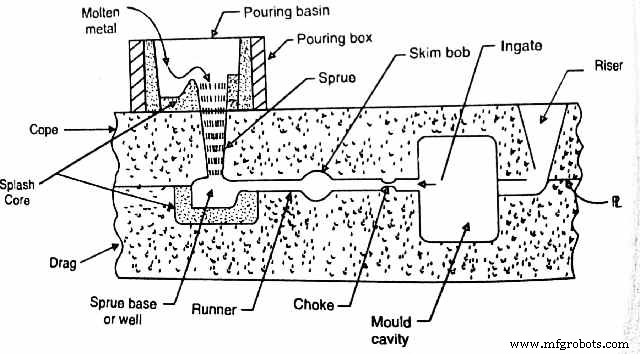
Cetakan berisi elemen-elemen berikut untuk pengecoran yang berhasil:
Inti : Biasanya terbuat dari pasir, kayu atau logam, inti digunakan untuk membuat lubang dalam pengecoran. Inti adalah sebuah badan yang ditempatkan dalam ruang cetakan sebelum menutup cetakan dan mencor logam cair. Inti membantu membentuk rongga di dalam pengecoran.
Tempat tuang : Ini adalah reservoir di atas sprue (dalam cope) yang menerima aliran logam cair yang dicor dari tongkat.
Sprue : Sprue atau saluran bawah adalah saluran vertikal yang menghubungkan tempat tuang dengan runner dan gate. Dibuat sedikit runcing ke bawah untuk kemudahan pembuatan cetakan dan lebih penting untuk memiliki luas penampang yang menurun seiring dengan peningkatan kecepatan logam cair saat mengalir melalui lubang sprue. Ini mencegah aliran turbulen dan hence penyerapan udara bersama dengan cairan ke dalam ruang cetakan.
Dasar sprue atau sumur : Ini adalah reservoir di ujung bawah sprue. Ini mencegah erosi pasir berlebihan saat logam cair mengenai runner di dasar sprue. Juga, ada kehilangan kecepatan yang signifikan di sumur.
Runner : Runner biasanya saluran horizontal yang fungsinya untuk menangkap escoria dan menghubungkan dasar sprue dengan gate, sehingga memungkinkan logam cair memasuki ruang cetakan.
Gate : Gate adalah saluran yang logam masuk langsung memasuki ruang cetakan.
Riser : Riser atau kepala pakan adalah bagian dari sistem pakan. Ini adalah reservoir logam cair yang memasok logam ke dalam pengecoran yang tepat saat membeku, untuk mencegah rongga penyusutan dalam pengecoran.
Jika Anda suka postingan ini, beri tahu kami di komentar dan bagikan dengan teman dan keluarga dengan tautan sosial yang diberikan di bawah.



