Mesin Bagian dengan Fusion 360 Menggunakan Fixture Cetak 3D Berbasis Generative Design
Setelah postingan saya tentang “How To Machine”, hari ini saya akan menjelaskan proses yang sedikit berbeda, cara memesin bagian menggunakan fixture cetak 3D yang dirancang secara generatif. Menemukan cara terbaik untuk memegang bagian Anda untuk pemesinan dapat menjadi salah satu aspek paling sulit dari prosesnya. Menggunakan Generative design di dalam Fusion 360 membantu membuatnya jauh lebih mudah. Bagi Anda yang belum sadar tentang Generative design (Anda benar-benar ketinggalan, ikuti tautan ini untuk mengetahui lebih lanjut!), ini melibatkan penyiapan obstacle dan preserve geometry, sehingga perangkat lunak dapat merancang bagian untuk Anda. Salah satu batasan manufaktur yang dapat diterapkan pengguna hanya mengizinkan hasil yang dapat dicetak 3D. Dalam hal ini, ini membuat desain dan pembuatan fixture saya jauh lebih cepat dibandingkan dengan teknik tradisional. Jika Anda ingin melihat video pemesinan untuk ini, ikuti tautan ini.
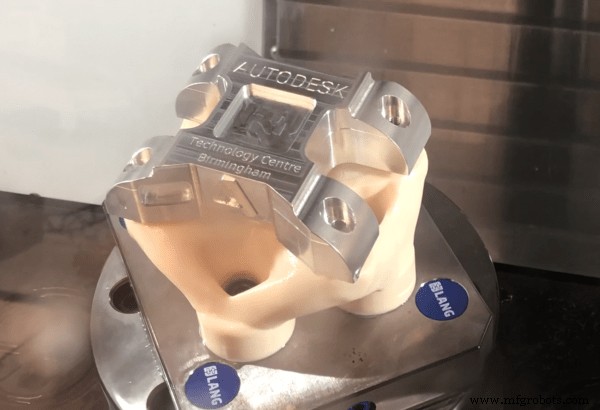
Fixture yang Dirancang Secara Generatif
Pertama, saya membuat desain untuk fixture saya untuk memegang bagian saya. Untuk ini, saya menggunakan workspace Generative Design. Saya menyiapkan obstacle geometry, area di mana tidak akan ada material yang dibuat, sehingga saya dapat meletakkan bolt dari bawah untuk melekatkan bagian ke fixture. Secara serupa, saya membuat obstacle geometry, sehingga fixture itu sendiri dapat dilekatkan ke Lang plate. Ini berarti fixture dapat ditempatkan pada mesin dengan akurat, dengan mengekan hanya satu nut. Untuk preserve geometries, area di mana material dapat dibuat, saya menetapkan ini di sekitar lubang di mana fixture akan melekat ke bagian. Ini adalah untuk memastikan lubang-lubang ini dibuat dengan cukup material di sekitarnya, untuk bekerja secara efektif. Saya kemudian menerapkan beban yang diperlukan yang harus ditahan oleh fixture selama proses pemesinan (Saya mengambil nilai ini dari proyek Autodesk sebelumnya).
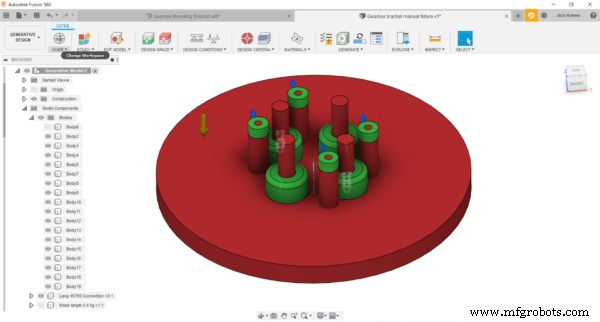
Hasil Fixture Generatif
Generative design menghasilkan beberapa hasil, masing-masing mampu menahan beban yang ditentukan. Ini memungkinkan saya untuk memilih salah satu yang paling sesuai dengan kebutuhan saya. Saya ingin mencetak 3D fixture saya untuk tujuan prototipasi cepat. Oleh karena itu, saya memilih yang lebih rendah massa, sehingga akan lebih mudah dan lebih murah untuk dicetak. Saya yakin bahwa Fusion 360 memberikan saya desain yang, meskipun lebih ringan, akan memenuhi persyaratan. Gambar di bawah ini menunjukkan fixture yang saya pilih. Saya kemudian mencetaknya pada Stratasys Fortus 380mc di Birmingham Technology Centre. Material yang saya pilih adalah polimer ASA (Acrylonitrile Styrene Acrylate), dengan setiap lapisan 0,33 mm tinggi. Waktu pencetakan keseluruhan sekitar 7 jam per fixture. Tidak buruk sama sekali mengingat waktu yang biasanya dibutuhkan untuk memproduksi fixture dengan metode manufaktur tradisional!
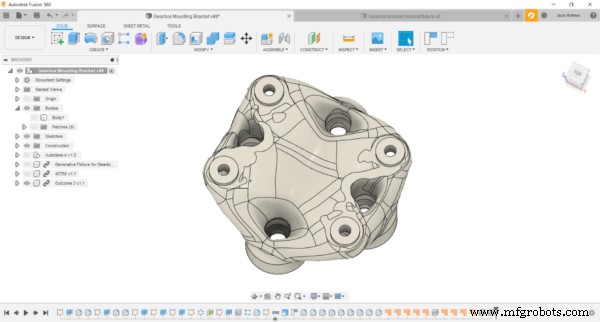
Setups
Manfaat lain dari menggunakan fixture yang dirancang secara generatif adalah saya dapat melakukan sebagian besar pemesinan dalam satu setup, meskipun saya memprogram beberapa operasi 3+2. Namun, saya masih perlu membuat lubang pada satu sisi blok aluminium, untuk melekatkannya ke fixture. Oleh karena itu, untuk ini, saya menggunakan Lang vice. Alat ini memungkinkan saya untuk memegang material dengan clamping hanya 3 mm, dan menempatkannya kembali dalam toleransi 5 mikron. Ini membuat proses sangat andal dan dapat diulang. Untuk setup kedua, saya kemudian menggunakan fixture yang dirancang secara generatif saya, dan menjalankan toolpath yang tersisa hanya dengan ini sebagai mekanisme penahan saya.
Roughing
Saya menggunakan strategi 3D Adaptive Clearing untuk mengasah sebagian besar material. Ini memungkinkan saya untuk menggunakan panjang potong penuh dari End Mill 12 mm saya, sambil mempertahankan beban alat konstan dan sudut engagement. Ini jauh lebih baik untuk umur alat dan membersihkan material jauh lebih cepat daripada roughing tradisional. Aspek lain yang layak disebutkan adalah saya harus membuat patch di atas beberapa area model yang tidak ingin saya masukkan oleh alat selama proses roughing. Ini adalah keuntungan besar dari menggunakan sistem CADCAM terintegrasi, karena saya dapat dengan cepat menambahkan ini untuk menyederhanakan pemrograman saya. Anda dapat melihat patch ini digunakan dalam gambar di bawah.
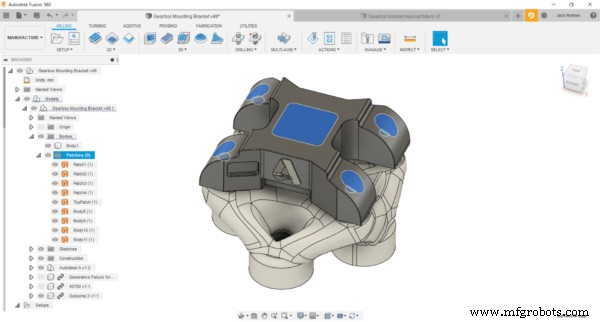
Finishing
Saya menggunakan beberapa strategi untuk mem finishing bagian ini, karena ada banyak fitur yang berbeda di dalamnya. Salah satu area utama yang memerlukan finishing yang detail adalah “kaki” bagian. Untuk ini, saya menggunakan Parallel toolpath, dengan ball nose 8 mm dan stepover 0,1 mm. Ini memberikan finishing permukaan yang bagus tanpa perlu polishing manual.
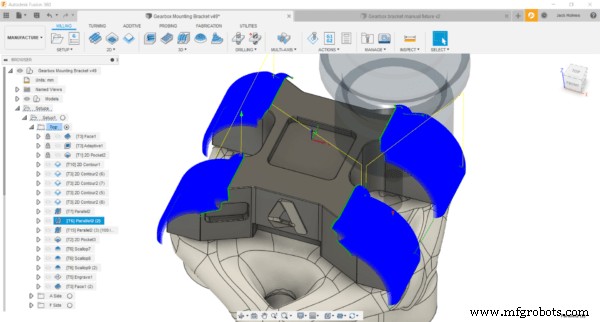
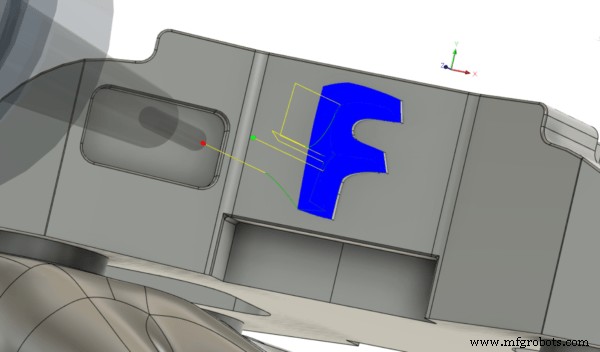
Untuk simbol A dan F, saya menggunakan Scallop dengan ball nose 3 mm. Meski ini terletak di sisi bagian, saya dapat dengan mudah memprogramnya menggunakan Tool Orientation. Opsi ini membuatnya sangat mudah untuk membuat toolpath 3+2 di Fusion 360. Saya hanya perlu mengaktifkan kotak centang Tool Orientation, memilih sumbu Z saya langsung dari CAD dan saya siap. Karena kami memiliki trunnion pada Haas VF2 yang saya gunakan untuk memesin bagian ini, melakukan ini dan operasi 3+2 lainnya sangat mudah. Jika Anda ingin mengetahui lebih banyak tentang Tool Orientation, Anda dapat membaca postingan ini.
Kesimpulan
Waktu pemesinan keseluruhan untuk bagian ini sekitar 2 jam, tetapi seluruh proses, yang biasanya akan memakan waktu jauh lebih lama, dipercepat oleh kemampuan menggunakan fixture yang dirancang secara generatif yang dapat dicetak cepat secara internal. Fusion 360 terintegrasi CADCAM membuat seluruh alur kerja desain dan manufaktur cepat dan mulus, karena mudah bagi saya untuk beralih antara workspace Generative, Design, dan Manufacturing pada setiap tahap. Jika Anda ingin mencoba ini, tetapi belum mencoba perangkat lunak ini, Anda dapat mengunduh uji coba gratis di tautan ini.



