Menguasai Pemusinan Baja Karat: 6 Teknik Teruji untuk Pemasin
Setiap pemasin harus tahu cara bekerja dengan berbagai bahan, tetapi selalu ada ruang untuk perbaikan. Inilah beberapa tips dan panduan untuk memusin salah satu grup logam yang lebih menantang, baja karat, yang digunakan luas dalam aplikasi medis, penerbangan angkasa dan teknik umum.
Karena variasi kemesinan dari satu alloy ke alloy berikutnya, dapat menantang untuk menentukan pemakanan dan kecepatan optimal selama operasi pembuatan lubang. Ini benar untuk setiap grup bahan, tetapi lebih demikian untuk baja karat. Itu karena ada perbedaan dunia antara membuat lubang di 303 dan 304 baja karat, terutama ketika aditif seperti selenium (303SE) atau tembaga (304Cu) masuk ke persamaan, membuat kedua alloy baja karat ini jauh lebih mudah dipotong.
Contoh serupa ada di tempat lain dalam keluarga baja karat. Misalnya, 416 baja karat jauh lebih mudah diproses daripada 440C, terutama ketika yang terakhir dalam keadaan keras (seperti membuat lubang di batu). Dan meski alloy PH (precipitation hardening) seperti 13-8 PH dan 15-5 PH berada di bawah payung yang sama dengan baja karat lainnya, mereka memiliki rating kemesinan yang sebanding dengan beberapa superalloy.
Metalurgis akan menjelaskan bahwa perbedaan tersebut disebabkan oleh berbagai struktur butir dan komposisi kimia dalam keluarga bahan yang luas ini. Mereka akan menunjuk ke kandungan kromium dan nikel—dua penentu utama kemesinan—dan berbicara tentang empat kelas baja karat, yaitu austenitic, ferritic, martensitic dan duplex, semuanya yang memiliki properti fisik dan karakteristik pemesinan yang berbeda.
Dan meski ini mungkin semua menarik dari sudut pandang teknis, ini memiliki sedikit bobot bagi seseorang yang bertanya pertanyaan dasar: Bor yang terbaik untuk bagian baja karat ini yang saya kerjakan, dan seberapa cepat saya harus menjalankannya?
Steve George punya saran. Manajer senior rekayasa produk global di Kennametal mengatakan pembuatan lubang yang produktif dimulai dengan alat yang tepat.
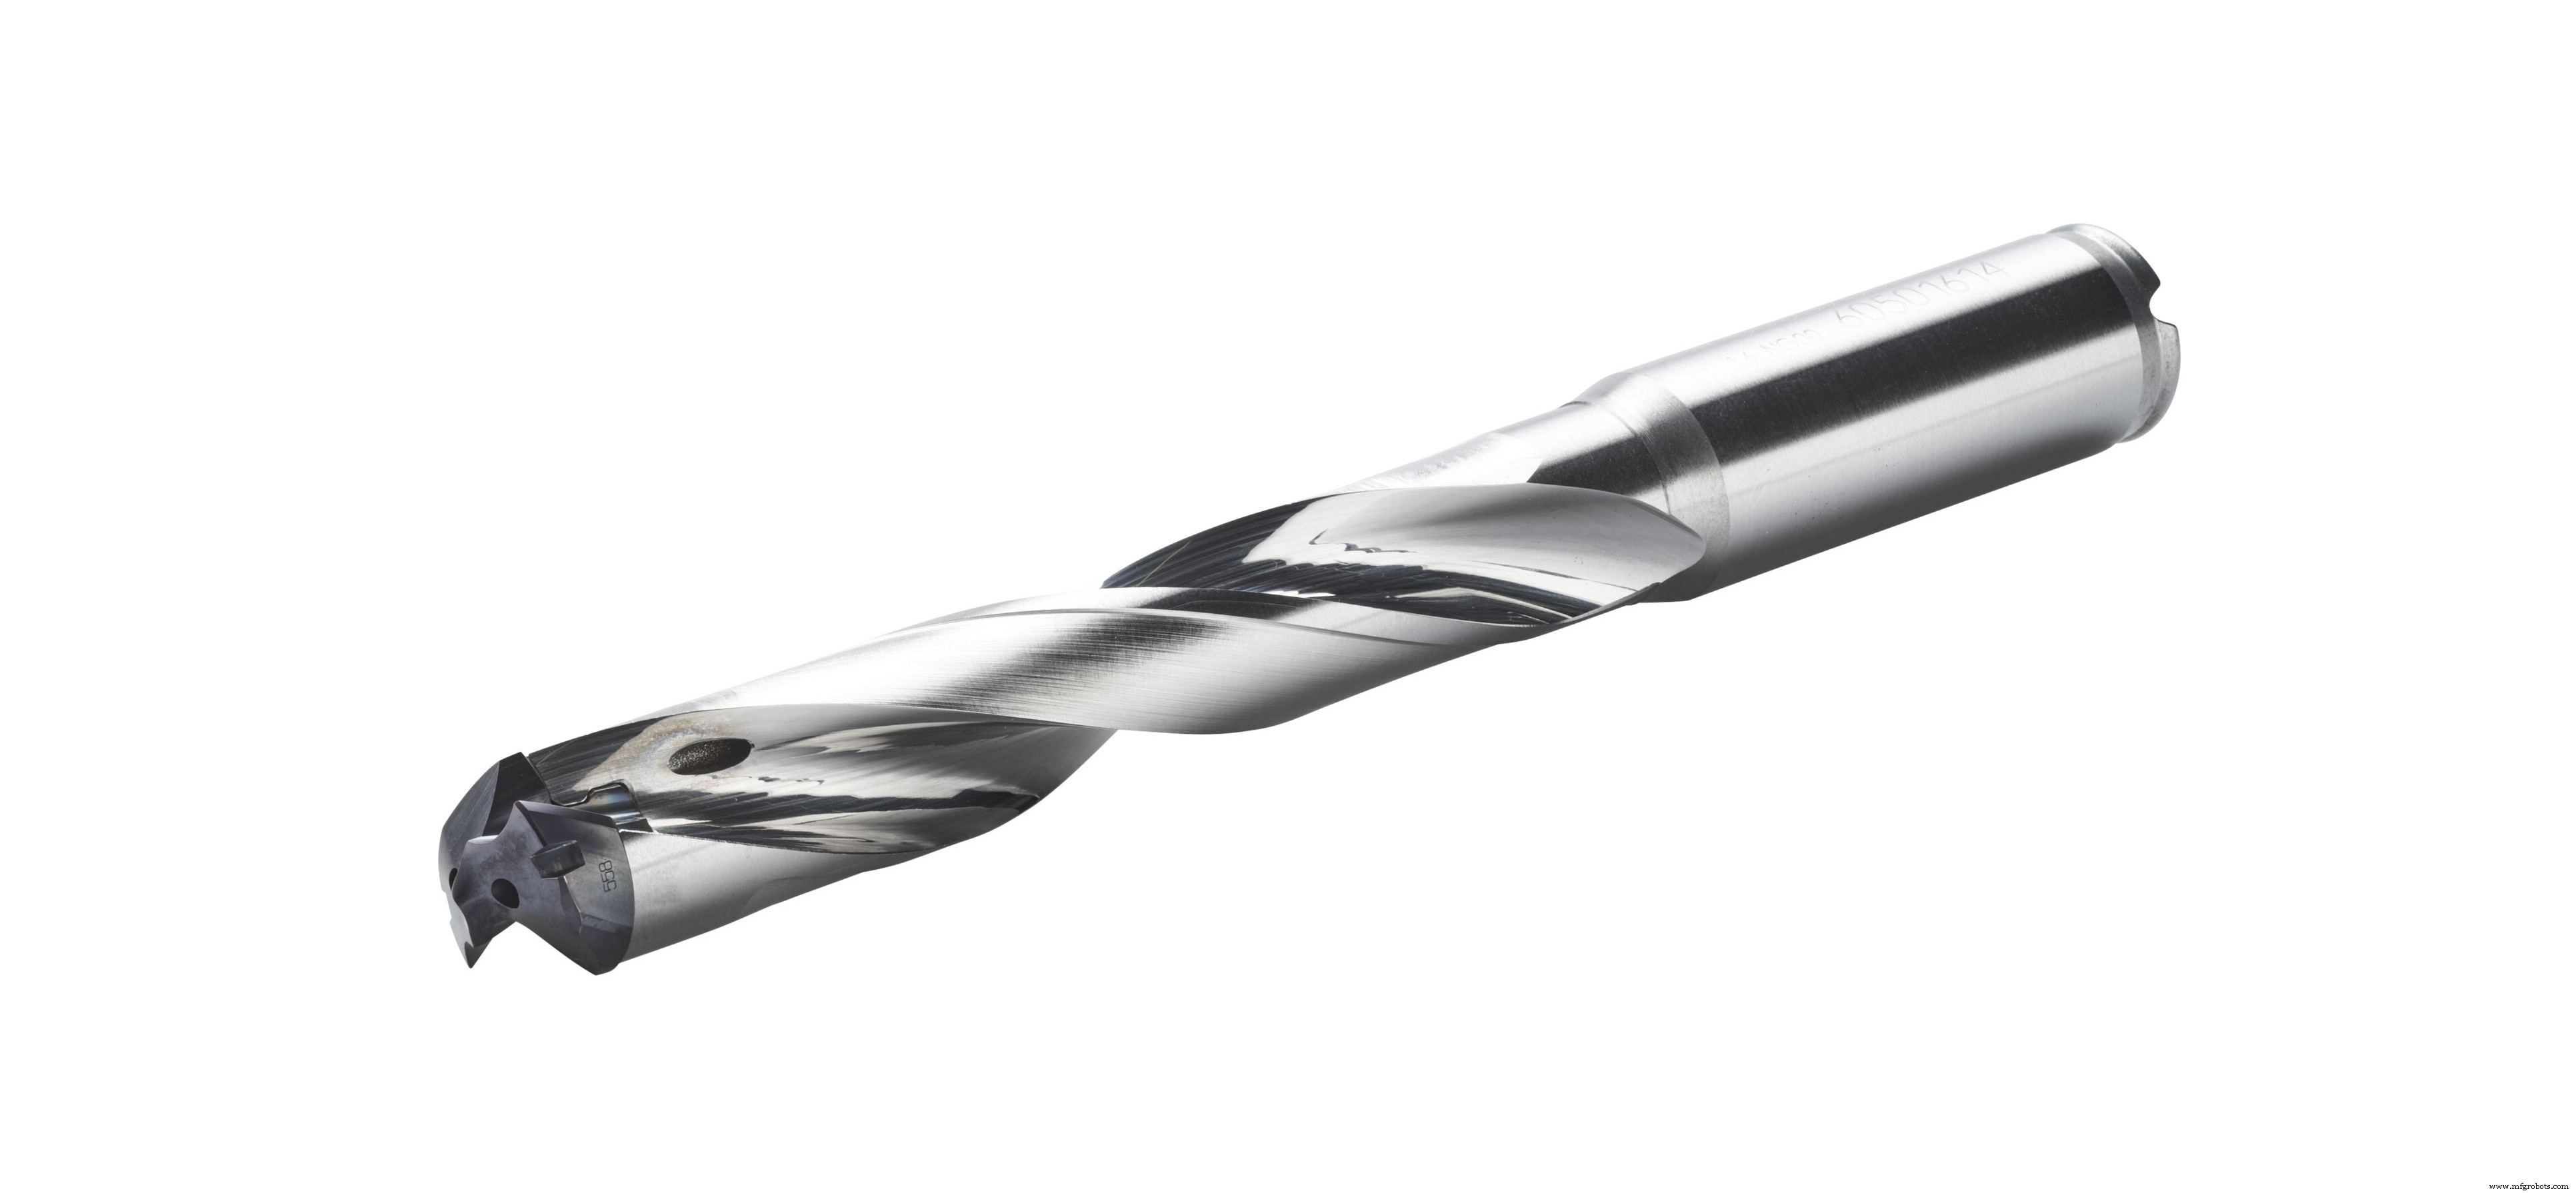
Tip No. 1: Pilih Bor Karbide Padat
“Baja karat menghasilkan banyak panas, dan bor karbide padat tidak hanya lebih tahan panas dari baja kecepatan tinggi [HSS] dan kobalt tetapi juga lebih keras dan lebih kuat,” kata George.
“Itu, dan biasanya dilengkapi dengan pendingin melalui alat,” lanjutnya. “Karena itu, Anda dapat mendorong mereka lebih cepat dan lebih agresif, mengarah pada proses yang lebih efisien dan akhirnya, keuntungan lebih tinggi per bagian. Namun, parameter pengaturan harus mendukungnya. Bengkel yang menggunakan pekerjaan yang kurang kaku, pemegang alat yang aus atau tidak dirawat dengan baik, dan mesin perkakas yang lebih lama dan lebih lambat mungkin lebih baik dengan HSS.”
Tip No. 2: Dorong Lebih Keras
Keith Hoover, manajer produk regional di Kennametal, menambahkan bahwa elemen alloy dalam baja karat membuatnya jauh lebih rentan terhadap kerja keras.
“Baja karat memiliki kekuatan regangan dan leleh yang relatif tinggi, jadi jika Anda tidak mencapai feed per rev tertentu, Anda tidak akan memiliki laju penetrasi yang diperlukan untuk menghasilkan chip yang tepat,” kata Hoover. “Bahkan dengan aliran pendingin yang baik, Anda mungkin secara tidak sengaja menciptakan permukaan yang diuker keras dan kesulitan untuk mendorong melalui. Itulah sebabnya, tergantung pada jenis baja karat, saya secara umum menyarankan memulai di kisaran bawah dari kisaran kecepatan pemotong yang direkomendasikan dan menggunakan laju pemakanan yang cukup agresif.”
Tip No. 3: Spesifik
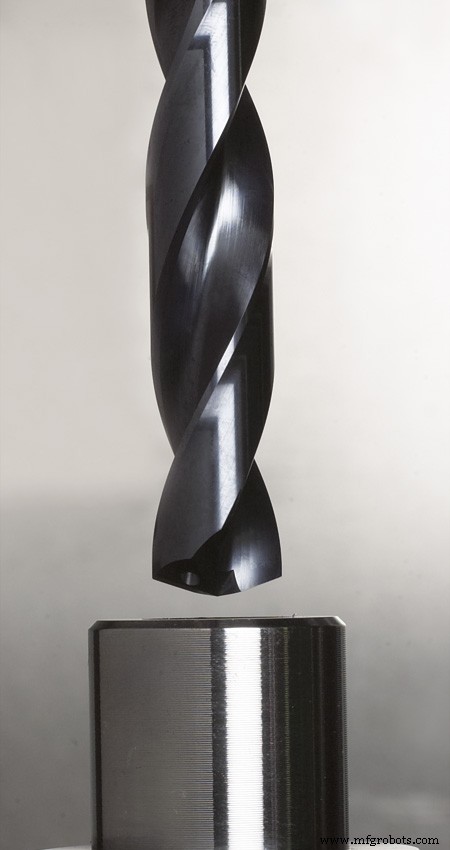
Brandon Hull sependapat sepenuhnya tentang pendingin melalui alat. Wakil vice president manajemen produk dan pengembangan bisnis di Guhring Inc. menyatakan bahwa baja karat biasanya lengket dan lengket. Ini dapat menyebabkan terbentuk tepi pada bor yang akhirnya akan pecah, biasanya membawa beberapa karbide bersama. Selain menggunakan pasokan pendingin yang memadai—lebih baik di bawah tekanan tinggi—pemilihan bor yang dirancang untuk bahan workpiece tertentu adalah kritis.
“Biasanya, Anda mencari tepian pemotong yang lebih tajam dan hone yang relatif ringan,” katanya. “Bersama dengan profil gagang yang tepat dan geometri titik serta lapisan yang mengurangi panas dan mempromosikan pengosongan chip, bor karbide adalah harus untuk aplikasi volume tinggi.”
Dalam episode ini dari seri video Tooling Up MSC, para ahli pengolahan logam dan manufaktur membahas kesehatan manufaktur AS:
Tip No. 4: Grip Tepat
Hull membahas perdebatan bertahun-tahun antara pemegang hidrolik versus mekanis versus shrink-fit dengan menyatakan bahwa semuanya secara sempurna dapat diterima untuk menggantungkan bor karbide, asalkan pemegang berkualitas tinggi dan dirawat dengan baik. Ia juga menyarankan bahwa tidak ada yang salah dengan collet ER yang bagus.
“Saya biasanya merekomendasikan pemegang hidrolik, tetapi ER baik untuk bor diameter yang lebih kecil—katakanlah, apa pun tiga delapan inci dan lebih kecil,” katanya. “Namun, saya tahu orang cenderung mengencangkan terlalu kencang, dan itu menyebabkan masalah konsentrisitas. Selalu gunakan sekrup torsi, dan selalu ikuti rekomendasi produsen, karena mereka bervariasi dari produsen ke produsen.”
Tip No. 5: Kontrol Chip
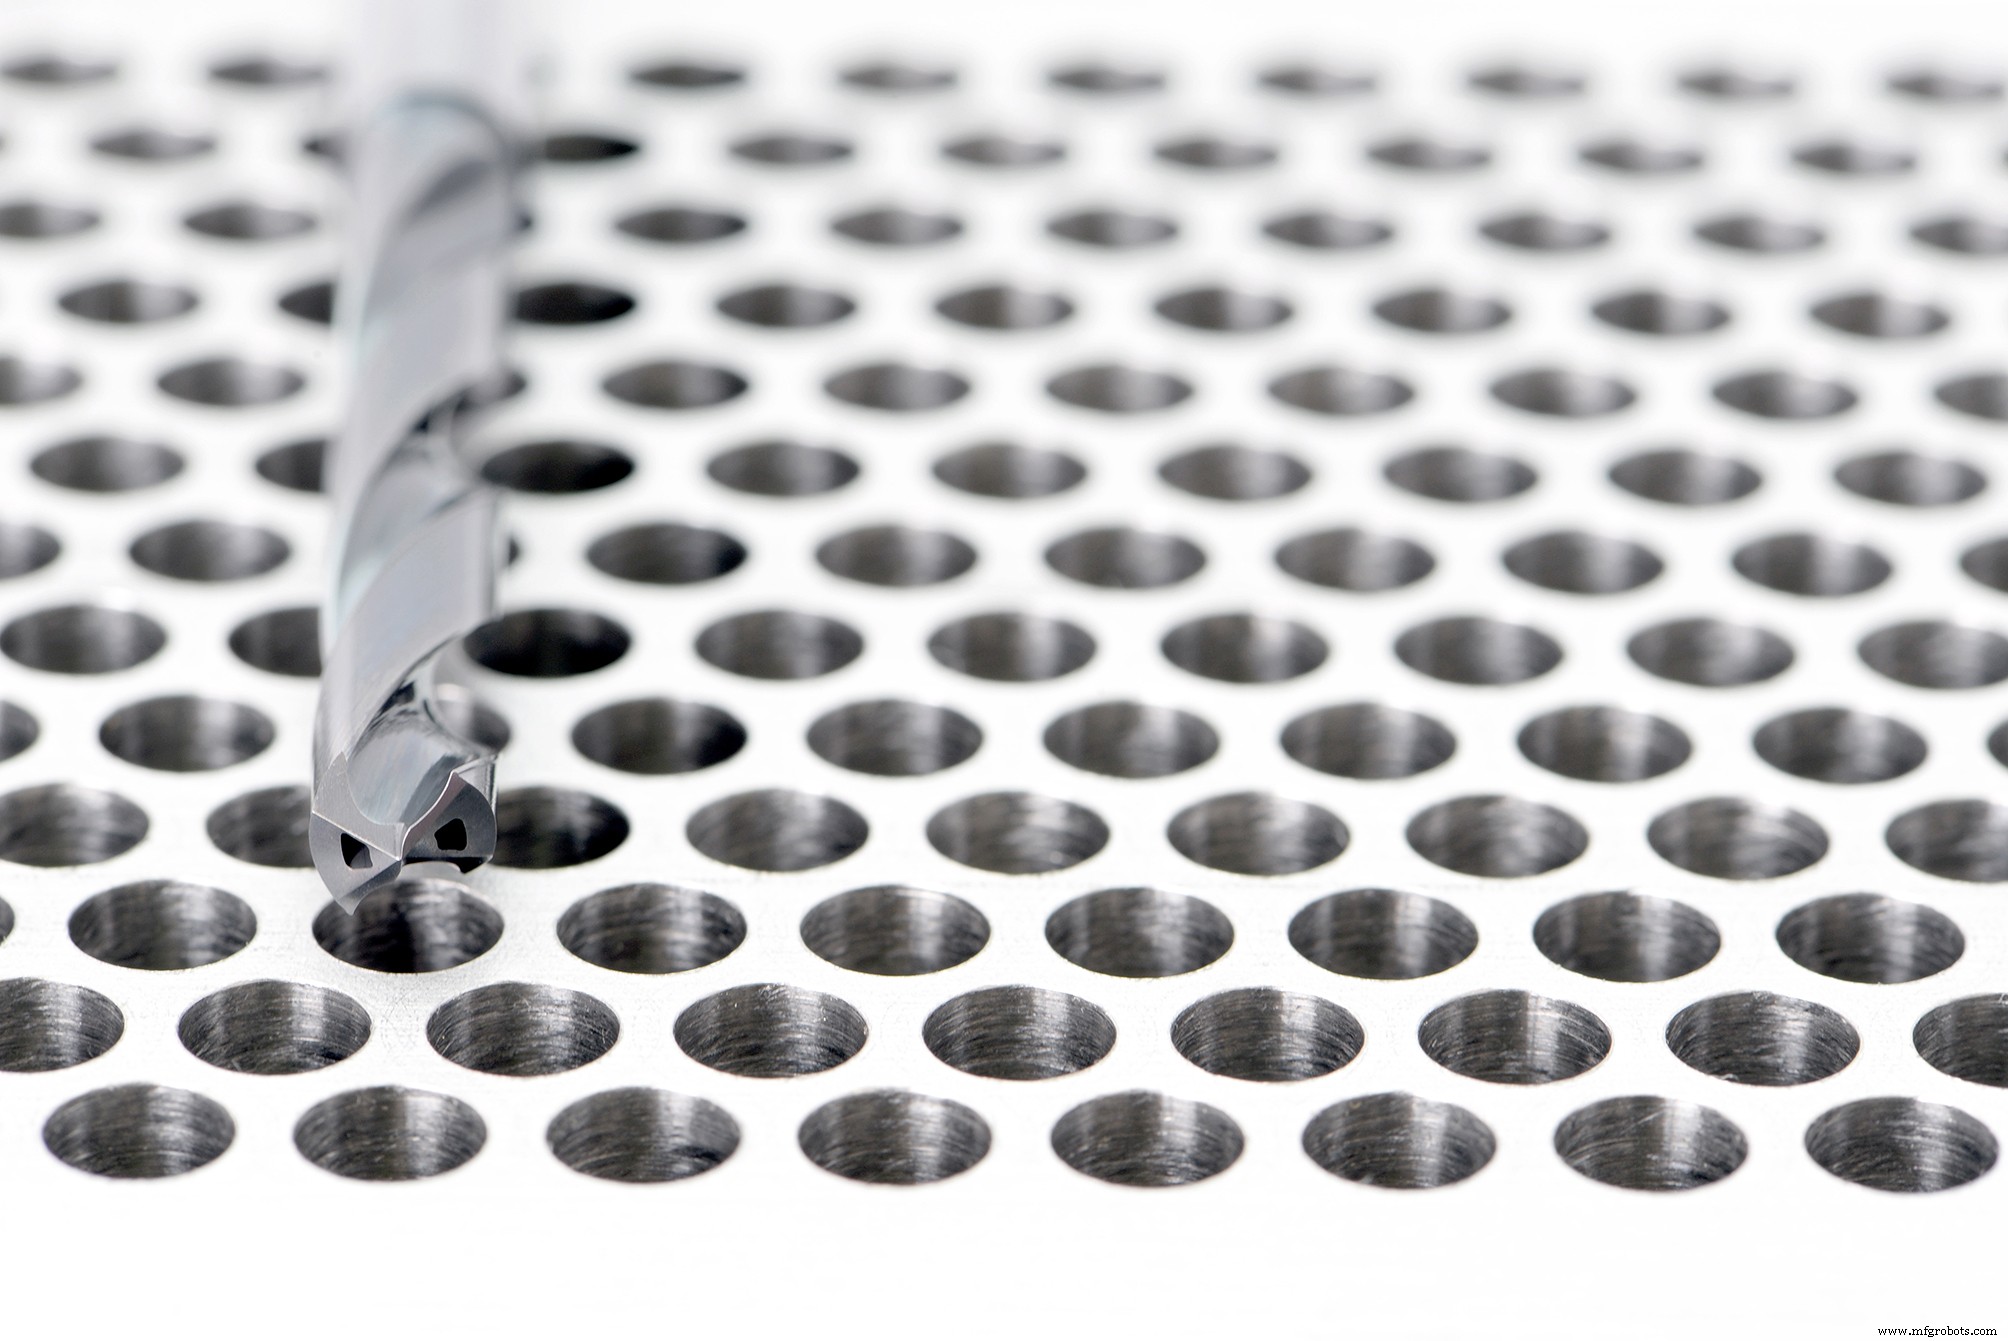
Insinyur aplikasi regional OSG Tool Daniel Dominski menawarkan saran yang serupa di semua bidang. Ia juga menunjuk pada sesuatu yang berlaku untuk sebagian besar baja karat: Chip panjang, berseriat dan berbahaya, dan jika Anda tidak mengontrolnya, Anda akan menghadapi waktu henti yang tidak perlu karena tempat kerja yang macet atau mesin yang rusak atau cedera pribadi dari luka.
“Itu adalah salah satu perjuangan terbesar dengan baja karat, dan biasanya karena bengkel menggunakan bor untuk umum,” kata Dominski. “Mereka kemudian dipaksa untuk peck, tetapi ini mengarah pada kerja keras dan umur alat yang buruk. Jika mereka menggunakan bor yang dirancang khusus untuk baja karat, meskipun, mereka memiliki peluang yang jauh lebih baik untuk mendapatkan chip tersebut digulung dengan rapi dan erat. Tentu saja, untuk bahan yang benar-benar lengket, seperti 304L, mereka mungkin juga harus menurunkan kecepatan pemotong atau meningkatkan laju pemakanan. Bagaimanapun, tidak ada yang harus puas dengan sarang burung.”
Tip No. 6: Lakukan Matematika
Masalahnya, seperti yang akan disaksikan oleh banyak pemilik fasilitas mesin dan orang procurement, adalah biaya karbide yang lebih tinggi. Pandangan ini sangat prevalen di tempat kerja produksi pekerja dan produsen campuran tinggi, volume rendah lainnya. Lagi, HSS mungkin cukup di sini, tetapi Dominski dan rekan-rekannya setuju bahwa karbide hampir selalu menghasilkan biaya per bagian yang lebih rendah.
“Banyak orang masih macet pada biaya awal dan tidak melihat manfaat dari membelanja uang tambahan untuk karbide,” katanya. “Tetapi saya dapat menawarkan beberapa contoh bengkel yang membayar untuk alat pada satu pekerjaan. Misalnya, kami baru-baru ini bekerja dengan bengkel yang membuat lubang 4,42 milimeter di 304 baja karat yang meningkat dari 425 lubang per alat menjadi 4.000 dengan karbide, sementara pelanggan lain yang memproses titanium meningkatkan umur alat lebih dari delapan kali.”
Contoh-contoh ini cukup tipikal, katanya, dan keduanya tidak menyebut produktivitas yang lebih besar dari karbide, yang signifikan. Tentu, ini bukan untuk setiap aplikasi, tetapi pada baja karat dan bahan lain yang keras, bor karbide padat adalah pilihan yang jelas.
Tips apa yang dapat Anda bagikan untuk memusin baja karat, salah satu grup logam yang lebih menantang? Posting pikiran dan wawasan Anda dalam komentar di bawah.
MEMUSIN BAJA KARAT: MANTAPI DARI 6 TIPS INI YANG PALING BERMANFAAT?
Bagaimana cara terbaik untuk memusin baja karat, salah satu grup logam yang lebih menantang?
Ada beberapa pertimbangan penting, dari penggunaan bor karbide padat hingga manajemen chip yang baik.
Manakah dari tips berikut yang telah Anda terapkan? Ikuti polling kami untuk membagikan wawasan Anda dan menemukan apa yang dilakukan orang lain.
Manakah dari tips ini yang diterapkan saat memusin baja karat?



