Unit 6: Penggilingan Skru Mesin Bubut Lanjutan – Teknik & Perhitungan Presisi
OBJECTIVE
Setelah menyelesaikan unit ini, Anda seharusnya dapat:
• Menentukan kedalaman infeed.
• Menguraikan cara memotong speri yang benar.
• Menjelaskan cara menghitung pitch, kedalaman, minor diameter, dan width of flat.
• Menguraikan cara mengatur rpm yang benar.
• Menguraikan cara mengatur quick change gearbox yang benar.
• Menguraikan cara mengatur compound rest yang benar.
• Menguraikan cara mengatur tool bit yang benar.
• Menguraikan cara mengatur kedua compound dan crossfeed pada kedua dial ke nol.
• Menguraikan operasi threading.
• Menguraikan reaming.
• Menguraikan cara menggerinda tool bit.
Lathe Threading
Thread cutting pada mesin bubut adalah proses yang menghasilkan ridge helis dengan section seragam pada workpiece. Ini dilakukan dengan mengambil pemotongan berturut-turut dengan threading toolbit yang bentuknya sama dengan thread form yang diperlukan.
Practice Exercise:
1. Untuk latihan threading ini, Anda akan membutuhkan piece bahan bundar, diputar ke luar tread Diameter.
2. Gunakan parting tool atau tool yang presi khusus, buat undercut untuk tread sama dengan kedalaman tunggalnya plus .005 inci.
3. Rumus di bawah ini akan memberi Anda single depth untuk undertaking unified threads:
d = P x 0.750
Where d = Single Depth
P = Pitch
n = Jumlah speri per inci (TPI)
Infeed Depth = .75 / n
Thread Calculations
Untuk memotong speri yang benar pada mesin bubut, perlu dilakukan perhitungan terlebih dahulu sehingga speri akan memiliki dimensi yang tepat. Diagram dan rumus berikut akan membantu saat menghitung dimensi speri.
Contoh: Hitung pitch, kedalaman, minor diameter, dan width of flat untuk speri ¾-10 NC.
P = 1 / n = 1 / 10 = 0.100 in.
Depth = .7500 x Pitch = .7500 x .100 = .0750 in.
Minor Diameter = Major Diameter – (D + D) = .750 – (.075 + .075) = 0.600 in.
Width of Flat = P / 8 = (1 / 8) x (1/10) = .0125 in.
Prosedur threading:
1. Set kecepatan sekitar separuh dari kecepatan yang digunakan untuk turning.
2. Set quick change gearbox untuk pitch yang diperlukan dalam speri. (Speri per inci)
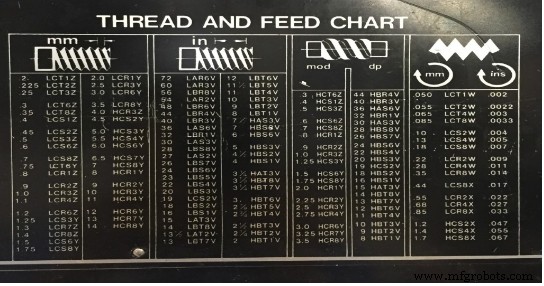
Figure 1. Thread and Feed Chart
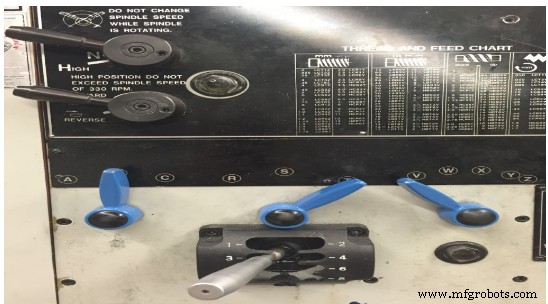
Figure 2. Setting Gearbox
3. Set compound rest pada 29 derajat ke kanan untuk speri kanan.
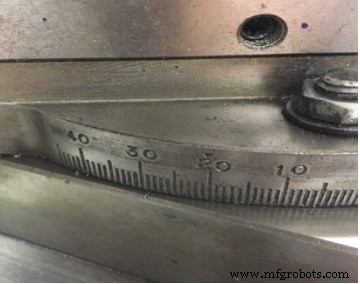
Figure 3. 29 Derajat
4. Pasang threading tool bit 60 derajat dan setel ketinggian ke titik pusat mesin bubut.
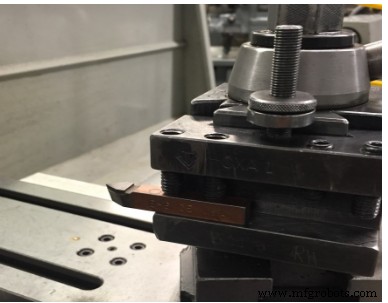
Figure 4. 60 Derajat Threading Tool
5. Setel tool bit dan sudut tegak lurus terhadap pekerjaan, menggunakan thread gage.
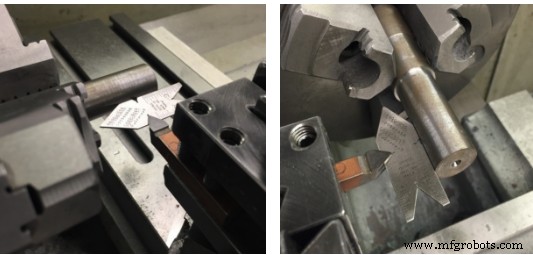
Figure 5. Menggunakan Center Gage untuk memosisikan alat untuk memotong Speri
6. Gunakan larutan tata letak, oleskan area yang akan diberi speri.
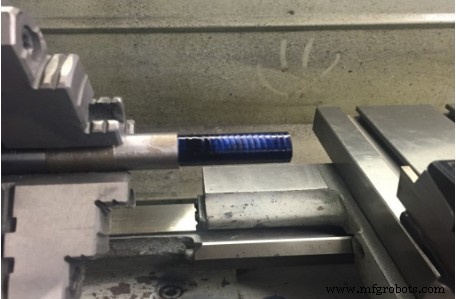
Figure 6. Layout
7. Gerakkan threading tool ke bagian menggunakan kedua compound dan cross feed. Setel mikrometer ke nol pada kedua dial.
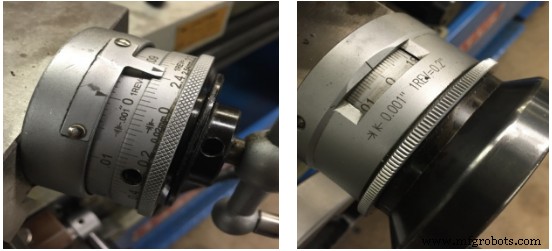
Figure 7. Compound Figure 8. Cross Feed
8. Gerakkan cross feed ke belakang alat keluar dari pekerjaan, pindahkan carriage ke ujung bagian dan setel ulang cross feed ke nol.
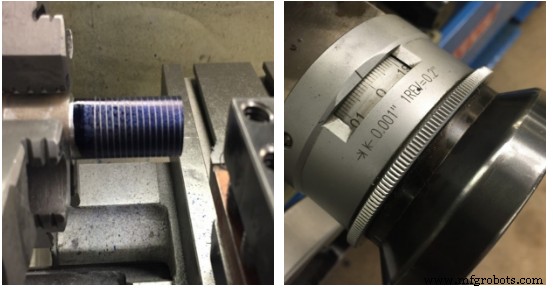
Figure 9. Ujung bagian dan Cross feed ke Nol
9. Gunakan hanya compound mikrometer, feed in .001 hingga .002 inci.
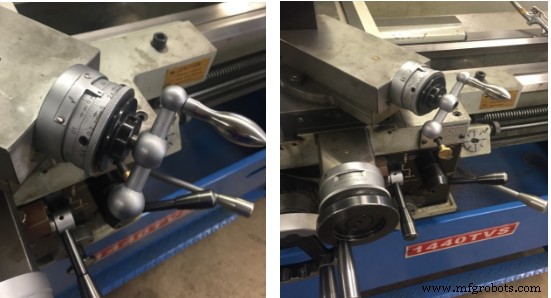
Figure 10: Compound feed in .002 inci
10. Nyalakan mesin bubut dan aktifkan half nut.
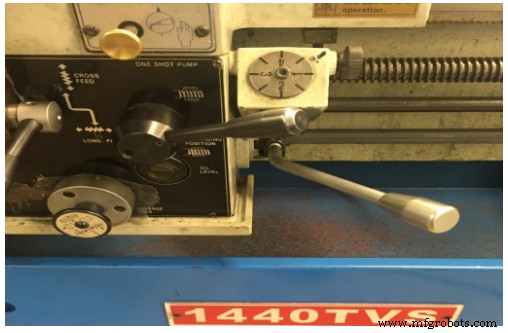
Figure 11: On/Off Lever dan Half Nut
11. Ambil scratch cut pada bagian tanpa cairan potong. Lepaskan half nut di akhir pemotongan, hentikan mesin bubut dan cabut alat menggunakan cross feed. Kembalikan carriage ke posisi awal.
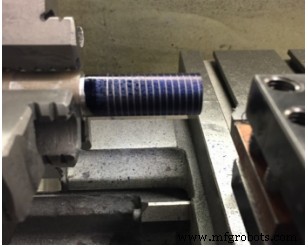
Figure 12. Posisi Awal
12. Gunakan screw pitch gage atau penggaris untuk memeriksa pitch speri. (Speri per inci)
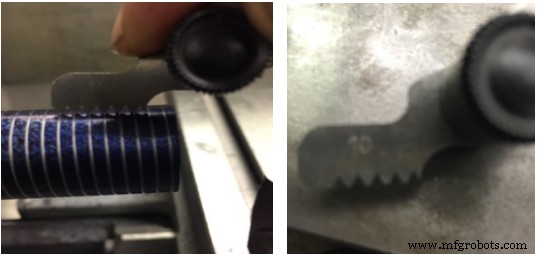
Figure 13. Screw Pitch Gage Figure 14. Screw Pitch Gage(10)
13. Feed compound .005 hingga .020 inci untuk pemotongan pertama menggunakan cutting oil. Saat mendekati ukuran akhir, kurangi kedalaman potong ke .001 hingga .002 inci.
14. Lanjutkan proses ini sampai alat berada dalam .010 inci dari kedalaman finishing.
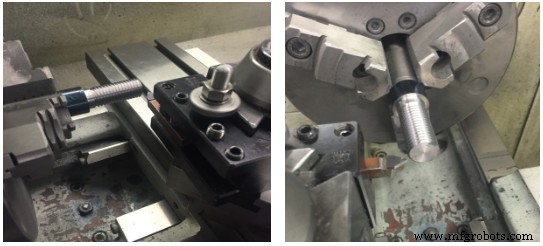
Figure 15. Operasi threading
15. Periksa ukuran menggunakan screw thread micrometer, thread gage, atau menggunakan three wire system.
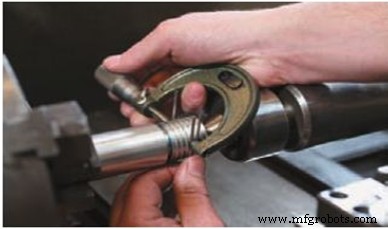
Figure 16. Pengukuran tiga kawat
16. Chamfer ujung speri untuk melindunginya dari kerusakan.
Reaming
Reamers digunakan untuk menyelesaikan lubang bor atau bore dengan cepat dan akurat ke ukuran lubang yang ditentukan dan menghasilkan finishing permukaan yang baik. Reaming dapat dilakukan setelah lubang di-bor atau di-bore hingga 0.005 hingga 0.015 inci dari ukuran selesai karena reamer tidak dirancang untuk menghapus banyak bahan.
Workpiece dipasang di chuck di palang headstock dan reamer didukung oleh tailstock.
Kecepatan mesin bubut untuk reaming mesin sekitar 1/2 dari yang digunakan untuk bor.
Reaming dengan Hand Reamer
Lubang yang akan di-ream secara tangan harus dalam 0.005 inci dari ukuran selesai yang diperlukan.
Workpiece dipasang di palang headstock di chuck dan palang headstock dikunci setelah workpiece disiapkan dengan akurat. Hand reamer dipasang di adjustable reamer wrench dan didukung dengan tailstock center. Saat wrench diputar dengan tangan, hand reamer diumpankan ke dalam lubang secara bersamaan dengan memutar tailstock handwheel. Gunakan banyak cutting fluid untuk reaming.
Reaming dengan Machine Reamer
Lubang yang akan di-ream dengan machine reamer harus di-bor atau di-bore hingga 0.010 inci dari ukuran selesai sehingga machine reamer hanya perlu menghapus tanda cutter bit. Gunakan banyak cutting fluid untuk reaming.
Grind a Lathe Tool bit
Prosedur:
1. Pegang tool bit erat sambil mendukung tangan pada grinder tool set.
2. Pegang tool bit pada sudut yang tepat untuk memerinda sudut tepi pemotong. Samaan, miringkan bawah tool bit ke arah roda dan pres 10 derajat side relief atau clearance angle pada tepi pemotong. Tepi pemotong harus sekitar .5 inci panjang dan harus meluas sekitar ¼ lebar tool bit.
3. Saat memerinda tool bit, gerakkan tool bit maju mundur di seluruh wajah roda pemerinda. Ini mempercepat pemerindaan dan mencegah groove pada roda.
4. Tool bit harus didinginkan sering selama operasi pemerindaan dengan merendam ke dalam air. Jangan pernah terlalu panaskan tool bit.
5. Pres sudut pemotong akhir sehingga membentuk sudut sedikit kurang dari 90 derajat dengan side cutting edge. Pegang tool sehingga end cutting edge angle dan end relief angle 15 derajat dipindahkan pada saat yang sama.
6. Periksa jumlah end relief saat tool bit berada di tool holder.
7. Pegang bagian atas tool bit sekitar 45 derajat terhadap sumbu roda dan pres side rake sekitar 14 derajat.
8. Pres radius kecil pada titik alat potong, pastikan untuk mempertahankan front dan side clearance angle yang sama.
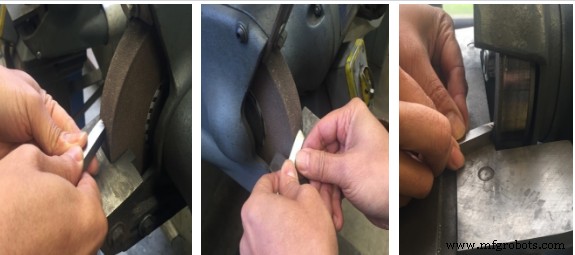
Grind front Grind side Grind radius
Cutting tool Materials
Lathe tool bits umumnya terbuat dari empat bahan:
1. High speed steel
2. Cast alloys
3. Cemented Carbides
4. Ceramics
Properti yang dimiliki masing-masing bahan ini berbeda dan aplikasi masing-masing tergantung pada bahan yang diproses dan kondisi mesin.
Lathe tool bits harus memiliki properti berikut.
1. Mereka harus keras.
2. Mereka harus tahan aus.
3. Mereka mampu menahan suhu tinggi yang dihasilkan selama operasi pemotongan.
4. Mereka mampu menahan kejutan selama operasi pemotongan.
Cutting tool Nomenclature
Alat potong yang digunakan pada mesin bubut umumnya adalah single pointed cutting tools dan meskipun bentuk alat diubah untuk berbagai aplikasi. Nomenclature yang sama berlaku untuk semua alat potong.
Prosedur:
1. Base: permukaan bawah shank alat.
2. Cutting Edge: tepi depan tool bit yang melakukan pemotongan.
3. Face: permukaan yang dihadapkan chip saat dipisahkan dari kerja.
4. Flank: Permukaan alat yang bersebelahan dan di bawah tepi pemotong.
5. Nose: ujung alat potong yang dibentuk oleh pertemuan tepi pemotong dan wajah depan.
6. Nose radius: Radius di mana nose dipresi. Ukuran radius akan mempengaruhi finishing. Untuk pemotongan kasar, nose radius 1/16 inci digunakan. Untuk pemotongan halus, nose radius 1/16 hingga ⅛ inci digunakan.
7. Point: Ujung alat yang telah dipresi untuk tujuan pemotongan.
8. Shank: badan tool bit atau bagian yang dipegang di tool holder.
9. Lathe Tool bit Angles and Clearances
Kinerja yang tepat dari tool bit tergantung pada clearance dan rake angles yang harus dipresi pada tool bit. Meskipun sudut-sudut ini bervariasi untuk bahan yang berbeda, nomenclatur yang sama untuk semua tool bits.
• Side cutting edge angle: Sudut yang dibentuk tepi pemotong dengan sisi shank alat. Sudut ini dapat bervariasi dari 10 hingga 20 derajat tergantung pada bahan yang dipotong. Jika sudut melebihi 30 derajat, alat cenderung chatter.
• End cutting edge angle. Sudut yang dibentuk oleh end cutting edge dan garis tegak lurus terhadap garis pusat tool bit. Sudut ini dapat bervariasi dari 5 hingga 30 derajat tergantung pada jenis pemotongan dan finishing yang diinginkan. Untuk pemotongan kasar sudut 5 hingga 15 derajat, sudut antara 15 dan 30 derajat digunakan untuk turning tools tujuan umum. Sudut yang lebih besar memungkinkan alat potong untuk diputar ke kiri saat mengambil pemotongan ringan dekat dog atau chuck, atau saat memutar ke bahu.
• Side Relief (clearance) angle: Sudut yang dipresi pada flank alat di bawah tepi pemotong. Sudut ini dapat bervariasi dari 6 hingga 10 derajat. Side clearance pada tool bit memungkinkan alat potong untuk maju panjangnya ke dalam kerja yang berputar dan mencegah flank menggosok workpiece.
• End Relief (clearance) angle: sudut yang dipresi di bawah nose tool bit yang memungkinkan alat potong untuk diumpankan ke dalam kerja. Sudut ini dapat 10 hingga 15 derajat untuk pemotongan tujuan umum. Sudut ini harus diukur saat tool bit dipegang di tool holder. End relief angle bervariasi dengan kekerasan dan jenis bahan serta jenis pemotongan yang diambil. End relief angle lebih kecil untuk bahan yang lebih keras, untuk memberikan dukungan di bawah tepi pemotong.
• Side Rake Angle: Sudut di mana face dipresi jauh dari tepi pemotong. Sudut ini dapat 14 derajat untuk tool bits tujuan umum. Side rake memberi tepi pemotong yang lebih tajam dan memungkinkan chip mengalir dengan cepat. Untuk bahan yang lebih lunak, side rake angle umumnya ditingkatkan.
• Back (Top) Rake: Lereng belakang wajah alat jauh dari nose. Sudut ini sekitar 20 derajat dan disediakan di tool holder. Back rake memungkinkan chip mengalir jauh dari titik alat potong.
UNIT TEST
1. Apa pitch untuk tap ¼-20?
2. Sudut berapa yang harus compound diputar untuk Unified Thread?
3. Jelaskan mengapa Anda memutar compound dalam Pertanyaan 2.
4. Apa kedalaman speri untuk UNF ½-20 baut?
5. Bagaimana Anda membuat speri kiri? Ini tidak dibacanya—pikirkan?
6. Tool bit apa yang kita gunakan untuk memotong speri?
7. Sebutkan Center Gage.
8. Apa yang kita gunakan untuk memeriksa pitch speri(Speri Per Inci)?
9. Pemotongan pertama dan terakhir, berapa banyak kita feed compound?
10. Sebutkan empat bahan yang digunakan untuk membuat Tool bits.
Chapter Attribution Information
Bab ini berasal dari sumber-sumber berikut.
- Lathe berasal dari Lathe oleh Massachusetts Institute of Technology, CC:BY-NC-SA 4.0.
- Cutting Tool Terminology berasal dari Lathe Cutting Tools – Cutting Tool Shapes oleh Wisconsin Technical College, CC:BY-NC 4.0.
- Cutting Tool Terminology berasal dari Cutter Types (Lathe) oleh University of Idaho, CC:BY-SA 3.0.
- Centering berasal dari [Manual Lathes Document]



