Unit 5: Menguasai Teknik Pembuatan Skru (Tapping)
OBJECTIVE
Setelah menyelesaikan unit ini, Anda seharusnya dapat:
• Menguraikan prosedur tapping.
• Menentukan RPM untuk tapping.
• Menguraikan penggerusan dan pengkilapan.
• Menguraikan advanced workholding.
Tapping
Tapping adalah proses memotong speri di dalam lubang sehingga baut cap dapat dipasang di dalam lubang. Juga, digunakan untuk membuat speri pada baut seksk.
Tapping dapat dilakukan pada mesin bubut dengan power feed atau secara tangan. Terlepas dari metode, lubang harus di-bor dengan ukuran bor tap yang tepat dan chamfered di ujung.
Tapping Procedures
Good Practices
Using Tap Guides
Tap guides adalah bagian integral dalam membuat tap yang dapat digunakan dan lurus. Saat menggunakan mesin bubut atau mesin gerinda, tap sudah lurus dan terpusat. Saat menyelaraskan tap secara manual, waspada, karena tap guide 90° jauh lebih akurat dari mata manusia.
Using Oil
Saat bor dan tapping, penting untuk menggunakan minyak. Ini mencegah bising, membuat potongan lebih halus, membersihkan chip, dan mencegah bor dan stock terlalu panas.
Pecking
Pecking membantu memastikan bit tidak terlalu panas dan patah saat digunakan untuk bor atau tap. Peck drilling melibatkan bor sebagian melalui bagian, lalu menariknya untuk menghapus chip, sambil membiarkan bagian dingin. Memutar pegangan satu putaran penuh lalu setengah putaran adalah praktik umum. Setiap kali bit atau tap ditarik keluar, hapus sebanyak mungkin chip dan tambahkan minyak pada permukaan antara bor atau tap dan workpiece. Hand Tapping Procedure 1. Pilih ukuran bor dari tabel. Saat memilih ukuran tap, tabel ini adalah tempat pertama untuk dilihat
Hand Tapping Procedure
1. Pilih ukuran bor dari tabel.
Saat memilih ukuran tap, tabel ini adalah tempat pertama untuk dilihat.
Tap & Clearance Drill Sizes
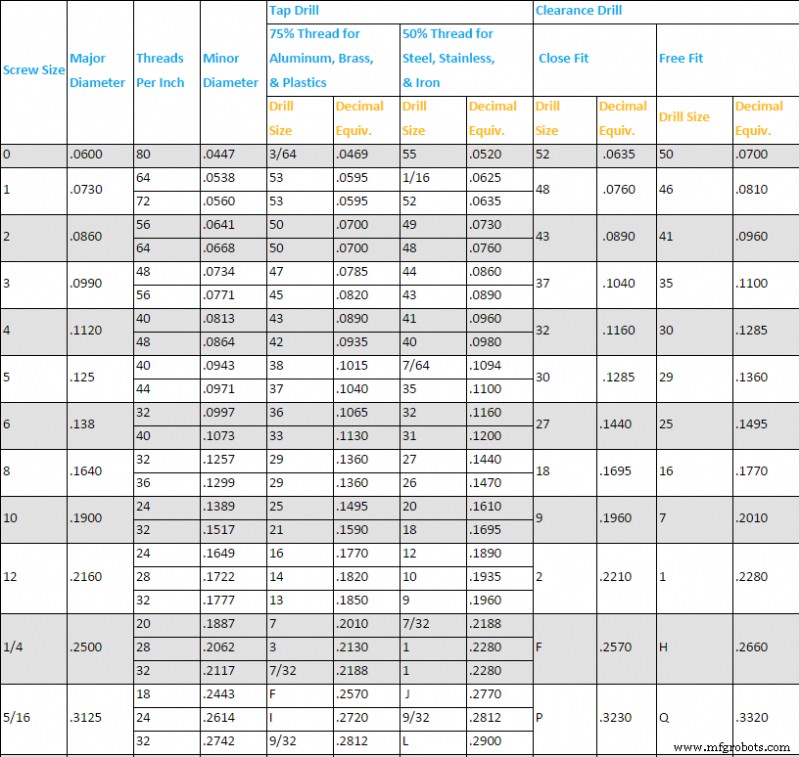
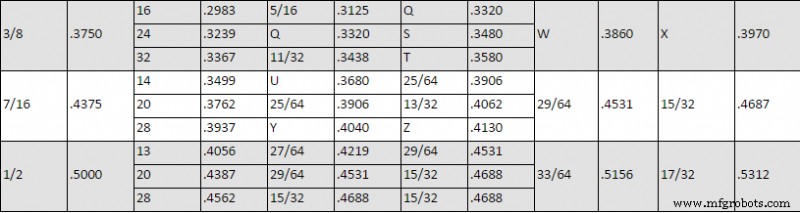
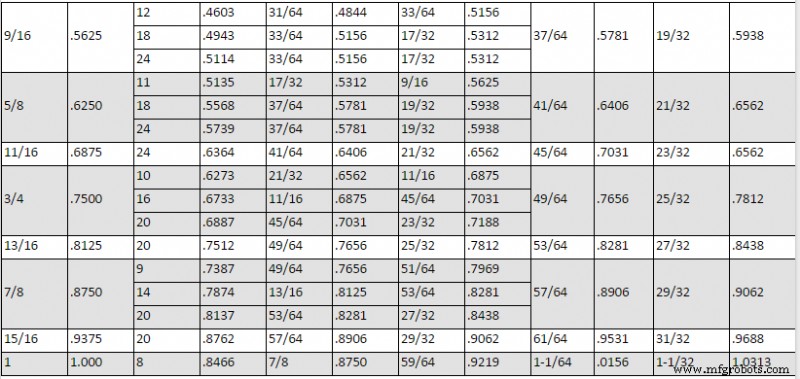
2. Jika perlu, tambahkan chamfer ke lubang sebelum tapping. Chamfers dan countersinks adalah fitur tambahan yang terkadang diinginkan untuk baut. Untuk hasil terbaik, kecepatan palang harus antara 150 dan 250 rpm.
3. Dapatkan tap guide. Lubang sekarang siap untuk tap. Untuk melakukan ini, gunakan tap dan blok panduan di dekat mesin gerinda manual. Blok panduan akan memiliki beberapa lubang untuk ukuran tap yang berbeda. Pilih yang paling dekat dengan ukuran tap yang digunakan dan tempatkan di atas lubang bor.
4. Tap blok. Peck tap menggunakan kunci tap. Terapkan tekanan lembut sambil memutar kunci satu putaran penuh masuk, lalu setengah putaran keluar. Peck tap sampai kedalaman yang diinginkan.
5. Selesaikan tap. Jika tap tidak lagi masuk atau kedalaman yang diinginkan telah tercapai, lepaskan tekanan pada tap; kemungkinan telah mencapai dasar. Lepaskan tap dari lubang.
Menerapkan tekanan lebih jauh kemungkinan akan memecahkan tap. Semakin kecil tap, semakin kemungkinan patah.
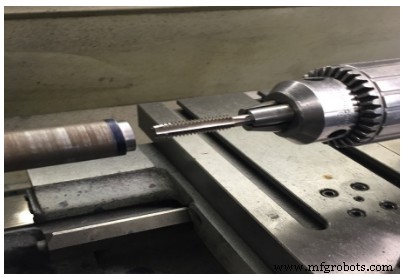
Figure 1. Tap
Tapping Procedure for Lathe
Prosedur:
1. Pasang workpiece di chuck.
2. Face dan center drill.
3. Pilih bor tap yang tepat untuk tap yang akan digunakan.
4. Contoh: ¼ – 20 unc menggunakan bor # 7.
5. Set mesin bubut ke kecepatan yang tepat dan bor dengan tap sampai kedalaman yang diperlukan. Gunakan banyak cairan potong.
6. Catatan: workpiece akan berputar saat tapping menggunakan daya mesin bubut. Gunakan kecepatan palang yang sangat lambat. (40 hingga 60 rpm) dan banyak cairan potong.
7. Chamfer tepi lubang.
Filing in a Lathe
Workpiece hanya boleh di-file di mesin bubut untuk menghapus sejumlah kecil bahan, untuk menghapus burns atau membulatkan sudut tajam. Workpiece harus selalu diputar hingga sekitar .002 hingga .003 inci dari ukuran, jika permukaan akan di-file. Pegang pegangan file di tangan kiri untuk menghindari cedera saat filing di mesin bubut, sehingga lengan dan tangan dapat dijauhi dari chuck yang berputar.
Prosedur:
1. Set kecepatan palang sekitar dua kali yang digunakan untuk turning.
2. Pasang workpiece di chuck, beri pelumas, dan sesuaikan dead center di workpiece.
3. Pindahkan carriage sejauh mungkin ke sisi kanan dan lepaskan tool post (jika diperlukan)
4. Nonaktifkan lead screw dan feed rod.
5. Pilih file yang tepat untuk digunakan.
6. Nyalakan mesin bubut.
7. Pegang pegangan file di tangan kiri dan duangi titik file dengan jari tangan kanan.
8. Terapkan tekanan ringan dan dorong file ke depan sepanjang penuhnya. Lepaskan tekanan pada gerakan kembali.
9. Gerakkan file sekitar setengah lebar file untuk setiap gerakan dan lanjutkan filng, menggunakan 30 hingga 40 gerakan per menit sampai permukaan selesai.
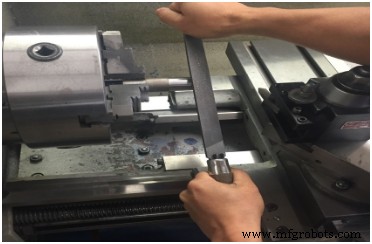
Figure 2. Filing
Saat filing di mesin bubut, keselamatan berikut harus diperhatikan.
• Gulung lengan.
• Jangan gunakan file tanpa pegangan yang sesuai.
• Lepaskan jam tangan dan cincin.
• Jangan memberikan terlalu banyak tekanan pada file.
• Bersihkan file sering dengan sikat file. Oleskan sedikit kapur pada gigi file untuk mencegah tersumbat dan memudahkan pembersihan.
Polishing in a Lathe
Setelah workpiece di-file, finishing dapat ditingkatkan dengan pengkilapan menggunakan kain pengkilap.
Prosedur:
1. Pilih jenis dan tingkat kain pengkilap yang sesuai untuk finishing yang diinginkan, gunakan sepotong sekitar 6 hingga 8 inci panjang dan 1 inci lebar.
2. Set mesin bubut untuk berjalan pada kecepatan tinggi (sekitar 800-1000 rpm).
3. Nonaktifkan feed rod dan lead screw.
4. Beri pelumas dan sesuaikan dead center.
5. Nyalakan mesin bubut.
6. Pegang kain pengkilap di atas workpiece.
7. Dengan tangan kanan, tekan kain dengan erat di atas kerja sambil memegang ujung kain pengkilap yang lain erat dengan tangan kiri.
8. Gerakkan kain perlahan maju mundur sepanjang workpiece.
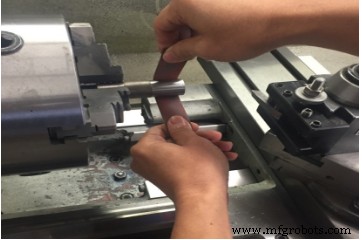
Figure 3. Polishing
Saat polishing di Mesin Bubut, keselamatan berikut harus diperhatikan:
1. Gulung lengan.
2. Masukkan pakaian longgar
Untuk finishing normal, gunakan kain pengkilap grit 80 hingga 100. Untuk finishing lebih baik, gunakan kain pengkilap grit yang lebih halus.
Advanced Workholding
Beberapa bagian mungkin tidak teratur, memerlukan alat khusus untuk memegangnya dengan benar sebelum diproses.
1. Bagian tidak dapat ditempatkan di collet atau chuck saat memotong seluruh diameter luar stock.
2. Bagian dengan lubang melalui harus ditekan pada lathe arbor (shaft taper) dan kemudian diklemkan pada arbor daripada bagian itu sendiri.
3. Jika lubang terlalu besar, menggunakan lathe arbor tidak akan mendukung bagian dengan cukup baik. Sebaliknya, gunakan rahang luar untuk menggepal diameter dalam bagian.
4. Bagian dengan geometri kompleks mungkin perlu dipasang pada faceplate yang kemudian dipasang pada palang.
LATHE WORKHOLDING:
Tabel berikut memberikan perbandingan cepat kekuatan dan kelemahan berbagai cara memegang workpiece pada mesin bubut:
| Method | Precision | Repeatability | Convenience | Notes |
| Collets | High | High | High | Fast, high precision, high repeatability, grips well, unlikely to mar workpiece, grip spread over a wide area. Expensive chucks and collets. Handles limited lengths. Workpiece must be round andmust fit nearly exactly to the collet size. |
| 3-Jaw Chuck With Soft Jaws | High | High | High | For larger workpieces, 3 jaw chucks withsoftjawsare the norm in the CNC world. |
| 3-Jaw Self-Centering Chuck with Hard Jaws | Low | Low | High | Common, cheap, simple. Low precision, low repeatability if you remove the workpiece and have to put it back. |
| 4-Jaw Chuck | High | High | Medium | Can be time consuming to individually adjust the jaws, but will result in high precision. Can hold pieces offset for turning cams or eccentrics. Can hold irregular shapes and square or rectangular stock. |
| 6-Jaw Self-Centering Chuck | Medium | Medium | High | Best for thin wall work or to grip finished edges of workpiece. Obviously good for hex stock. |
| Faceplate Turning | Varies w/ Setup | Medium | Low | Great for irregular shapes. Involves clamps like a milling setup. May need counterweights to keep things balanced. |
| Turning Between Centers | High | High | Low | Great precision, allows part to be put back between centers with very high repeatability. |
| Constant Face Turning | High | High | High | The modern alternative to turning between centers. Instead of using lathe dogs, which are kind of a nuisance to set up, the constant face system uses hydraulic or other force to grip and drive the spindle end. |
| Expanding Arbors | High | High | High | These work from the inside out rather than the outside in but are otherwise much like collets. |
Method describes the particular technique or tooling to be used.
Precision describes how precisely the workpiece will be held, or how close to concentrically it will run with the spindle before taking any cuts.
Repeatability describes how easy it is to take the workpiece out and then get it back in precisely again.
UNIT TEST
1. What drill size to be used for ½ -20 tap?
2. What is the purpose of chamfer?
3. What is the best RPM for tapping?
4. What spindle speed do we set for filing?
5. What is the purpose of polishing?
6. What is the best grit abrasive cloth for normal finishes?
7. What type of work is best suited to three-jaw chucks?
8. What are the special characteristics of the three-jaw chuck?
9. Explain the different between three-jaw chuck and 4-jaw chuck.
10. What are the advantages and disadvantages of a collect chuck?



