Unit 3: Menguasai Gerakan Mesin Vertical Milling Center
Tujuan
Setelah menyelesaikan unit ini, Anda diharapkan dapat:
- Memahami Gerakan Mesin Vertical Milling Center.
- Memahami Posisi Rumah Mesin.
- Memahami Koordinat Mesin CNC.
- Memahami Sistem Koordinat Kerja.
- Memahami Offset Mesin dan Alat.
- Mengatur Tool Length Offset untuk setiap alat.
Gerakan Mesin VMC
Mesin CNC menggunakan sistem koordinat Kartesius 3D. Gambar 10. menunjukkan Vertical Milling Center (VMC) yang umum. Bagian yang akan diproses dipasang di meja mesin. Meja ini bergerak di bidang XY-Plane. Seperti operator menghadap mesin, Sumbu X menggerakkan meja kiri-kanan. Sumbu Y menggerakkan meja maju-mundur. Kolom mesin memegang dan memutar alat. Kolom mengontrol sumbu Z dan bergerak atas-bawah.
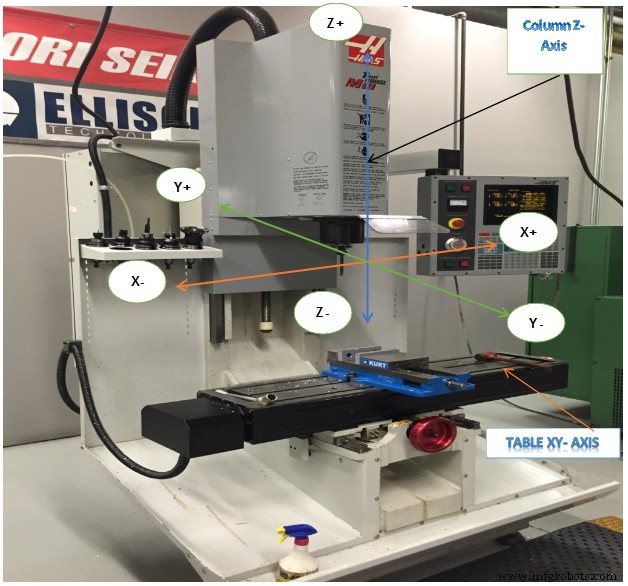
Gambar 1. Gerakan Mesin VMC
Koordinat Mesin CNC
Sistem Koordinat Mesin CNC diilustrasikan dalam Gambar 11. Titik kontrol untuk Sistem Koordinat Mesin didefinisikan sebagai wajah tengah poros mesin. Titik Asal untuk sistem koordinat mesin disebut Mesin Rumah. Ini adalah posisi wajah tengah poros mesin saat sumbu Z telah ditarik sepenuhnya dan meja dipindahkan ke batasnya di sudut belakang-kiri.
Gambar 2. Sistem Koordinat Mesin VMC (Pada Posisi Rumah)
Seperti yang ditunjukkan dalam Gambar 12, saat bekerja dengan CNC, selalu pikir, bekerja, dan tulis program CNC dalam hal gerakan alat, bukan gerakan meja. Misalnya, peningkatan nilai koordinat +X akan menggerakkan alat ke kanan relatif terhadap meja (meskipun meja sebenarnya bergerak ke kiri). Demikian pula, peningkatan nilai koordinat +Y akan menggerakkan alat ke bagian belakang mesin (meja bergerak menuju operator). Perintah +Z yang meningkat akan menggerakkan alat ke atas (jauh dari meja).
Tentang Posisi Rumah Mesin
Saat mesin CNC pertama kali dinyalakan, ia tidak tahu di mana posisi sumbu di ruang kerja. Posisi rumah ditemukan oleh urutan Power On Restart yang diinisiasi oleh operator dengan menekan tombol pada kontrol mesin setelah menyalakan daya kontrol.
Urutan Power On Restart dengan sederhana mengemudikan ketiga sumbu perlahan menuju batas ekstremnya (-X, +Y, +Z). Saat setiap sumbu mencapai batas mekaniknya, mikroswitch diaktifkan. Ini memberi tahu kontrol bahwa posisi rumah untuk sumbu tersebut tercapai. Setelah ketiga sumbu berhenti bergerak, mesin dikatakan “dirumahkan”. Koordinat mesin selanjutnya dalam hubungan dengan posisi rumah ini.
Sistem Koordinat Kerja
Tentu saja akan sulit untuk menulis program CNC dalam hubungan dengan Koordinat Mesin. Posisi rumah jauh dari meja, jadi nilai dalam program CNC akan besar dan tidak memiliki hubungan yang mudah dikenali dengan model bagian. Untuk memudahkan pemrograman dan pengaturan CNC, Sistem Koordinat Kerja (WCS) ditetapkan untuk setiap program CNC.
WCS adalah titik yang dipilih oleh pemrogram CNC pada bagian, bahan baku, atau peralatan. Sementara WCS dapat sama dengan asal bagian dalam CAD, tidak harus demikian. Sementara dapat ditempatkan di mana saja dalam envelop mesin, pemilihannya memerlukan pertimbangan yang hati-hati.
- Lokasi WCS harus dapat ditemukan dengan cara mekanik seperti edge finder, indikator koaksial, atau part probe.
- Harus ditempatkan dengan presisi tinggi: biasanya plus atau minus .001 inci atau kurang.
- Harus dapat diulangi: bagian harus ditempatkan pada posisi yang sama setiap kali.
- Harus mempertimbangkan bagaimana bagian akan diputar dan dipindahkan saat sisi berbeda bagian diproses.
Misalnya, Gambar 13 menunjukkan bagian yang dipaksa di borong. Dimensi luar bagian telah diukir ke ukuran pada mesin manual sebelum ditempatkan pada mesin CNC.
CNC digunakan untuk membuat lubang, kantong, dan slot di bagian ini. WCS terletak di sudut kiri atas blok. Sudut ini mudah ditemukan menggunakan Edge Finder atau Probe.
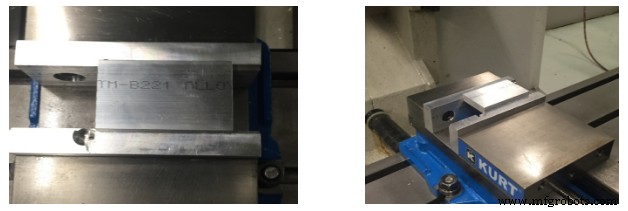
Tampilan Atas Tampilan Samping
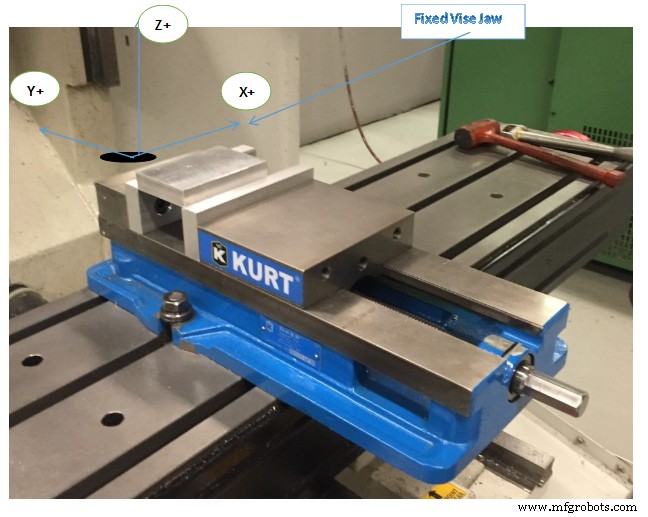
Gambar 3. Sistem Koordinat Kerja (WCS)
Offset Mesin dan Alat
Offset Mesin:
Karena sulit untuk menempatkan borong pada posisi yang sama di mesin setiap kali, jarak dari Rumah ke WCS biasanya tidak diketahui sampai borong diatur dan diratakan dengan mesin. Pengaturan mesin paling baik dilakukan setelah program sepenuhnya ditulis, karena mahal untuk menjaga mesin CNC diam menunggu pemrograman CNC selesai. Selain itu, pemrogram mungkin mengubah pikiran selama proses CAM, membuat pengaturan yang direncanakan sebelumnya menjadi usang.
Untuk memburukkan masalah, alat berbeda meluas dari poros mesin dengan panjang yang berbeda, juga nilai yang sulit ditentukan sebelumnya. Misalnya, end mill panjang meluas lebih jauh dari wajah poros daripada bor pendek. Jika alat aus atau rusak dan harus diganti, hampir tidak mungkin untuk mengaturnya dengan panjang yang sama dari tool holder setiap kali.
Oleh karena itu, harus ada cara untuk menghubungkan Sistem Koordinat Mesin dengan WCS bagian dan mempertimbangkan panjang alat yang bervariasi. Ini dilakukan menggunakan Tool dan Fixture Offsets mesin. Ada banyak offset yang tersedia pada mesin CNC. Memahami cara kerjanya dan menggunakannya bersama dengan benar sangat penting untuk pemesinan CNC yang berhasil.
Part Offset XY:
Fixture offsets memberikan cara bagi kontrol CNC untuk mengetahui jarak dari posisi rumah mesin dan WCS bagian. Bersama dengan Tool Offsets, Fixture Offsets memungkinkan program ditulis dalam hubungan dengan WCS alih-alih Koordinat Mesin. Mereka membuat pengaturan lebih mudah karena lokasi pasti bagian dalam envelop mesin tidak perlu diketahui sebelum program CNC ditulis.
Asalkan bagian diposisikan di mana alat dapat mencapai semua operasi pemesinan, dapat ditempatkan di mana saja dalam envelop mesin. Setelah nilai Fixture Offset ditemukan, dimasukkan ke kontrol, dan diaktifkan oleh program CNC, kontrol CNC bekerja di balik layar untuk menerjemahkan koordinat program ke koordinat WCS.
Perhatikan dalam Gambar 14 bagaimana Part Offsets (+X, -Y) digunakan untuk menggeser garis tengah poros mesin secara langsung di atas WCS.
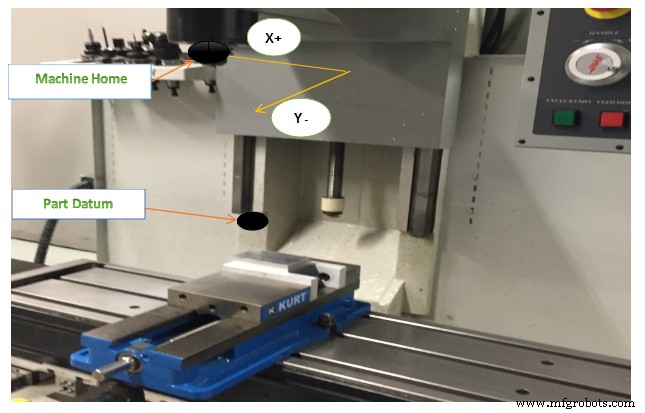
Gambar 4: Part Offset Menggeser Mesin ke WCS
Part Offset Z
Nilai Part Offset Z digabungkan dengan Tool Length offset untuk menunjukkan pada mesin cara menggeser Z-datum dari rumah bagian ke nol Z bagian, sambil mempertimbangkan panjang alat. Fixture Offset Z mungkin atau mungkin tidak digunakan, tergantung pada cara mesin diatur dan dioperasikan.
Tool Length Offset (TLO)
Setiap alat yang dimuat ke dalam mesin berbeda panjangnya. Faktanya, jika alat diganti karena aus atau rusak, panjang penggantinya mungkin berubah karena hampir tidak mungkin untuk mengatur alat baru di holder pada tempat yang sama persis dengan yang lama. Mesin CNC membutuhkan cara untuk mengetahui sejauh mana setiap alat meluas dari poros ke ujung. Ini dicapai menggunakan Tool Length Offset (TLO).
Dalam penggunaan paling sederhana, TLO ditemukan dengan menggerakkan poros dengan alat dari posisi rumah Z mesin ke posisi nol Z bagian, seperti yang ditunjukkan di sisi kiri dalam Gambar 17 di bawah. Alat digerakkan ke datum Z bagian dan jarak yang ditempuh diukur. Nilai ini dimasukkan ke dalam register TLO untuk alat tersebut. Masalah dengan metode ini termasuk kebutuhan untuk memotong permukaan bagian kedalaman yang benar sebelum mengatur alat. Juga, jika Z-datum terpotong (khusus pada bagian permukaan 3D) tidak mungkin untuk menetapkan datum jika alat rusak atau aus dan perlu diganti. Semua alat harus diatur ulang setiap kali pekerjaan baru diatur. Ketika metode ini digunakan, Fixture Offset Z tidak digunakan, tetapi diatur ke nol.
Metode yang ditunjukkan di tengah jauh lebih baik dan digunakan dalam buku ini. Semua alat diatur ke posisi Z yang diketahui, seperti atas blok presisi 1-2-3 yang tertempat di meja mesin. Ini membuat sangat mudah untuk mengatur ulang alat jika aus atau rusak.
Alat probe sangat mirip dengan metode blok 1-2-3, kecuali mesin menggunakan siklus khusus untuk secara otomatis menemukan TLO. Ini dilakukan dengan menurunkan alat perlahan sampai ujung menyentuh probe lalu memperbarui register TLO. Metode ini cepat, aman, dan akurat tetapi memerlukan mesin dilengkapi dengan alat probe. Juga, alat probe mahal jadi hati-hati untuk tidak pernah menabrak alat ke probe.
Kedua metode ke-2 dan ke-3 juga memerlukan jarak dari posisi pengaturan alat (atas blok 1-2-3 atau alat probe) ke datum bagian untuk ditemukan dan dimasukkan ke dalam Fixture Offset Z. Mesin menambahkan kedua nilai ini untuk menentukan total tool length offset. Sebuah metode untuk melakukan ini termasuk di dalam.
3-Cara untuk Mengatur Tool Length Offset
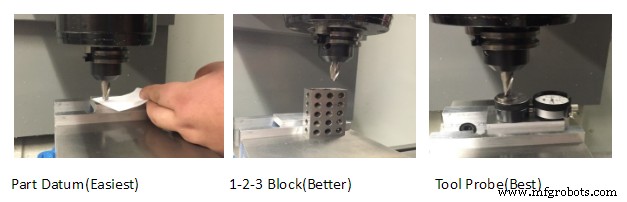
Gambar 5. Cara mengatur TLO
UJIAN UNIT
1. Jelaskan Mesin rumah posisi.
2. Pada Vertical Milling Center(VMC) sumbu X menggerakkan meja ke arah mana.
3. Pada Vertical Milling Center(VMC) sumbu Y menggerakkan meja ke arah mana.
4. Pada Vertical Milling Center(VMC) sumbu Z menggerakkan meja ke arah mana.
5. Sebutkan 3-cara untuk mengatur Tool length offsets.



