Menguasai Pemrograman CNC: Bahasa, Struktur, dan Kode G/M
Tujuan
Setelah menyelesaikan unit ini, Anda diharapkan dapat:
- Mengidentifikasi daftar instruksi program.
- Memahami Format Program
- Menguraikan kode perintah alamat huruf
- Menguraikan Definisi Kode Karakter Khusus.
- Memahami Kode G & M.
Program CNC mencantumkan instruksi yang akan dilakukan dalam urutan yang ditulis. Mereka dibaca seperti buku, dari kiri ke kanan dan dari atas ke bawah. Setiap kalimat dalam program CNC ditulis pada baris terpisah, yang disebut Block. Block diurutkan dalam urutan tertentu yang mempromosikan keselamatan, prediktabilitas dan keterbacaan, jadi penting untuk mematuhi struktur program standar.
Block diurutkan dalam urutan berikut:
- Mulai Program
- Muat Alat
- Poros Nyalakan
- Pendingin Nyalakan
- Rapid ke posisi di atas bagian
- Operasi pemesinan
- Pendingin Mati
- Poros Mati
- Pindah ke posisi aman
- Akhir program
Langkah yang tercantum di atas mewakili jenis program CNC yang paling sederhana, di mana hanya satu alat digunakan dan satu operasi dilakukan. Program yang menggunakan banyak alat mengulangi langkah dua hingga sembilan untuk setiap alat.
Tabel 3 dan Tabel 4 di bagian G & M Codes menunjukkan kode G dan M paling umum yang harus dihafal jika memungkinkan.
Seperti bahasa apa pun, bahasa G-code memiliki aturan. Misalnya, beberapa kode bersifat modal, berarti tidak perlu diulang jika tidak berubah antar block. Beberapa kode memiliki arti yang berbeda tergantung pada bagaimana dan di mana mereka digunakan.
Sementara aturan ini dicakup dalam bab ini, jangan khawatir untuk mempelajari setiap nuansa bahasa. Ini adalah tugas CAD/CAM software Post Processor untuk memformat dan menulis program CNC dengan benar.
Format Program
Program dalam Tabel 1 di bawah ini memotong kontur persegi dan membuat lubang.
Block | Deskripsi | Tujuan |
% O1234 (T1 0.25 END MILL) G17 G20 G40 G49 G80 G90 | Mulai program. Nomor program (Nama Program). Deskripsi alat untuk operator. Block keselamatan untuk memastikan mesin dalam mode aman. | Mulai Program |
T1 M6 S9200 M3 | Muat Alat #1. Kecepatan Poros 9200 RPM, Nyalakan CW. | Ganti Alat |
G54 M8 G00 X-0.025 Y-0.275 G43 Z1.H1 Z0.1 G01 Z-0.1 F18. | Gunakan Fixture Offset #1. Pendingin Nyalakan. Rapid di atas bagian. Rapid ke safe plane, gunakan Tool Length Offset #1. Rapid ke feed plane. Line move ke kedalaman pemotongan pada 18 IPM. | Pindah ke Posisi |
G41 Y0.1 D1 F36. Y2.025 X2.025 Y-0.025 X-0.025 G40 X-0.4 G00 Z1. | CDC Kiri, Lead in line, Dia. Offset #1, 36 IPM. Line move. Line move. Line move. Line move. Matikan CDC dengan gerakan lead-out. Rapid ke safe plane. | Pemesinan Kontur |
M5 M9 (T2 0.25 DRILL) T2 M6 S3820 M3 | Poros Mati. Pendingin Mati. Deskripsi alat untuk operator. Muat Alat #2. Kecepatan Poros 3820 RPM, Nyalakan CW. | Ganti Alat |
M8 X1. Y1. G43 Z1.H2 Z0.25 | Pendingin Nyalakan. Rapid di atas lubang. Rapid ke safe plane, gunakan Tool Length Offset 2. Rapid ke feed plane. | Pindah ke Posisi |
G98 G81 Z-0.325 R0.1 F12. G80 Z1. | Drill hole (canned) cycle, Kedalaman Z-.325, F12. Batalkan drill cycle. Rapid ke safe plane. | Buat Lubang |
M5 M9 G91 G28 Z0 G91 G28 X0 Y0 G90 M30 % | Poros Mati. Pendingin Mati. Kembali ke posisi rumah mesin di Z. Kembali ke posisi rumah mesin di XY. Reset ke mode penempatan absolut (untuk keselamatan). Reset program ke awal. Akhir Program. | Akhir Program |
Kode Perintah Alamat Huruf
Block kontrol mengontrol alat mesin melalui penggunaan perintah alamat huruf. Beberapa digunakan lebih dari sekali, dan artinya berubah berdasarkan kode G apa yang muncul dalam block yang sama.
Kode bersifat modal, yang berarti tetap berlaku sampai dibatalkan atau diubah, atau non-modal, yang berarti efektif hanya dalam block saat ini. Seperti yang Anda lihat, banyak alamat huruf dipilih dengan cara yang logis (T untuk alat, S untuk poros, F untuk laju pakan, dll.).
Tabel di bawah ini mencantumkan kode perintah alamat huruf paling umum.
Tabel 2: Kode Perintah Alamat Huruf
Variabel | Deskripsi | Definisi |
A | Posisi absolut atau inkremental dari sumbu A (sumbu rotasi di sekitar sumbu X) | A,B,C – Gerakan Rotasi Sumbu 4/5 Rotasi tentang sumbu X, Y atau Z masing-masing. Sudut dalam derajat dan hingga tiga desimal presisi.
G01 A45.325B90. |
B | Posisi absolut atau inkremental dari sumbu B (sumbu rotasi di sekitar sumbu Y) | Sama dengan A |
C | Posisi absolut atau inkremental dari sumbu C (sumbu rotasi di sekitar sumbu Z) | Sama dengan B |
D | Menentukan offset diameter atau radial yang digunakan untuk kompensasi pemotong | Digunakan untuk mengkompensasi aus dan defleksi diameter alat. D diikuti oleh integer yang sama dengan nomor alat (T5 menggunakan D5, dll). Tidak ada titik desimal yang digunakan. Selalu digunakan bersamaan dengan G41 atau G42 dan gerakan XY (tidak pernah arc). Saat dipanggil, kontrol membaca register dan menggeser jalur alat ke kiri (G41) atau ke kanan (G42) dengan nilai dalam register.
G01 G41 X2.D1 |
E | Laju pakan presisi untuk pita pada mesin bubut | |
F | Menentukan laju pakan | Mengatur laju pakan saat memotong garis, arc, atau siklus bor. Laju pakan dapat dalam Inci per Menit (mode G94) atau Inverse Time (mode G93). Laju pakan dapat hingga tiga desimal akurasi (untuk siklus tap) dan memerlukan titik desimal.
G01 X2.Y0. F30. |
G | Alamat untuk perintah persiapan | Perintah G sering memberi tahu kontrol jenis gerakan yang diinginkan (misalnya, positioning cepat, gerakan linier, gerakan melingkar, siklus tetap) atau nilai offset yang akan digunakan.
G02 X2.Y2.I.50J0. |
H | Menentukan tool length offset; Sumbu inkremental yang sesuai dengan sumbu C (misalnya, pada mesin turn-mill) | Kode ini memanggil register tool length offset (TLO) pada kontrol. Kontrol menggabungkan TLO dan Fixture Offset Z values untuk mengetahui di mana alat relatif terhadap datum bagian. Selalu diikuti oleh integer (H1, H2, dll), G43, dan koordinat Z.
G43 H1 Z2. |
I | Menentukan ukuran arc di sumbu X untuk perintah arc G02 atau G03. Juga digunakan sebagai parameter dalam beberapa siklus tetap. | Untuk gerakan arc (G2/G3), ini adalah jarak X inkremental dari titik awal arc ke pusat arc. Beberapa siklus bor juga menggunakan I sebagai parameter opsional.
G02 X.5 Y2.500I0.J0.250 |
J | Menentukan ukuran arc di sumbu Y untuk perintah arc G02 atau G03. Juga digunakan sebagai parameter dalam beberapa siklus tetap. | Untuk gerakan arc (G2/G3), ini adalah jarak Y inkremental dari titik awal arc ke pusat arc. Beberapa siklus bor juga menggunakan J sebagai parameter opsional.
G02 X.5 Y2.500 I0.J0.250 |
K | Menentukan ukuran arc di sumbu Z untuk perintah arc G02 atau G03. Juga digunakan sebagai parameter dalam beberapa siklus tetap, sama dengan alamat L. | Untuk gerakan arc (G2/G3) ini adalah jarak Z inkremental dari titik awal arc ke pusat arc. Pada bidang G17, ini adalah jarak Z inkremental untuk gerakan helical. Beberapa siklus bor juga menggunakan J sebagai parameter opsional.
G18 G03 X.3 Z2.500 I0.K0.250 |
L | Hitungan loop siklus tetap; Spesifikasi register yang akan diedit menggunakan G10 | Hitungan loop siklus tetap: Menentukan jumlah pengulangan (“loop”) dari siklus tetap di setiap posisi. Diasumsikan 1 kecuali diprogram dengan integer lain. Kadang alamat K digunakan alih-alih L. Dengan penempatan inkremental (G91), serangkaian lubang dengan jarak yang sama dapat diprogram sebagai loop alih-alih sebagai posisi individu.G10 penggunaan: Spesifikasi register yang akan diedit (work offsets, tool radius offsets, tool length offsets, dll.). |
M | Fungsi miselanya | Selalu diikuti oleh integer yang menentukan artinya. Hanya satu M-code yang diizinkan dalam setiap block kode. Definisi diperluas dari M-codes muncul lebih jauh dalam bab ini.
M08 |
N | Nomor baris (block) dalam program; Nomor parameter sistem yang akan diubah menggunakan G10 | Nomor block dapat membuat program CNC lebih mudah dibaca. Jarang diperlukan untuk program yang dihasilkan CAD/CAM tanpa subprogram. Karena mengambil kontrol memory sebagian besar program 3D tidak menggunakan nomor block. Nomor block adalah integer hingga lima karakter tanpa titik desimal. Tidak dapat muncul sebelum karakter start/end tape (%) dan biasanya tidak muncul sebelum block komentar saja.
N100 T02 M06 |
O | Nama program | Program disimpan di kontrol berdasarkan nomor program. Ini adalah integer yang diawali dengan huruf O dan tidak ada desimal.
O1234 (Exercise 1) |
P | Berfungsi sebagai alamat parameter untuk berbagai kode G dan M | Tunda (penundaan) dalam detik. Diikuti oleh G4 kecuali digunakan dalam beberapa siklus bor.
G4 P.1 |
Q | Increment peck dalam siklus canned | Jarak pakan inkremental per laluan dalam siklus peck drill.
G83 X2.000 Y2.000 Z-.625 F20.R.2 Q.2 P9. |
R | Menentukan ukuran jari-jari arc atau menentukan tinggi tarik dalam siklus canned | Arc dapat ditentukan menggunakan jari-jari arc R atau vektor I,J,K. IJK lebih andal daripada R jadi disarankan untuk menggunakannya alih-alih. R juga digunakan oleh siklus bor sebagai nilai return plane Z.
G83 Z-.625 F20.R.2 Q.2 P9. |
S | Menentukan kecepatan, baik kecepatan poros atau kecepatan permukaan tergantung pada mode | Kecepatan poros dalam putaran per menit (RPM). Nilai integer tanpa desimal, dan selalu digunakan bersama dengan M03 (Poros Nyalakan CW) atau M04 (Poros Nyalakan CCW).
S2500M03 |
T | Pemilihan alat | Memilih alat. Nilai integer selalu diikuti oleh M6 (kode perubahan alat).
T01 M06 |
U | Sumbu inkremental yang sesuai dengan sumbu X (biasanya hanya kontrol grup A lathe) Juga menentukan waktu tunda pada beberapa mesin. | Dalam kontrol ini, X dan U menghilangkan G90 dan G91, masing-masing. Pada mesin bubut ini, G90 adalah alamat siklus tetap untuk roughing. |
V | Sumbu inkremental yang sesuai dengan sumbu Y | Sampai tahun 2000, alamat V sangat jarang digunakan, karena sebagian besar mesin bubut yang menggunakan U dan W tidak memiliki sumbu Y, jadi tidak menggunakan V. (Green et al 1996 bahkan tidak mencantumkan V dalam tabel alamat mereka.) Hal ini masih sering terjadi, meskipun proliferasi alat mesin bubut langsung dan mesin turn-mill membuat penggunaan alamat V kurang jarang dari biasanya (Smid2008 menunjukkan contoh). |
W | Sumbu inkremental yang sesuai dengan sumbu Z (biasanya hanya kontrol grup A lathe) | Dalam kontrol ini, Z dan W menghilangkan G90 dan G91, masing-masing. Pada mesin bubut ini, G90 adalah alamat siklus tetap untuk roughing. |
X | Posisi absolut atau inkremental dari sumbu X. | Data koordinat untuk sumbu X. Hingga empat tempat setelah desimal diizinkan dan nol akhir tidak digunakan. Koordinat bersifat modal, jadi tidak perlu mengulangnya dalam block berikutnya jika tidak berubah.
G01 X2.250F20. |
Y | Posisi absolut atau inkremental dari sumbu Y | Data koordinat untuk sumbu Y. G01 Y2.250 F20. |
Z | Posisi absolut atau inkremental dari sumbu Z | Data koordinat untuk sumbu Z. |
Definisi Kode Karakter Khusus
Berikut adalah daftar karakter khusus yang umum digunakan, artinya, penggunaan, dan pembatasannya.
% – Mulai atau Akhir Program
Semua program dimulai dan diakhiri dengan % pada block sendiri. Kode ini disebut karakter rewind tape (warisan dari zaman program dimuat menggunakan kertas tape).
( ) – Komentar
Komentar untuk operator harus huruf besar semua dan diapit dalam tanda kurung. Panjang maksimal komentar adalah 40 karakter dan semua karakter huruf besar.
(T02: 5/8 END MILL)
/ – Block Delete
Kode setelah karakter ini diabaikan jika saklar Block Delete pada kontrol menyala.
/ M00
; – Akhir Block
Karakter ini tidak terlihat ketika program CNC dibaca dalam teks editor (carriage return), tetapi muncul di akhir setiap block kode saat program ditampilkan pada kontrol mesin.
N8 Z0.750 ;
Kode G & M
Kode G&M membentuk sebagian besar isi program CNC. Definisi setiap kelas kode dan arti spesifik dari kode terpenting dicakup selanjutnya.
Kode G
Kode yang dimulai dengan G disebut kata persiapan karena mempersiapkan mesin untuk jenis gerakan tertentu.
Tabel 3: Kode G
Kode | Deskripsi |
G00 | Gerakan cepat. Digunakan untuk memosisikan mesin untuk gerakan non-milling. |
G01 | Gerakan garis pada laju pakan yang ditentukan. |
G02 | Arc searah jarum jam. |
G03 | Arc berlawanan jarum jam. |
G04 | Tunda. |
G28 | Kembali ke posisi rumah mesin. |
G40 | Cutter Diameter Compensation (CDC) mati. |
G41 | Cutter Diameter Compensation (CDC) kiri. |
G42 | Cutter Diameter Compensation (CDC) kanan. |
G43 | Tool length offset (TLO). |
G54 | Fixture Offset #1. |
G55 | Fixture Offset #2. |
G56 | Fixture Offset #3. |
G57 | Fixture Offset #4. |
G58 | Fixture Offset #5. |
G59 | Fixture Offset #6. |
G80 | Batalkan siklus bor. |
G81 | Siklus bor sederhana. |
G82 | Siklus bor sederhana dengan tunda. |
G83 | Siklus bor peck. |
G84 | Siklus tap. |
G90 | Mode penempatan koordinat absolut. |
G91 | Mode penempatan koordinat inkremental. |
G98 | Siklus bor kembali ke titik awal (R). |
G99 | Siklus bor kembali ke plane referensi (tinggi Z terakhir) |
Kode M
Kode yang dimulai dengan M disebut kata miselanya. Mereka mengontrol opsi tambahan mesin seperti pendingin dan arah poros. Hanya satu kode M yang dapat muncul dalam setiap block kode.
Tabel 4: Kode M
Kode | Deskripsi |
M00 | Berhenti program. Tekan tombol Cycle Start untuk melanjutkan. |
M01 | Berhenti opsional. |
M02 | Akhir program. |
M03 | Poros Nyalakan Searah Jarum Jam. |
M04 | Poros Nyalakan Berlawanan Jarum Jam. |
M05 | Poros Berhenti. |
M06 | Ganti alat. |
M08 | Pendingin Nyalakan. |
M09 | Pendingin Matikan. |
M30 | Akhir program dan tekan Cycle Start untuk menjalankannya lagi. |
Definisi Kode G (Diperluas)
G00 – Gerakan Cepat
Kode ini memerintah mesin untuk bergerak secepat mungkin ke titik yang ditentukan. Selalu digunakan dengan posisi koordinat dan bersifat modal. Tidak seperti G01, G00 tidak mengkoordinasikan sumbu untuk bergerak dalam garis lurus. Melainkan, setiap sumbu bergerak pada kecepatan maksimumnya sampai terpuaskan. Ini menghasilkan gerakan seperti yang ditunjukkan pada Gambar 18, di bawah.
G00 X0. Y0.
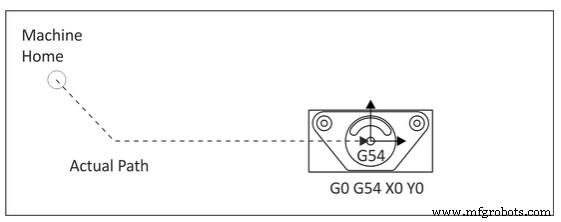
Gambar 1. Gerakan G00 Perhatian: Kecepatan cepat beberapa mesin dapat melebihi 1. Pergeseran atau gerakan koordinat yang salah dapat membuat mesin tabrakan lebih cepat daripada operator dapat menekan tombol darurat. Gunakan override laju pakan cepat pada mesin saat menjalankan program untuk pertama kalinya.
Gerakan Linier adalah Gerakan Garis Lurus: G-Code tentang gerakan, dan jenis gerakan paling umum yang ditemukan dalam program bagian adalah gerakan garis lurus atau linier. Gerakan adalah salah satu hal dalam G-Code yang bersifat modal. Anda memberi tahu kontrol jenis gerakan yang Anda inginkan dengan kode G dan ia akan selalu membuat jenis gerakan tersebut sampai Anda memberitahunya untuk berubah menggunakan kode G lain.
G00 untuk Positioning Cepat ; Rapids Motion secepat mesin Anda. Digunakan untuk memindahkan pemotong melalui udara ke posisi berikutnya yang akan dipotong.
G01 untuk Gerakan Pemotongan Lambat; Feed Motion lebih lambat, untuk pemotongan. Laju pakan ditetapkan oleh kode G “F”.
F-kata = “F” seperti dalam “Feedrate”.
S-kata = “S” seperti dalam “Kecepatan Poros”, alamat adalah rpm.
Menentukan Gerakan Linier Dengan X, Y, dan Z:
Menentukan G00 atau G01 tidak menyebabkan gerakan apa pun—mereka hanya memberi tahu kontrol jenis gerakan yang diharapkan saat Anda akhirnya memberitahunya ke mana bergerak. Untuk gerakan aktual Anda perlu menentukan tujuan menggunakan kata X, Y, dan Z. Untuk bergerak ke bagian nol, kita dapat menerbitkan perintah seperti ini:
G00 X0 Y0 Z0 Atau gunakan G01 jika Anda ingin pergi lebih lambat G01 X0 Y0 Z0 F40.
Gerakan interpolasi atau gerakan interpolasi, ketika kita menentukan banyak koordinat pada satu garis, berarti lebih dari satu sumbu mesin bergerak pada saat yang sama. Faktanya, kontrol akan memindahkan semuanya dengan kecepatan yang tepat relatif satu sama lain sehingga pemotong mengikuti garis lurus ke tujuan dan bergerak pada laju pakan.
Jika kita menentukan tujuan yang sama, tetapi menyebarkan koordinat melalui beberapa baris, setiap baris adalah gerakan terpisah:
G00 X0 Y0 (Bergerak ke X0 Y0 dalam satu gerakan, menjaga Z konstan)
Z0 (Bergerak ke Z0 dalam satu gerakan, menjaga X dan Y konstan)
G00 dan G01 bersifat modal, jadi kita hanya perlu menentukan mereka ketika kita ingin mengubah mode.
Sumbu Z:
Konsep gerakan interpolasi menimbulkan masalah menarik untuk sumbu Z. Seringkali ide bagus untuk memindahkan sumbu kedalaman pemotongan sendiri, bukan sebagai gerakan terkoordinasi dengan sumbu lainnya(X dan Y). Apakah Anda akan mengalami masalah (tabrakan) saat pemotong mendekati benda kerja dan peralatan. Terlebih dahulu bergerak di X dan Y dan kemudian bergerak di Z , jauh lebih mudah untuk menilai apakah tabrakan tidak sengaja akan terjadi. Anda juga jauh lebih tidak mungkin mengenai objek acak yang menonjol, seperti klamp, jika Anda menjaga pemotong tinggi sampai Anda secara langsung di atas tempat Anda ingin memulai pemotongan.
G02 dan G03 Gerakan Melingkar adalah Mode yang Diinisiasi:
G02 mendirikan mode untuk arc melingkar searah jarum jam.
G03 mendirikan mode untuk arc melingkar berlawanan jarum jam.
Mode G02 atau G03 ditetapkan, arc didefinisikan dalam G-Code dengan mengidentifikasi 2 titik akhir dan pusat yang harus setidaknya berjarak sama dari setiap titik akhir. Titik akhir mudah. Titik kontrol saat ini, atau lokasi saat block dimulai menentukan satu titik akhir. Yang lain dapat ditetapkan oleh koordinat XYZ. Pusat paling sering diidentifikasi dengan menggunakan I, J, atau K untuk menetapkan offset relatif dari titik awal arc ke pusat.
CONTOH ARC SEARAH JARUM JAM:
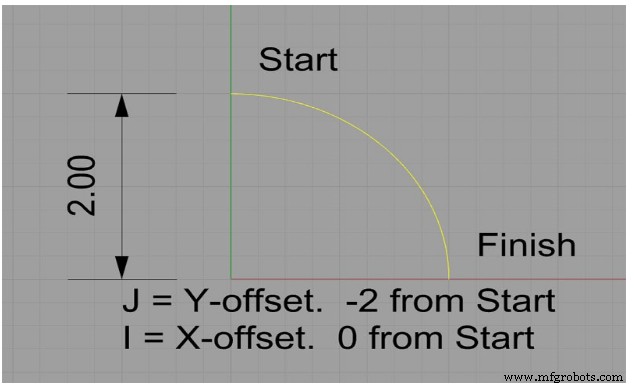
Gambar 2. Pusat Arc dengan IJK
Arc ini dimulai di X0Y2. dan selesai di X2.Y0. Pusatnya ada di X0Y0. Kita dapat menentukan dalam G-code seperti ini:
G02 (Siapkan mode arc searah jarum jam)
X2Y0 I0J-2.0
Pusat Menggunakan Jari-jari “R”.
Pusat hanya dengan menentukan jari-jari lingkaran. Lingkaran memiliki jari-jari 2, jadi G-Code mungkin cukup:
G02 X2Y0 R2
G17/G18/G19 – Penentuan Bidang
Arc harus ada pada bidang yang ditetapkan oleh perintah G17 (XY), G18 (XZ) atau G19 (YZ). G17 adalah default mesin.
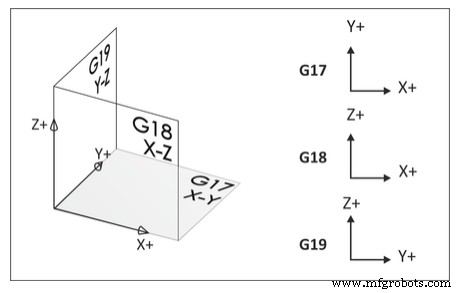
Gambar 3. Penentuan Bidang
G40/G41/G42 – Kompensasi Diameter Pemotong (CDC)
CDC adalah kunci pemesinan CNC yang presisi, memungkinkan operator untuk mengkompensasi aus dan defleksi alat dengan memerintah mesin untuk berbelok ke kiri (G41) atau ke kanan (G42) dari jalur yang diprogram. G40 membatalkan kompensasi pemotong. Jumlah offset dimasukkan ke dalam register D kontrol. Register aus dapat dianggap seperti tabel yang dirujuk kontrol pada setiap gerakan.
Tabel 5: Register Offset Diameter
Offset Diameter Alat | Nilai |
D1 | 0.0125 |
D2 | 0.0000 |
D3 | 0.0000 |
D4 | 0.0000 |
D5 | 0.0000 |
D6 | 0.0000 |
Nilai dalam register D dihitung oleh operator alat mesin, yang memantau ukuran fitur bagian yang selesai, membandingkannya dengan cetak biru, dan memasukkan selisih ke dalam register sesuai kebutuhan untuk menjaga bagian dalam spesifikasi. Jika tidak ada deviasi, register diatur ke nol.
G01 G41 D1 X1.0 Y.25 F40.
G43 – Kompensasi Panjang Alat
G43 mengaktifkan kompensasi panjang alat. Selalu diikuti oleh H-kode dan gerakan Z, di mana H adalah register offset panjang alat (TLO) yang akan dibaca, dan Z adalah tinggi yang akan dicapai relatif terhadap datum bagian.
(TLO) dapat dianggap seperti tabel pada kontrol:
Tabel 6: Work Offsets
Register Panjang Alat | Z |
H1 | 10.236 |
H2 | 4.7510 |
H3 | 6.9652 |
H4 | 7.6841 |
H5 | 12.4483 |
H6 | 8.2250 |
TLO digabungkan dengan fixture offset aktif pada kontrol sehingga mesin tahu di mana ujung alat relatif terhadap datum bagian.
G43 H1 Z1.
G54 – Work Offset
Work offsets adalah register data dalam kontrol CNC yang menyimpan jarak dari posisi rumah mesin X, Y, Z ke datum bagian. Offset ini dapat dianggap seperti tabel pada kontrol:
Tabel 7: Work Offset
Work Offset | X | Y | Z |
G54 | 14.2567 | 6.6597 | 0.0000 |
G55 | 0.0000 | 0.0000 | 0.0000 |
G56 | 0.0000 | 0.0000 | 0.0000 |
G57 | 0.0000 | 0.0000 | 0.0000 |
G58 | 0.0000 | 0.0000 | 0.0000 |
G59 | 0.0000 | 0.0000 | 0.0000 |
Tip: G54 biasanya digunakan untuk pengaturan pemesinan pertama. Offset tambahan digunakan untuk memesin sisi lain bagian.
Nilai X dan Y mewakili jarak dari rumah mesin ke datum bagian XY. Nilai Z adalah jarak dari titik referensi alat (misalnya, atas blok 1-2-3) dan datum Z bagian.
G54 X0. Y0.
UJIAN UNIT
1. Tolong jelaskan daftar instruksi program CNC.
2. Semua program CNC dimulai dan diakhiri dengan apa?
3. Jelaskan kode perintah alamat huruf.
4. Sebutkan tiga kode karakter khusus.
5. Jelaskan kode G dan M.
6. Tolong jelaskan G00 G90 G54 X0 Y0.
7. Tolong jelaskan G00 G90 G43 H1 Z1.
8. Apa perbedaan antara G00 dan G01?
9. Jelaskan perbedaan antara G02 dan G03.
10. Tolong jelaskan kata F dan S.



