Katup Jantung Buatan: Jenis, Sejarah, dan Inovasi Masa Depan
Latar Belakang
Katup jantung bertindak sebagai katup pemeriksa, membuka dan menutup jutaan kali setiap tahun untuk mengatur aliran darah. Katup alami dapat mengalami stenos (pembukaan sempit) atau regurgitasi (penutupan yang tidak sempurna), mengakibatkan output jantung terpengaruh dan meningkatkan tekanan paru. Di Amerika Serikat saja, lebih dari 80.000 dewasa menjalani perbaikan atau penggantian katup setiap tahun.
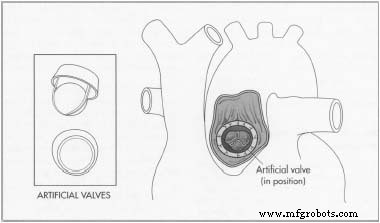
Katup jantung buatan terdiri dari lubang dan mekanisme mekanis atau biologis yang membuka dan menutup salurannya. Ada dua kategori utama:
- Katup mekanis – terbuat dari legasi sintetis dan polimer. Mereka tahan lama tetapi memerlukan antikoagulasi seumur hidup.
- Katup biologis (jaringan) – berasal dari perikardium babi atau sapi, atau xenograft. Mereka disukai untuk pasien di atas 65 tahun atau yang tidak dapat menoleransi antikoagulan.
Katup mekanis lebih dibagi lagi berdasarkan mekanisme geraknya: bola-dalam-kandang, cacing miring, dan bileaflet (dua daun yang bertumpu). Desain bola-dalam-kandang, diperkenalkan pada tahun 1960-an, telah melalui lebih dari 200.000 penanaman. Katup cacing miring telah mencapai sekitar 360.000 prosedur, sementara katup bileaflet – yang paling umum saat ini – melebihi 600.000 penanaman di seluruh dunia.
Sejarah
Operasi katup pertama yang tercatat berasal dari tahun 1913, tetapi penggantian yang luas baru dimulai pada tahun 1962 dengan katup biologis pertama yang berhasil menggunakan jaringan donor manusia. Katup mekanis mengikutinya segera, dengan bola katup yang dipionirkan oleh American Edwards Laboratories pada tahun 1950-an. Katup cacing memasuki praktik klinis pada tahun 1969, dan desain bileaflet diperkenalkan pada tahun 1977, gaining popularitas pada tahun 1980-an.
Kemajuan bahan memainkan peran penting. Pada tahun 1965, Dr. J. C. Bokros menemukan bahwa karbon pirolitik—yang awalnya digunakan dalam bahan bakar nuklir—menawarkan daya tahan dan kompatibilitas darah yang luar biasa, yang mengarah pada adopsi yang luas dalam katup mekanis. Saat ini, sekitar 90 % katup mekanis mengandung setidaknya satu komponen karbon pirolitik.
Pengawasan regulasi meningkat pada tahun 1976 ketika FDA membawa katup prostetik di bawah yurisdiksi mereka, menerbitkan panduan persetujuan pra-pasar (PMA) yang menetapkan minimal 800 tahun-katup pengawasan untuk studi klinis. Panduan FDA selanjutnya pada tahun 1993 menetapkan kriteria kinerja objektif, memastikan pengawasan pasca-pasar yang kuat.
Katup mekanis memiliki catatan keamanan yang terbukti. Selama 30 tahun, katup bola mengalami kurang dari selusin kegagalan struktural. Katup cacing miring menunjukkan <1 % kegagalan setelah 15 tahun, dan katup bileaflet telah melaporkan hanya beberapa masalah kepada FDA. Pada awal 2000-an, satu produsen memanggil kembali katup yang dilapisi perak karena tingkat kebocoran 2 %; secara keseluruhan, kurang dari 50 kegagalan telah terjadi di antara hampir satu juta katup yang digunakan.
Saat ini, sekitar 265.000 katup prostetik ditanam di seluruh dunia setiap tahun, menghasilkan pasar yang bernilai lebih dari $700 juta. Katup mekanis mencakup sekitar 60 % volume ini, dengan nilai pasar sebesar $400 juta. Lebih dari dua juta katup mekanis telah ditanam di seluruh dunia dalam beberapa dekade terakhir.
Bahan Baku
Katup mekanis tipikal dibangun dari titanium, grafit, karbon pirolitik, dan polyester. Titanium membentuk perumahan luar yang kokoh dan cincin pengunci. Grafit yang dilapisi karbon pirolitik menciptakan daun bileaflet, sementara cincin dalam adalah 100 % karbon pirolitik, seringkali diimpregnasi dengan tungsten untuk radiopasitas. Lengan jahitan, yang melekatkan katup ke jantung, terbuat dari double-velour polyester.
Titanium dipilih karena kekuatan dan biokompatibilitasnya. Cincin luar diproses dari bar stok oleh pemasok pihak ketiga. Tabung polyester dibuang untuk menghilangkan ketidaksempurnaan permukaan. Lapisan karbon pirolitik dihasilkan dengan menguapkan hidrokarbon (biasanya metana) pada 3.272–4.172 °F (1.800–2.300 °C) dalam ruang suhu tinggi, menghasilkan film yang padat dan tahan retak.
Proses Manufaktur
- Sebagian besar komponen diperoleh dari pemasok khusus; lengan polyester dirajut dalam rumah.
- Perakitan dilakukan di ruang bersih ISO untuk mencegah kontaminasi. Daun diamankan ke cincin dalam, lalu ditempatkan ke dalam perumahan.
- Produksi lengan berjalan bersamaan dengan langkah pemanasan tekanan yang membentuk lengan di sekitar katup pada beberapa ratus derajat. Katup yang selesai dipasang pada rotator assembly bedah.
Perakitan
- Perakitan di ruang bersih memastikan sterilitas. Daun dilekatkan ke cincin dalam, yang kemudian ditempatkan di perumahan luar.
- Selama pembuatan lengan, katup dibentuk dalam ruang panas. Katup yang selesai difitkan pada handle rotator untuk pengiriman bedah.
Sterilisasi dan Kemasan
- Setelah perakitan, katup melalui sterilisasi uap pada 270 °F (132 °C) untuk minimal 15 menit. Indikator biologis memastikan sterilitas dengan memverifikasi kehilangan organisme yang hidup.
- Setiap katup secara individu dikantong dalam wadah plastik ganda, lalu dikotakkan untuk pengiriman.
Kontrol Kualitas
Setiap komponen melalui pemeriksaan visual, dimensi, dan fungsional sebelum perakitan. Cincin diukur dan dicocokkan dengan daun untuk memastikan pas yang sempurna. Analisis mikroskopis mendeteksi goresan atau cekungan mikro, dengan hingga 50 pemeriksaan di garis perakitan.
Tes bukti menerapkan tekanan terkontrol untuk menilai integritas struktural. Pemantauan emisi akustik menangkap retakan halus, memungkinkan penolakan katup yang tidak standar. Pemeriksaan kemasan akhir diverifikasi untuk pelabelan yang akurat.
Hasil Samping dan Limbah
QC yang ketat meminimalkan sisa. Bahan yang dapat didaur ulang direklaim jika memungkinkan, dan bagian cacat dikembalikan ke pemasok. Limbah kimia dari larutan pembersihan dibuang sesuai dengan peraturan keselamatan.
Masa Depan
Penelitian yang berkelanjutan bertujuan untuk menghilangkan risiko tromboembolik yang melekat pada katup mekanis. Pemodelan komputasi canggih dan teknik bedah menyempurnakan geometri lubang untuk mengurangi turbulensi dan stres geser. Inovasi bahan—seperti legasi dinding tipis yang sangat kuat—memungkinkan ketinggian katup yang lebih rendah dan hemodinamika yang ditingkatkan.
Pendekatan yang tidak invasif sedang dikembangkan, menyusutkan luka operasi dari 12 in (30 cm) menjadi 3–4 in (8–10 cm). Efisiensi manufaktur diharapkan meningkat dengan otomatisasi dan manufaktur aditif.
Konsep yang muncul termasuk katup polimer fleksibel yang meniru dinamika alami tanpa memerlukan antikoagulan, dan katup spesifik pasien yang dirancang dari sel autolog. Sementara menjanjikan, teknologi ini mungkin membutuhkan waktu dekade sebelum diterapkan klinis.