Produksi Papan Serat (MDF): Proses, Kualitas, dan Tren Masa Depan
Latar Belakang
Kayu rekayasa, juga dikenal sebagai produk hutan komposit, diproduksi dengan mengikat serat kayu, irisan, dan potongan dengan resin di bawah panas dan tekanan. Di Amerika Serikat, industri ini menghasilkan sekitar 21 juta ton metrik (21 juta ton) kayu komposit setiap tahun. Bentuk paling umum adalah plywood, blockboard, papan serat, papan partikel, dan kayu furnir berlapis. Produk ini memanfaatkan sisa kayu yang sebelumnya tidak terpemanfaatkan dan spesies kelas rendah, memastikan pemborosan bahan baku yang minimal.
Papan Serat Densitas Menengah (MDF) adalah panel yang terutama terdiri dari serat selulosa yang diikat dengan resin sintetis. Panel ditekan ke gravitasi spesifik 0,50–0,80 (31–50 lb/ft³). Aditif dikombinasikan selama manufaktur untuk meningkatkan kekuatan, ketahanan kelembaban, atau kemudahan finishing. Karena MDF dapat dipotong dalam berbagai ukuran dan bentuk, ia digunakan dalam kemasan industri, stand pameran, mainan, furnitur, lemari, panel dinding, molding, dan komponen pintu.
Permukaan MDF datar, halus, dan bebas dari simpul atau pola serat, yang menyederhanakan operasi finishing dan menghasilkan hasil yang konsisten. Tepi yang homogen memungkinkan pemesinan yang presisi, mengurangi pemborosan iringan dibandingkan substrat lain. Stabilitas dimensi yang ditingkatkan dan kekuatan membuat MDF pengganti yang baik untuk kayu massal dalam banyak aplikasi interior. Pembuat furnitur juga mengemboss MDF untuk menciptakan desain tiga dimensi, memanfaatkan teksturnya yang seragam.
Sepuluh tahun terakhir, pasar MDF AS telah berkembang dengan cepat. Pengiriman naik 62 % dan kapasitas pabrik tumbuh 60 %. Hari ini, lebih dari 1 miliar kaki persegi (93 juta m²) MDF dikonsumsi setiap tahun di Amerika. Kapasitas global mencapai 12 miliar kaki persegi (1,1 miliar m²) pada tahun 1996, dan kini ada lebih dari 100 pabrik yang beroperasi di seluruh dunia.
Sejarah
MDF pertama kali dikomersialkan di Amerika Serikat selama tahun 1960, dengan produksi awal dimulai di Deposti, New York. Produk terkait, hardboard (papan serat terkompresi), muncul secara tidak sengaja pada tahun 1925 ketika William Mason mencari penggunaan untuk serabut kayu yang melimpah yang dibuang oleh pabrik kayu. Saat mencoba menekan serat kayu menjadi insulasi, ia secara tidak sengaja menciptakan lembar tipis yang awet setelah melupakan mematikan presnya—versi awal papan serat yang dihasilkan menggunakan lampu pengap, press cetak abad ke-18, dan boiler mobil tua.
Bahan Baku
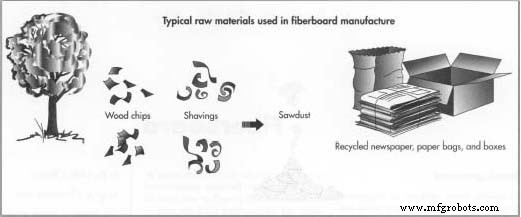
Bahan baku tradisional untuk papan serat mencakup irisan kayu, potongan, dan serbuk kayu. Fokus yang meningkat pada keberlanjutan telah memperluas bahan baku untuk mencakup kertas bekas, sutra jagung, bagasse (serat tebu), kardus, kaleng komposit logam-plastik, buku telepon, dan koran lama. Satu perusahaan memproses 100.000 ton sampah tersebut setiap tahun, mendaur ulang bahan menjadi MDF berkualitas tinggi. Resin sintetis mengikat serat, dan aditif tambahan meningkatkan kinerja.
Proses Manufaktur
Kemajuan teknologi telah secara signifikan meningkatkan kualitas MDF. Inovasi mencakup persiapan kayu, formulasi resin, mesin press, dan teknik pengikisan panel. Press modern mengurangi waktu siklus, sementara sistem anti-statis memperpanjang umur sabuk selama pengikisan.
Persiapan Kayu
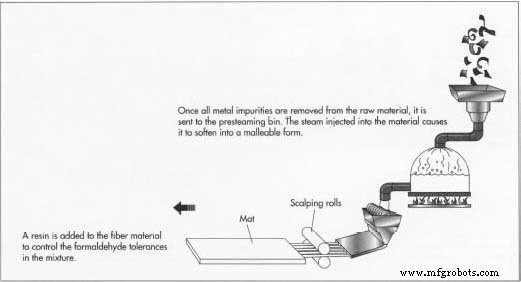
- Seleksi dan penyaringan serat daur ulang dimulai dengan pemisahan magnet untuk mengelupas kotoran logam. Bahan kemudian diurutkan menjadi potongan besar dan flakes kecil, dengan flakes yang lebih dibagi menjadi serbuk kayu dan irisan kayu.
- Setelah pemindaian magnet kedua, bahan yang tidak digunakan dialirkan sebagai bahan bakar. Serat yang tersisa dipran terlebih dahulu, kemudian dimasukkan ke dalam pengumpan side-screw dan plug-screw yang mengompres dan mengeluarkan air dari bahan. Penggerus merobek serat menjadi seragam; langkah penggerusan kedua dapat digunakan untuk meningkatkan kemurnian. Penggerus motor besar juga menyaring benda asing.
Pengeringan dan Penekanan
- Resin ditambahkan sebelum penggerusan untuk mengontrol kandungan formaldehid, dan katalis diperkenalkan kemudian. Serat ditiup ke dalam pengering tabung flash yang dipanaskan oleh minyak atau gas. Penimbangan yang tepat memastikan rasio resin-serat yang benar.
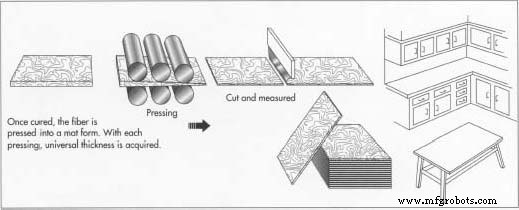
- Mat terkompresi melewati rol scalping untuk mencapai ketebalan seragam, kemudian melalui beberapa tahap penekanan. Press kontinu yang dilengkapi drum besar mengompres mat dengan tingkat yang konsisten, dipantau oleh kontrol elektronik yang menjamin densitas dan kekuatan target. Produk akhir dipotong sesuai spesifikasi dan dikeringkan sebelum dipotong ke panjang.
- Press memiliki sistem penutupan hidrolik dengan beban seimbang yang menyediakan kontrol posisi empat titik, memungkinkan presisi ketebalan panel individual dan mengurangi masalah pre-cure.
Pengikisan Panel
- Panel diikis dengan sabuk yang dilapisi abrasif seperti karbida silikon atau alternatif keramik (zirconia-alumina, oksida aluminium) untuk mencapai permukaan halus dan halus. Mesin pengikisan delapan kepala dan penilaian dua sisi memberikan kualitas finishing yang konsisten. Teknologi anti-statis menghilangkan listrik statis, mengurangi debu dan memperpanjang umur sabuk.
Finishing
- Bergantung pada aplikasi akhir, panel dapat menerima berbagai finishing. Warna cat lak dan pola serat kayu dapat diterapkan, dan embossing permukaan umum. Pemotongan guillotine menghasilkan lembar besar (lebar hingga 100 inci), sementara pemotongan cetakan menangani ukuran kecil (42 × 49 in). Strip sempit (1–24 in) diproduksi dengan mesin khusus.
- Mesin laminasi menerapkan vinil, foil, atau furnir lain. Prosesnya melibatkan gulungan MDF yang dibuka, aplikasi lem antara dua roller, pemasangan laminasi, dan melalui komposit melalui laminator.
Kontrol Kualitas
Sebagian besar pabrik MDF menggunakan kontrol proses komputerisasi untuk memantau setiap tahap manufaktur dan mempertahankan konsistensi produk. Sabuk berat kontinu, pengukur berat dasar, pengukur profil densitas, dan pengukur ketebalan bekerja sama untuk mempertahankan keseragaman. American National Standards Institute (ANSI) telah menetapkan spesifikasi produk, termasuk batas emisi formaldehid, untuk setiap aplikasi. Standar ini berkembang dengan peraturan lingkungan dan permintaan pasar.
Standar ANSI A208.2, edisi ketiga saat ini, mengklasifikasi MDF menurut densitas dan penggunaan yang diinginkan (interior atau eksterior) dan mendefinisikan empat grade produk interior. Ini menentukan properti fisik dan mekanis, toleransi dimensi, dan batas formaldehid dalam satuan metrik dan inci-pound.
Metrik kinerja utama—densitas, gravitasi spesifik, kekekalan, modulus kerobongan, daya tahan aus, daya tahan benturan, modulus elastisitas, kekuatan tarik, daya serap air, pembengkakan ketebalan, dan kekuatan ikat internal—diukur sesuai ASTM D-1037. Uji ini memastikan setiap panel memenuhi standar industri.
Masa Depan
Meskipun 750 pabrik baru ditambahkan pada tahun 1996, konsumsi diproyeksikan menurun 10 % pada tahun 1997, dengan beberapa pasar dan ekspor tidak memenuhi harapan. Meskipun demikian, pabrik yang berinvestasi dalam peralatan high-tech dan kontrol lingkungan yang ketat masih dapat menghasilkan MDF premium.
Peraturan lingkungan akan terus mendorong inovasi. Meskipun resin urea-formaldehid mendominasi karena biaya dan pengeringan cepat, mereka menimbulkan kekhawatiran emisi formaldehid. Resin phenol-formaldehid, yang tidak mengeluarkan formaldehid setelah pengeringan, menawarkan alternatif yang lebih bersih, meskipun dengan biaya lebih tinggi. Studi awal menunjukkan bahwa jumlah resin yang lebih kecil dapat mencapai waktu pemrosesan yang sebanding.
Kemajuan manufaktur—seperti sistem press yang menghilangkan pre-cure dan meminimalkan variasi ketebalan panel—akan menghasilkan MDF dengan konsistensi tepi yang lebih baik, permukaan yang lebih halus, dan properti fisik yang ditingkatkan. Perbaikan ini diharapkan mendorong adopsi yang lebih luas MDF dalam desain furnitur dan lemari.



