Baut: Sejarah, Bahan, Desain, Produksi, dan Standar Kualitas
Latar Belakang
Baut termasuk keluarga pemasang berbenang yang juga mencakup busur, peniti, dan jenis spesial seperti baut kayu tukang kayu dan baut cap otomotif. Mereka hadir dalam dua variasi utama: baut mesin, yang memiliki diameter konstan dan biasanya digunakan dengan baut, dan baut kayu, yang menyempit untuk memegang permukaan kayu. Benang dapat kanan atau kiri, menyempit, lurus, atau paralel.
Sejarah
Meskipun konsep baut berasal dari sekitar 200 SM, baut logam yang familiar saat ini muncul selama Renaisans. Baut awal diapis tangan, sehingga produksi massal tidak mungkin. Kejayaan datang pada 1586 ketika Jacques Besson memperkenalkan mesin pemotong baut pertama, menyiapkan panggung untuk inovasi masa depan.
Pada 1760, saudara Inggris Job dan William Wyatt mematenkan alat pemotong baut otomatis yang dapat menghasilkan 10 baut per menit, langkah kunci menuju produksi industri. Awal abad ke-19 melihat Henry Maudslay di Inggris dan David Wilkinson di Amerika Serikat mengembangkan mesin pemotong baut yang didorong daya pertama. Kemajuan selanjutnya termasuk turret lathe Stephen Finch (1845) dan lathe otomatis penuh Christopher Walker setelah Perang Sipil.
Pabrik baut pertama, Abom & Jackson, membuka di Rhode Island pada 1810. Pada 1895, pembaut Amerika Serikat menyatupun untuk menuntut upah minimum $1,75 untuk hari kerja sepuluh jam bagi anggota dan $1,25 untuk prasejawan. Inovasi berlanjut, seperti metode pemotong benang sudut John E. Sweet, yang memotong seluruh benang dari satu sisi.
Pada 1836, William Keane mengembangkan proses rolling benang, proses yang, setelah tantangan awal, menjadi metode produksi dominan karena menghasilkan benang tanpa memotong materi, sehingga mempertahankan kekuatan dan meningkatkan presisi.
Bahan Baku
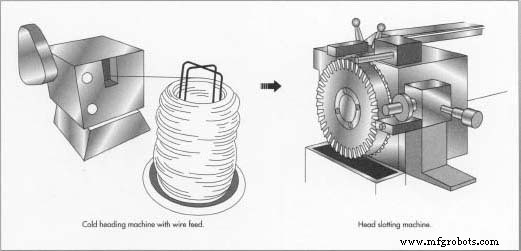
Baut biasanya dicoret dari kawat baja karbon rendah hingga menengah, tetapi baja tahan karat, kuningan, legam nikel, dan legam aluminium juga digunakan ketika kekuatan atau ketahanan korosi yang lebih tinggi diperlukan. Kualitas logam sangat penting untuk mencegah retakan. Mesin cold heading memotong panjang kawat, lalu membentuk kepala dengan satu atau dua pemukul. Setelah itu, mesin pembentukan slot kepala membentuk blank baut. Finishing permukaan harus kompatibel dengan logam; lapisan umum termasuk plating seng, kadmium, nikel, dan krom untuk perlindungan tambahan.
Desain
Untuk baut satu benang, lead sama dengan pitch. Dalam baut dua benang, lead dua kali pitch; untuk baut tiga benang, tiga kali pitch. Pitch—jarak antara dua benang berseberangan—juga diekspresikan sebagai jumlah benang per inci atau per sentimeter. Lead mengukur seberapa jauh baut maju per revolusi.
Proses Produksi
Mesin dipersiapkan untuk baut unik atau mini. Sebagian besar diproduksi melalui rolling benang, yang lebih cepat, lebih hemat, dan lebih ekonomis.
Cold Heading
- Kawat diumpankan dari gulungan melalui mesin presterasi, lalu secara otomatis dipotong ke panjang dan dicetak mati ke dalam kepala. Mesin menggunakan cetakan terbuka atau tertutup; cetakan tertutup menghasilkan presisi yang lebih tinggi. Cold heading biasanya menghasilkan 100–550 blank baut per menit.
Rolling Benang
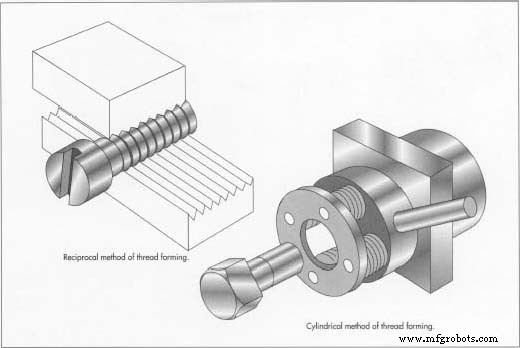
- Blank cold-headed secara otomatis diumpankan dari hopper getaran ke cetakan rolling benang.
- Blank dibentuk menggunakan salah satu dari tiga metode:
- Die bergerak: satu cetakan diam dan satu cetakan bergerak mengroll blank.
- Die silinder sentraless: blank bergulir antara dua atau tiga cetakan bulat.
- Die rotary planetari: blank tetap diam sementara beberapa cetakan berputar di sekelilingnya.
- Rolling benang mencetak benang ke dalam blank daripada memotongnya, mempertahankan kekuatan materi dan mencapai akurasi dimensi yang lebih tinggi. Die rotary planetari paling produktif, mencapai 60–2.000 bagian per menit.
Kontrol Kualitas
Pada 1928 National Screw Thread Commission menetapkan standar keseragaman. Deklarasi Internasional Accord 1948 mengadopsi sistem Unified Screw Thread. ISO memperkenalkan standar global pada 1966, menentukan rentang ukuran metrik dan inci dengan pitch kasar dan halus. Standar ini memastikan kualitas yang konsisten di seluruh dunia.



