Paku: Jenis, Desain, dan Manufaktur – Panduan Lengkap
Latar Belakang
Paku adalah pemacu logam yang terdiri dari batang runcing dan kepala, yang dirancang untuk mengamankan kayu dan bahan lain bersama. Meskipun besi mendominasi produksi, paku juga terbuat dari aluminium, kuningan, tembaga, dan alloy khusus. Lapisan seperti galvanisasi seng, bluing, dan cat polimer meningkatkan resistensi korosi, grip, dan estetika. Di Amerika Serikat, hampir 300 jenis paku berbeda diproduksi setiap tahun, dengan rangka perumahan menjadi mayoritas. Rumah kayu standar membutuhkan antara 20.000 dan 30.000 paku dengan ukuran yang bervariasi.
Klasifikasi berdasarkan panjang adalah umum: paku di bawah 1 inci (2,5 cm) adalah paku paksi atau paku halus, paku 1–4 inci (2,5–10,2 cm) adalah paku standar, dan panjang di atas 4 inci (10,2 cm) terkadang disebut paku besi. Rentang ini fleksibel, tetapi mereka menyediakan singkatan yang berguna untuk pembangun dan produsen.
Istilah penny berasal dari Inggris abad ke-18, di mana harga seratus paku dengan ukuran tertentu menentukan penyebutan. Misalnya, paku 10-penny berharga sepuluh penny per seratus. Saat ini, "penny" hanya merujuk pada panjang: 2d sama dengan 1 inci, 10d sama dengan 3 inci, dan 16d sama dengan 3,5 inci. Antara 2d dan 10d panjang bertambah 0,25 inci per penny. Panjang di luar 10d tidak mengikuti progresi yang ketat.
Paku pertama kali muncul di Mesopotamia sekitar 3500 SM, kemungkinan dipukul dari tembaga atau perunggu. Besi secepatnya mengganti bahan awal tersebut. Awalnya, setiap paku dipukul tangan, sehingga langka dan mahal. Pada tahun 1500-an, mesin dapat menghasilkan pita besi panjang yang datar—batang paku—yang kemudian dipotong, dijepit, dan diberi kepala. Pada tahun 1646, legislatif Virginia mengesahkan undang-undang untuk melindungi paku pendatang, mengakui nilai ekonominya. Paten awal pada tahun 1786 (Ezekial Reed) dan 1790 (Thomas Clifford) memperkenalkan mesin yang memotong bagian runcing dari lembar besi datar. Mesin paku berbasis kawat pertama muncul di AS sekitar tahun 1850, metode yang masih dominan hingga saat ini.
Desain
Sebagian besar dari 300 variasi paku di AS tidak memerlukan pekerjaan desain baru setelah prototipe disetujui. Cetakan pembentukan dan proses manufaktur kemudian diskala untuk produksi massal.
Kepala bervariasi bentuk: kepala lingkar lebar adalah umum; paku finishing memiliki kepala runcing sempit yang memungkinkan penyeberangan untuk finishing yang halus; paku perabot menampilkan kepala dekoratif; dan paku dua kepala menyediakan kepala yang dapat dilepas untuk cetakan beton. Batang biasanya bundar dan halus, tetapi desain serrated, grooved, atau helical menawarkan grip yang lebih kuat dan permanen. Lapisan termoplastik dapat diterapkan pada batang, membeku di bawah gesekan untuk mengunci paku di tempat. Diameter bervariasi menurut tipe: paku umum lebih besar, paku kotak lebih kecil, dan paku finishing paling tipis.
Desain runcing juga bervariasi. Runcing standar diamond-poit adalah empat sisinya dan runcing, sementara runcing tumpul, pahat, berduri, atau jarum digunakan untuk aplikasi khusus.
Seiring berkembangnya bahan konstruksi, produsen berinovasi sesuai. Sekarang ada paku untuk genteng atap, lantai kayu keras, genteng, saluran air, papan gypsum, logam lembar, dan beton. Beberapa dirancang untuk paku angin, dan beberapa bahkan melayani persyaratan penerbangan luar angkasa.
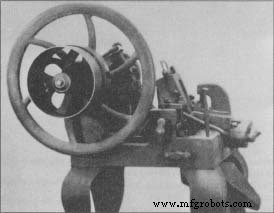 Mesin pemotong paku pertengahan abad ke-19 ini menggunakan aksi potong untuk memotong paku dari besi batang. (Dari Henry Ford Museum & Green-field Village.)
Paku penting untuk konstruksi rangka kayu, namun mereka tidak selalu menjadi pemacu utama. Sebelum akhir abad ke-18, pembangun AS bergantung pada rangka kayu berat, menggunakan tenon dan mortis dengan pasak kayu untuk kekuatan persimpangan. Keterampilan seperti ini memerlukan tukang kayu yang sangat terampil dan membawa biaya tinggi di Amerika kolonial.
Sebelum tahun 1790-an, paku diimpor dari Inggris atau dipukul oleh panci besi lokal. Proses tipikal melibatkan pemanasan batang besi, membentuk batang dan kepala dengan palu di sandaran, memotong notch, dan memecah paku. Kepala kemudian diratakan dan dipolir sebelum dilepaskan.
Antara tahun 1790 dan 1830, penemu Eropa dan AS memperkenalkan alat mekanis yang mempercepat produksi paku dan menurunkan biaya. Kemajuan ini beriringan dengan desain rumah balon-frame di Chicago pada tahun 1830-an, yang menggunakan paku yang diproduksi massal dan mengurangi persyaratan keterampilan tukang kayu.
William S. Pretzer
Bahan Baku
Besi menempati dominasi produksi paku, tetapi aluminium, tembaga, kuningan, perunggu, stainless steel, nikel, perak, monel, seng, dan besi juga digunakan. Paku galvanis menerima lapisan seng untuk resistensi korosi; paku biru melalui perawatan api untuk lapisan oksida pelindung; paku dilapisi semen dibungkus dalam resin plastik untuk meningkatkan grip; dan beberapa paksi menerima cat enamel warna untuk mencocokkan substrat.
Proses Manufaktur
Paku modern diproduksi dari gulungan kawat logam. Mesin pembuat paku dapat menghasilkan hingga 700 paku per menit, setelahnya paku dibersihkan, difinishing, dan dikemas.
Forming
- Kawat ditarik dari gulungan dan dipegang oleh cetakan yang membentuk kepala.
- Palu mekanis meubah ujung bebas ke dalam cetakan untuk membentuk kepala.
- Pemotong memukul ujung sebaliknya, membentuk runcing dan memotong paku dari gulungan.
- Cetakan dilepaskan dan pengusir melontarkan paku ke wadah koleksi.
Additional Forming
- Paku yang membutuhkan kerucut, serrurasi, atau tekstur permukaan lainnya diproses oleh roller, kerucut, atau cap—kadang-kadang setelah pemanasan—untuk mencapai profil yang diinginkan.
Finishing
- Pembersihan terjadi dalam tong putar soda kaustik panas, menghilangkan minyak dan cuci logam.
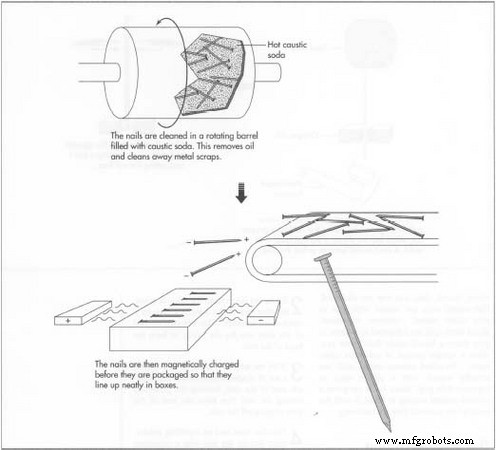
- Finishing cerah diterapkan melalui tong putar serbuk kayu panas; finishing biru dicapai dengan perawatan api. Paku galvanis dicelupkan ke seng cair (galvanis panas), atau dilapisi serbuk seng dan oksida seng pada 570°F (300°C). Lapisan lain dapat disemburkan atau dicelupkan.
- Pemanasan dapat ditambahkan untuk paku khusus yang membutuhkan toleransi yang lebih ketat.
Packaging
- Elevator magnet mengangkut paku yang selesai ke penimbang, yang menjatuhkannya ke dalam kotak karton. Medan magnet merapikan paku ke dalam baris rapi sebelum demagnetisasi. Ukuran kotak umum termasuk 1, 5, 10, 25, dan 50 pon. Paksi dijual dalam kotak 2 ons atau 4 ons dan dikemas tanpa perataan magnet.
Kontrol Kualitas
Bahan baku harus memenuhi standar kimia, mekanik, dan korosi yang ketat, biasanya disertifikasi oleh pemasok kawat dan diverifikasi independen oleh produsen paku. Selama produksi, kontrol proses statistik memantau dimensi dan properti, memastikan setiap batch tetap dalam spesifikasi.
Masa Depan
Permintaan paku komoditas fluktuasi dengan pasar perumahan dan persaingan global, mempengaruhi margin keuntungan. Sebaliknya, paku khusus—yang diperlukan untuk jasa komposit, pelapis berbasis semen, dan lapisan canggih—diperkirakan akan tumbuh. Nis yang muncul adalah restorasi bangunan sejarah; pabrik di Massachusetts sekarang menyuplai paku potong untuk proyek rekonstruksi otentik, mewakili 20% keluaran.



