Bouji: Desain, Bahan, dan Manufaktur – Tinjauan Ahli
Latar Belakang
Bouji menyampaikan percikan listrik berpendar tinggi yang meledakkan campuran udara/bahan bakar dalam ruang pembakaran mesin pembakaran dalam. Ia mencapai ini dengan meledakkan jarak yang tepat dalam plug.
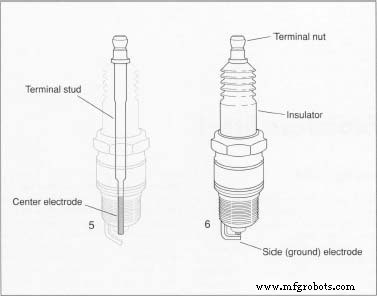
Bouji terdiri dari empat komponen utama: elektroda tengah, isolator, cangkang logam, dan elektroda sisi (ground). Elektroda tengah adalah kawat konduktif tebal yang berjalan sepanjang plug, mengantarkan listrik dari sistem penyalaan ke jarak percikan. Isolator, selang keramik, mengelilingi sebagian besar elektroda tengah dan mencegah tegangan tinggi bocor. Cangkang logam berbentuk heksagon, beruta untuk pas pada kepala silinder, memancarkan plug. Elektroda sisi, terbuat dari aloi nikel, terhubung ke cangkang dan menunjuk ke arah elektroda tengah, menciptakan jarak percikan yang biasanya 0,020–0,080 inci tergantung pada desain mesin.
Dengan ratusan variasi, bouji melayani berbagai mesin—dari mobil, truk, bus, dan traktor hingga kapal, pesawat, sepeda motor, skuter, mesin industri, rig minyak, mesin potong rumput, dan gerobak pohon. Plug khusus, seperti penyalap turbin, memungkinkan mesin jet modern, sementara glow plug adalah standar dalam aplikasi diesel.
Rentang panas—atau rating—dari bouji menggambarkan seberapa cepat panas dihilangkan dari ujung dan ditransfer ke kepala silinder. Ujung yang terlalu dingin dapat tersumbat karbon atau minyak; ujung yang terlalu panas dapat menyebabkan pre-ignition atau merusak elektroda. Produsen menyesuaikan panjang hidung isolator untuk mencapai rentang panas yang diinginkan: hidung kerucut yang panjang menghasilkan plug 'panas', hidung yang pendek menghasilkan plug 'dingin'.
Di bawah kap, bouji menghadapi gas korosif pada 4.500°F, tekanan menghancurkan 2.000 psi, dan percikan listrik hingga 18.000 volt. Stres ini berulang puluhan kali per detik dan dapat mencapai lebih dari satu juta siklus dalam satu hari berkendara.
Sejarah
Konsep penggunaan percikan listrik untuk meledakkan campuran bahan bakar-udara berasal dari tahun 1777, ketika Alessandro Volta memancarkan botol Leyden di pistol mainan yang diisi gas rawa dan udara. Bouji yang benar pertama kali dikembangkan pada tahun 1860 oleh insinyur Prancis Jean Lenoir, yang menggabungkan isolator, elektroda, dan jarak percikan dalam satu unit. Lenoir menyempurnakan desainnya pada tahun 1885, melandasi dasar untuk plug modern.
Pada awal abad 1900, saudara Robert dan Frank Stranahan memperkenalkan plug yang lebih tahan lama dengan memasukkan gasget antara cangkang logam dan isolator porselein, mengurangi kebocoran gas dan menyederhanakan pembuatan. Pada tahun 1909, Robert Stranahan telah mendapatkan kontrak mobil besar dan mendominasi pasar.
Seiring dengan meledaknya era mobil, sistem penyalaan, bahan bakar, dan kebutuhan kinerja yang bervariasi mendorong inovasi berkelanjutan. Meskipun desain inti telah stabil, produsen telah bereksperimen dengan beragam material elektroda dan isolator.
Bahan Baku
Elektroda bouji tipikal adalah aloi nikel tinggi; isolator biasanya keramik aluminium-oksida; cangkang adalah kawat baja. Pemilihan bahan telah memerlukan riset dan pengembangan yang luas—salah satu produsen terkemuka melaporkan pengujian 2.000 rumus elektroda dan lebih dari 25.000 campuran isolator.
Aus elektroda memperlebar jarak percikan, meningkatkan kebutuhan tegangan. Kemajuan termasuk elektroda yang lebih tebal dan penambahan logam mulia seperti perak, emas, dan platinum. Perak menawarkan konduktivitas termal yang unggul; platinum memberikan daya tahan karat yang luar biasa.
Komposisi isolator juga mempengaruhi kinerja dengan mengurangi flashover—kebocoran listrik yang tidak diinginkan dari ujung plug ke cangkang. Inovasi seperti Sillimanite dan keramik aluminium-oksida tahan panas tinggi terus mendorong batas.
Produsen seringkali menghasilkan pelet keramik melalui penggilingan basah di ball mill, kemudian spray-dry campuran untuk membuat materi yang bebas alir. Ukuran dan bentuk pelet yang tepat sangat penting untuk menghasilkan isolator yang konsisten.
Proses Manufaktur
Setiap komponen—elektroda tengah, elektroda sisi, isolator, dan cangkang—diproduksi dalam rangkaian berkelanjutan. Setelah fabrikasi individual, bagian-bagian digabungkan menjadi unit yang terpadu dan tersegel.
Cangkang
- Cangkang dapat dibentuk dingin dari kawat baja padat atau diekstrusi melalui cetak. Mesin pengerjaan otomatis juga dapat menghasilkan cangkang dengan membor dan merem kawat baja ke dimensi yang tepat.
- Setelah terbentuk, cangkang melalui operasi sekunder seperti pemesinan dan kerucutan. Kerucutan mencetak dinding pada bagian luar, sedangkan pemesinan memotong bentuk, menghasilkan cangkang akhir yang siap untuk pengaturan dan pemasangan elektroda.
Elektroda Sisi
- Elektroda sisi, terbuat dari kawat aloi nikel, diluruskan, diwartel pada cangkang, dan dipotong ke panjang. Menerima bengkok parsial; bengkok akhir diterapkan setelah rangkaian inti plug selesai.
- Ruta cangkang digulung, dan finishing pelindung elektrolitik—dicapai dengan merendam cangkang dalam larutan asam-garam sambil menerapkan arus—diterapkan untuk mencegah karat.
Isolator
- Blok isolator dicetak dari keramik cair yang dituang ke dalam cetak karet. Pres hidrolik membentuk blok belum dibakar dengan lubang yang terkontrol dengan tepat.
- Pengrajingan kontur khusus membentuk permukaan luar, setelah itu blok dibakar dalam tunnel kiln pada suhu di atas 2.700 °F. Proses ini menghasilkan isolator padat dan tahan lembut. Glaze dan tanda identifikasi dapat ditambahkan dalam pembakaran kedua.
Elektroda Tengah
- Elektroda tengah aloi nikel diwartel pada stud terminal baja, yang terhubung ke kabel penyalaan.
- Di bawah tekanan ekstrem, rangkaian elektroda-stud ditutup ke dalam isolator, kemudian seluruh unit ditekan ke dalam cangkang pada 6.000 psi. Penguluran menyesuaikan kedalaman dan sudut, dan flange cangkang dirakit untuk membentuk segel gas-tight. Gasget dirakit di atas badan plug untuk mengamankan rangkaian.
- Terakhir, jarak elektroda dirajang mesin menurut spesifikasi, dan elektroda sisi menerima bengkok akhir.
Pengemasan
- Setelah inspeksi akhir, plug ditempatkan dalam kotak yang dibentuk otomatis, dibungkus dalam film plastik, dan dikirim dalam jumlah besar ke distributor.
Kontrol Kualitas
Pemeriksaan dan pengukuran dilakukan di setiap tahap. Bagian dan alat yang masuk diperiksa untuk akurasi dimensi, dan ukuran baru dikalibrasi untuk penggunaan produksi.
Cangkang dari setiap mesin melalui pemeriksaan visual untuk cacat. Kontur isolator diverifikasi dengan memproyeksikan siluetnya pada layar dengan pengesanan 20× dan membandingkannya dengan garis toleransi. Sampel statistik isolator dari garis produksi memberikan data kualitas yang berkelanjutan.
Selama rangkitan, tes tekanan acak mengonfirmasi bahwa elektroda tengah ditutup dengan benar. Pemeriksaan visual memastikan kepatuhan terhadap spesifikasi desain.



