Batako TMT – Dilakukan Quenching & Tempering untuk Kekuatan dan Ketahanan Maksimal
Batako TMT (Quenched and Tempered)
Batako baja tulangan (rebar) saat ini diproduksi dengan menerapkan teknologi quenching dan tempering pada batako selama produksinya di pabrik gulingan. Batako yang diproduksi dengan teknologi ini populer dikenal sebagai batako TMT (thermo-mechanically treated) atau batako dengan perlakuan termo-mekanis.
Batako TMT pada dasarnya terbuat dari baja karbon rendah polos dan ditetapkan untuk kekuatan leleh, duktilitas, karbon atau ekuivalen karbon, serta rasio kekuatan leleh terhadap kekuatan tarik. Kandungan karbon maksimum dan minimum yang ditetapkan bertujuan untuk memastikan kelelasan dan kemampuan pengkerasan. Dengan kandungan karbon yang terlalu rendah, kemampuan pengkerasan baja mungkin tidak mencukupi, sehingga quenching yang lebih keras diperlukan yang mempengaruhi desain pabrik gulingan, seperti kecepatan pabrik gulingan, serta panjang dan efisiensi ruang pendingin. Baja karbon dengan kandungan karbon dalam rentang 0,13 % hingga 0,24 % dan ekuivalen karbon (CE) kurang dari 0,48 % terbukti menjadi keseimbangan terbaik untuk mempertimbangkan hal-hal di atas.
Keunggulan Batako TMT untuk Struktur Beton
Batako TMT adalah bahan yang sesuai untuk memperkuat struktur beton, karena ekspansi termal bahan tersebut mirip dengan struktur beton. Selain itu, bahan tersebut kompatibel ketika terikat dengan beton. Batako juga memiliki kapasitas untuk menahan stres tarik maksimum yang bekerja pada struktur. Selain menjadi produk kunci untuk industri konstruksi, batako TMT juga adalah bahan berkualitas tinggi yang dapat memenuhi kekhawatiran konsumen tentang properti mekanis standar untuk aplikasi ini. Batako TMT juga berguna dalam pekerjaan fabrikasi umum, di mana diperlukan penggelungan, pemesinan, dan pengelasan.
Proses Produksi Batako TMT
Proses produksi batako TMT adalah metode ekonomis dalam produksi batako berkekuatan tinggi. Dibandingkan dengan batako cold twisted deformed (CTD), proses produksi batako TMT memiliki keuntungan yang jelas dalam menghemat biaya perlakuan penggelungan mekanis yang mahal, terutama untuk batako diameter kecil. Keuntungan lain berasal dari persyaratan elemen paduan yang berkurang, panas off-grade, produk off-grade, biaya penyimpanan stok, dan beberapa faktor pembuatan baja kecil lainnya. Faktor satu-satunya yang meningkatkan biaya adalah operasi gulingan yang terkait dengan pemasangan dan operasi quenching.
Ada dua proses utama untuk produksi batako TMT yang populer. Ini adalah (i) proses Tempcore, dan (ii) proses Thermex. Proses Tempcore untuk pembuatan batako tulangan dikembangkan pada tahun 1970-an oleh Centre de Recherche Metallurgiques (CRM) Belgia untuk memproduksi batako tulangan beton berkekuatan leleh tinggi yang dapat dielasi dari billet baja ringan. Proses Thermex dikembangkan dan diberi merek oleh perusahaan teknik Jerman Hennigsdorfer Stahl Engineering (HSE) juga pada tahun 1970-an.
Prinsip Kerja
Proses produksi batako TMT didasarkan pada pemrosesan termo-mekanis. Proses termo-mekanis adalah proses metalurgi yang menggabungkan proses deformasi plastis dengan proses termal seperti perlakuan panas, quenching air, pemanasan, dan pendinginan dengan berbagai kecepatan menjadi satu proses. Proses ini memberikan kekuatan tinggi pada batako melalui teknik perlakuan termo-mekanis, bukan kerja mekanis dengan penggelungan dingin yang digunakan untuk pembuatan batako Torsteel. Kekuatan batako disebabkan oleh lapisan martensit yang ditemper, sementara duktilitas batako disebabkan oleh lapisan ferrit-perlit.
Perlakuan termo-mekanis mengubah permukaan batako menjadi struktur yang keras (martensit) dan kemudian fase berevolusi dengan pendinginan pada suhu lingkungan untuk memungkinti inti panas menempermukaan melalui pertukaran termal. Hasilnya adalah mikrostruktur komposit unik yang terdiri dari martensit yang ditemper di zona periferi/casing, zona transisi perlit dan bainite tepat setelah periferi martensit, dan ferrit-perlit butir halus di zona inti/core (Gambar 1). Karena proses produksi quenching dan self-tempering, batako yang dihasilkan juga disebut 'batako quenched and self-tempered (QST)'.
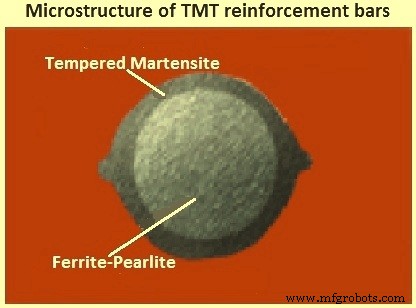
Gambar 1 Mikrostruktur Batako Tulangan TMT
Kedua proses Tempcore dan Thermex serupa dalam sifatnya dan didasarkan pada prinsip perlakuan termo-mekanis di atas. Proses Tempcore memiliki kotak quenching di mana air mengalir dari satu ujung ke ujung lainnya, sedangkan dalam proses Thermex air disemprotkan pada batako berguling panas di kotak quenching.
Skema proses pada diagram transformasi pendingin berkelanjutan (CCT) diberikan dalam Gambar 2.
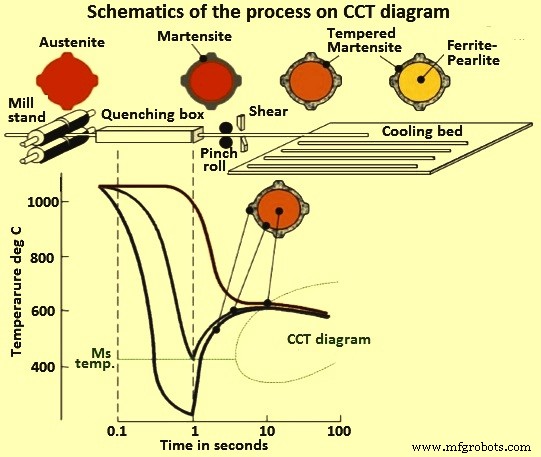
Gambar 2 Skema Proses pada Diagram Transformasi Pendingin Berkelanjutan (CCT)
Proses Produksi
Perlakuan termo-mekanis pada batako dilakukan setelah billet baja panas digulung di pabrik gulingan ke ukuran dan bentuk akhir batako tulangan. Parameter operasional yang mempengaruhi proses ini adalah suhu pada akhir gulingan, laju pendinginan, waktu selama pendinginan cepat, dan komposisi kimia baja. Alur proses ditunjukkan dalam Gambar 2 dan dilakukan dalam tiga tahap berturut-turut seperti dijelaskan di bawah ini.
Tahap pertama dimulai segera setelah batako keluar dari stand gulingan akhir. Ini terdiri dari pendingin air cepat pada produk berguling panas. Batako didinginkan dengan cepat dan energis (diquench) dengan air melalui instalasi pendingin, tempatnya mengalami pengkerasan permukaan. Efektivitas instalasi pendingin harus cukup tinggi untuk mencapai laju pendinginan permukaan batako yang lebih tinggi dari kecepatan kritis pembentukan martensit. Pada akhir operasi ini, batako memiliki mikrostruktur yang terdiri dari struktur austenitik yang dikelilingi oleh lapisan campuran martensit-austenit. Tujuan dari tahap proses ini adalah untuk mendapatkan lapisan martensit dengan ketebalan yang diperlukan.
Tahap kedua dimulai segera setelah batako keluar dari zona pendingin air (kotak quenching) dan bergerak menuju zona pendingin udara. Pada titik ini, suhu inti lebih tinggi dari suhu permukaan. Karena gradien suhu ini, panas mulai mengalir dari inti ke permukaan sehingga menempermukaan lapisan martensit yang terbentuk pada tahap pertama. Karena ini, lapisan martensit permukaan ditemper dengan menggunakan panas sisa yang tersisa di inti batako (self-tempering lapisan martensit). Proses Tempcore telah mendapatkan namanya dari langkah ini (Nama Tempcore menggambarkan fakta bahwa lapisan martensit 'ditemper' oleh panas yang tersisa di 'inti' pada akhir tahap quenching). Inti masih berada dalam fase austenitik pada tahap ini. Proses tempering memastikan duktilitas material yang tepat, sambil tetap mempertahankan kekuatan leleh tinggi.
Tahap ketiga terjadi selama pendinginan bebas batako pada ran pendingin dan terdiri dari transformasi austenit menjadi struktur ferrit dan perlit yang duktil di inti batako. Oleh karena itu, batako baja TMT pada dasarnya adalah bahan komposit yang terdiri dari lapisan luar keras yang tertata konsentrik dan inti lunak dengan lapisan perantara yang keras secara perantara.
Struktur akhir terdiri dari struktur martensit yang kuat yang ditemper di lapisan luar di permukaan dan struktur ferrit-perlit yang duktil di inti. Ini memberikan batako tulangan properti unik dari kekuatan yang digabungkan dengan duktilitas. Morfologi komponen struktural tergantung pada komposisi kimia baja, diameter batako, waktu dan efektivitas pendinginan.
Diagram alur air quenching yang khas untuk produksi batako TMT diberikan pada Gambar 3.
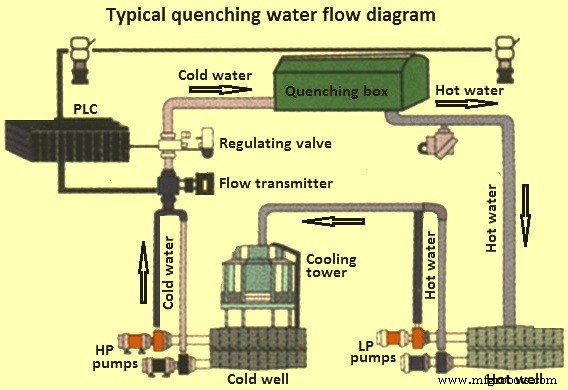
Gambar 3 Diagram Alur Air Quenching yang Khas
Properti Batako TMT
Batako TMT yang dihasilkan oleh proses di atas memiliki properti yang unggul yang lebih baik dari properti yang ditunjukkan batako CTD. Properti batako TMT adalah sebagai berikut.
- Batako memiliki kekuatan tinggi karena lapisan martensit yang ditemper di periferi batang. Kekuatan batako dapat bervariasi dengan mengontrol ketebalan lapisan ini.
- Batako memiliki duktilitas tinggi karena struktur ferrit-perlit di inti. Karena properti ini, batako dapat dengan mudah digelung di lokasi konstruksi. Batako memiliki kemampuan untuk digelung dan digelung kembali, digalvanisasi, dan diluruskan tanpa retakan atau kehilangan properti tarik. Kemampuan penggelungan parah batako ditunjukkan dalam Gambar 4.
- Batako memiliki kekuatan ikatan yang baik dan sehingga ideal untuk digunakan dalam struktur beton.
- Batako memiliki duktilitas dan keawetan yang tinggi pada suhu rendah bahkan ketika rusak secara mekanis atau oleh pukulan cahaya las.
- Batako menunjukkan tidak adanya kerugian usia lelah yang signifikan setelah penggelungan dan galvanisasi.
- Batako sepenuhnya dapat dielasi. Batako diproduksi dari baja yang memiliki 'ekuivalen karbon' (CE) rendah.
- Batako kompatibel dengan semua splice batako tulangan mekanis yang biasanya tersedia untuk menggabungkan batako untuk beban tekan dan tarik.
- Batako tahan terhadap kehilangan kekuatan pada suhu tinggi. Properti ini sangat penting dalam kasus kebakaran. Hasil praktis telah menunjukkan bahwa batako TMT mempertahankan lebih dari 70 % kekuatan lelehnya dalam kasus batako yang memiliki kekuatan leleh 415 newton per milimeter persegi (N/mm²) dan 40 % dalam kasus batako yang memiliki kekuatan leleh 500 N/mm².
- Batako memenuhi persyaratan keawetan lelah sesuai standar Eropa.
- Untuk sebagian besar baja, kekuatan geser jatuh dalam rentang 60 % hingga 80 % dari kekuatan tarik. Batako memiliki kekuatan geser yang berada di atas rentang tersebut.
- Batako, berbeda dengan batako CTD, tidak meninggalkan stors torsi. Ini menghasilkan properti tahan korosi yang lebih baik pada batako. Lebih jauh, karena batako tidak diterapkan kerja mekanis, skala sekunder biru tetap pada permukaan batako. Ini menghasilkan perlindungan batako dari korosi atmosfer.
- Batako ini memiliki properti tahan gempa bumi yang unggul. Uji yang dilakukan dengan batako ini telah menunjukkan bahwa performa mereka di bawah beban balik berulang dengan regangan inelastis (yang biasanya dialami selama gempa bumi) lebih baik karena dissipasi energi hampir sama untuk setiap siklus dan duktilitas seragam dipelihara hingga kegagalan.
- Properti lain dari batako TMT meliputi keawetan suhu rendah yang baik, dan sensitivitas yang lebih rendah terhadap kerusakan permukaan.
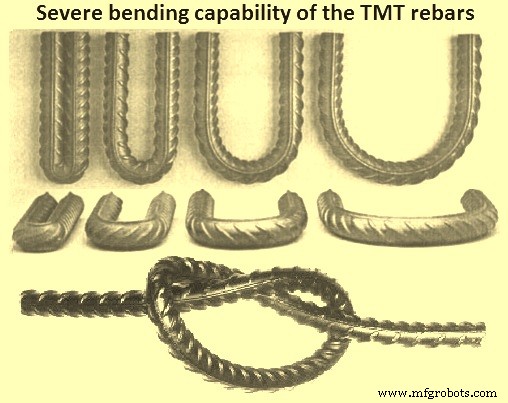
Gambar 4 Kemampuan Penggelungan Parah Batako TMT
Potongan lintang yang dietch yang khas dari batako TMT menunjukkan tiga wilayah metalurgi. Martensit yang ditemper dalam bentuk paket plat tipis dengan morfologi martensit melingkari lapisan yang keras. Campuran bainite dan ferrit poligonal ada di lapisan keras perantara dan wilayah tersebut adalah ferrit poligonal dan perlit berkembang di inti. Mikrostruktur biasanya halus karena pendinginan yang relatif cepat di inti dan karena perlakuan termo-mekanis yang terlibat dalam proses.
Jika lapisan martensit lebih tebal, panas yang tersisa lebih sedikit selama quenching batako sehingga temperingnya sederhana dan batako menunjukkan kekuatan leleh yang lebih tinggi dan peregangan yang lebih rendah. Parameter proses dan komposisi baja memainkan peran dalam properti akhir. Waktu quenching yang lebih lama, suhu finishing yang lebih rendah, dan intensitas quenching yang lebih tinggi menghasilkan lapisan martensit yang lebih tebal dan suhu tempering yang lebih rendah. Kandungan karbon dan manganese yang lebih tinggi meningkatkan kemampuan pengkerasan baja, dan sehingga lebih banyak martensit terbentuk. Secara tambahan, kekuatan martensit yang ditemper meningkat seiring dengan meningkatnya kandungan karbon.
Rentang kekuatan leleh khas batako TMT adalah antara 415 N/mm² hingga 550 N/mm² dan peregangan pada panjang gauge 5d adalah 30 % turun menjadi 25 % dalam urutan yang sama. Rasio stres leleh terhadap kekuatan tarik sekitar 0,85.
Keuntungan
Batako tulangan yang diproduksi dengan proses quenching dan tempering memiliki beberapa keuntungan yang meliputi (i) batako memiliki kualitas yang konsisten karena diproduksi oleh proses online, (ii) kombinasi kekuatan tinggi dengan duktilitas tinggi pada batako ini memberikan keamanan pada struktur yang terbuat dari batako ini, (iii) aktivitas fabrikasi dengan batako ini sederhana dan mudah, (iv) kekuatan tinggi batako menghasilkan penghematan baja.



