Magnesium Oksa: Kunci Memperpanjang Umur Lining BOF dan Mengurangi Korosi
Peran MgO dalam Pencegahan Korosi Lining di Tungku Oksigen Dasar (BOF)
Tujuan dari lining refractory di tungku oksigen dasar (BOF) adalah untuk memberikan ketersediaan tungku maksimal selama operasi BOF guna memenuhi persyaratan produksi dan memastikan konsumsi refractory spesifik yang paling rendah. Peningkatan umur lining BOF meningkatkan ketersediaannya dan oleh karena itu memiliki efek positif pada produktivitas BOF dan pengurangan konsumsi refractory spesifik.
Dalam praktik saat ini untuk pembuatan baja di BOF, batu bata magnesia-carbon (MgO-C) resin bonded dengan penambahan logam digunakan untuk lining BOF. Batu bata ini dibuat menggunakan campuran MgO murni yang dipadat dan disinter, grafite murni dengan kandungan karbon dalam kisaran 5 % hingga 15 %. Zoned lining BOF biasanya dilakukan dengan berbagai grade batu bata untuk mendapatkan lining yang hemat biaya. Escak pembuatan baja diharapkan terpanaskan dengan MgO. Slag splashing adalah praktik umum yang digunakan sekarang untuk mendapatkan umur lining yang lebih tinggi. Penggunaan laser juga dilakukan untuk mengukur ketebalan lining 360 derajat. Pemeliharaan ketebalan/profil lining dilakukan secara teratur dengan campuran guniting berbasis MgO. Untuk menjalankan perannya secara memuaskan, komposisi escak harus kompatibel dengan refractory yang digunakan di BOF.
Suhu di BOF, saat produksi baja, naik karena reaksi eksotermik yang berlangsung selama proses pembuatan baja. Suhu tapping baja cair biasanya dipelihara pada tingkat 1660 derajat C dan di atasnya. Pada suhu ini escak pembuatan baja, jika belum terpanaskan dengan MgO, mengambil MgO dari bahan lining BOF selama proses pembuatan baja dan mencoba untuk terpanaskan. Dalam prosesnya, itu menguras MgO dari lining dan mengakibatkan keausan lining yang lebih cepat. Untuk meminimalkan keausan kimia lining refractory berbasis MgO, perlu escak pembuatan baja dibuat terpanaskan atau bahkan super-saturated dengan MgO dengan menambahkan bahan yang kaya MgO ke dalam BOF selama proses pembuatan baja. Bahan paling umum yang mengandung persentase MgO yang baik adalah dolomit yang dibakar dan magnesit yang dibakar. Bahan yang mengandung MgO yang diisi ke dalam BOF harus sangat reaktif dan tidak boleh dead burnt sehingga larut dalam escak dengan cepat.
Faktor yang Mempengaruhi Umur Lining
Umur lining bervariasi dari satu pabrik ke pabrik lain karena adanya parameter yang saling berinteraksi yang berbeda di berbagai pabrik. Parameter yang saling berinteraksi ini terkait dengan (i) proses pembuatan baja, (ii) properti refractory, dan (iii) praktik pemeliharaan refractory seperti yang ditunjukkan pada Gambar 1.
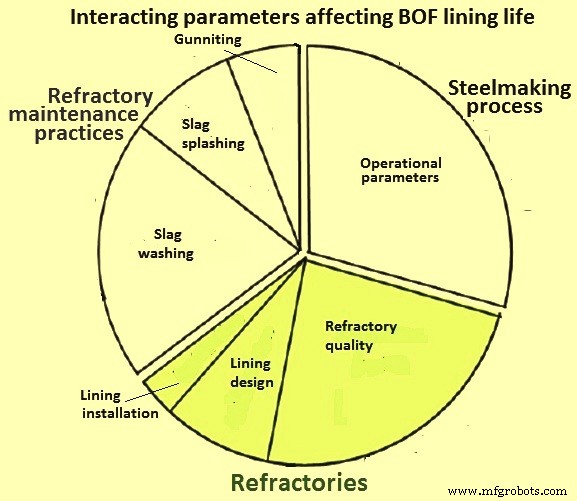
Gambar 1 Parameter yang saling berinteraksi mempengaruhi umur lining BOF
Efek parameter yang berbeda pada umur lining ditunjukkan pada Tab 1.
| Tab 1 Efek parameter yang berbeda pada umur lining BOF |
| No. | Parameter | Efek pada umur lining | Tingkat keparahan |
| 1 | Besi kasar panas | | |
| Si | Negatif | Sedang |
| Mn | Positif | Rendah |
| Ti | Negatif | Rendah |
| 2 | Escak pembuatan baja | | |
| Kandungan total Fe | Negatif | Tinggi |
| Basisitas (CaO/SiO2) | Positif | Sedang |
| Penambahan CaF2 | Negatif | Sedang |
| Kandungan MgO | Positif | Tinggi |
| Kandungan Al2O3 | Negatif | Rendah |
| Penambahan kapur | Positif | Sedang |
| 3 | Parameter operasional | | |
| Suhu titik akhir | Negatif | Tinggi |
| Durasi blowing | Negatif | Sedang |
| Tingkat produksi (panas/hari) | Positif | Sedang |
| Volume escak | Negatif | Rendah |
| Atmosfer (CO/CO2) | Positif | Sedang |
| Keterlambatan penambahan kapur | Negatif | Sedang |
| 4 | Desain BOF | | |
| Volume konverter | Positif | Rendah |
| Sudut kerucut | Positif | Rendah |
| Multi-hole blow lance | Positif | Tinggi |
Hubungan antara berbagai parameter yang mempengaruhi umur lining BOF ditunjukkan pada Gambar 2.
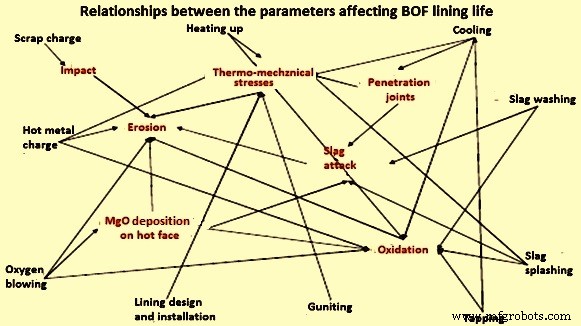
Gambar 2 Hubungan antara parameter yang mempengaruhi umur lining BOF
Mekanisme keausan utama untuk refractory di BOF adalah impact, korosi, stres termo-mekanik, dan erosi selama proses pembuatan baja. Meskipun semua parameter penting, korosi karena pelarutan bahan refractory dalam escak memiliki efek besar pada umur lining. Ketika baja dibuat di BOF, berbagai oksida dihasilkan yang diflux dengan kapur yang dibakar untuk menghasilkan escak pembuatan baja. Escak pembuatan baja ini bersifat korosif dan dalam sentuhan berkelanjutan dengan permukaan lining konverter. Jika escak tidak kompatibel dengan bahan lining, dan ketika kondisi menguntungkannya, maka pelarutan lining terjadi di permukaan lining tempat escak menyentuh lining.
Kimia escak penting dalam beberapa cara. Batu bata MgO-C adalah refractory dasar dan memerlukan escak dasar, yang juga diperlukan untuk pengakhiran fosfor. Rasio basisitas (CaO/SiO2) yang diperlukan dalam escak tergantung pada kandungan fosfor besi kasar panas dan grade baja yang akan dibuat. Biasanya dipelihara dalam kisaran 3 hingga 3,5.
Properti fisiko-kimia escak mempengaruhi produktivitas proses pembuatan baja dalam hal yang besar. Pembentukan escak yang aktif secara fisik dan kimia memfasilitasi pengakhiran sulfur dan fosfor dari leleh. Ini mengurangi kehilangan logam dan pembentukan metal-regulus dalam escak; selain itu mengurangi keausan lining refractory. Escak viskous tidak sangat aktif secara fisik dan memiliki kapasitas pemurnian rendah, sehingga reaksi escak dengan logam menjadi lambat. Escak viskous seperti ini mengarah pada peningkatan kehilangan logam karena pembentukan regulus dan splashing escak yang terjadi. Ini sering mengarah pada lance yang tersumbat serta pembentukan kerongkongan di leher wadah.
Kecairan escak yang sangat tinggi juga tidak diinginkan karena meningkatkan keausan lining BOF. Oleh karena itu, diperlukan untuk mendapatkan di akhir blowing, escak yang cukup mengalir, aktif secara fisik dan kimia, homogen dengan rasio basisitas dalam kisaran 3 hingga 3,5 selama proses pembuatan baja di BOF.
Seperti yang diketahui, komposisi kimia escak BOF dan intensitas kehancuran lining bervariasi pada berbagai tahap proses pembuatan baja di BOF. Tingkat kehancuran lining tertinggi diamati selama pembentukan escak dengan rasio basisitas dalam kisaran 1 hingga 1,5 dan memiliki status oksidasi yang tinggi (hingga 30 % FeO). Oleh karena itu, perlu membentuk escak dengan konsentrasi MgO maksimum, mendekati saturasi untuk kondisi suhu yang diinginkan pada periode awal blowing.
Untuk meningkatkan kandungan MgO dalam escak, penting untuk menggunakan flux yang mengandung MgO. Konsumsi bahan pembentuk escak ditentukan dengan perhitungan, sesuai dengan komposisi bahan baku (besi kasar panas dan skrap) dan escak yang diinginkan. Selama proses pencairan, komposisi sampel escak dapat berbeda dari nilai yang dihitung, dan potongan kapur yang belum larut dapat ada dalam sampel escak. Bisa juga terjadi bahwa operasi pencairan selesai dan escak dengan komposisi yang diinginkan tidak terbentuk dan kotoran yang berbahaya tidak sepenuhnya dikeluarkan.
Sebuah studi simulasi tentang kinetika saturasi escak dengan MgO dan proses interaksi bahan refractory MgO-C dan escak dengan penambahan flux MgO telah menunjukkan penurunan yang signifikan dalam laju pelarutan MgO dari batu bata dalam escak dengan peningkatan persentase MgO dalam escak. Penurunan ini telah dalam kisaran 2 hingga 2,25 kali.
Escak dasar yang terbentuk juga mencoba untuk melarutkan hingga tingkat saturasi MgO dari batu bata. Biasanya saturasi MgO terjadi pada tingkat sekitar 8 % MgO dalam escak yang tergantung pada suhu dan status oksidasi yang ada di dalam BOF. Oleh karena itu, jika MgO ditambahkan, yang biasanya dilakukan dalam bentuk dolomit yang dibakar atau magnesit yang dibakar maka escak yang melarutkan MgO dari lining secara preferensial dikurangi dalam skala besar dan bahkan pelarutan tidak terjadi sama sekali jika semua kondisi menguntungkan di dalam BOF. Ini mengurangi keausan lining BOF. Kimia escak lagi terkait dengan status oksidasi dan suhu karena basisitas dan kandungan MgO escak dicairkan oleh tingkat FeO yang tinggi dan suhu meningkatkan laju reaksi kinetik.
Salah satu studi industri yang dilakukan memungkinkan derajat pelarutan refractory dasar dalam escak untuk diperkirakan, tergantung pada kandungan MgO dalam refractory. Dalam studi ini, proporsi MgO yang transisi ke dalam escak dari lining ditemukan dengan menghitung neraca massa escak. Studi ini telah menunjukkan kecenderungan jelas terhadap penurunan pelarutan MgO dari lining dalam escak dengan peningkatan saturasi escak dengan MgO.
Dalam studi lain tentang penyelidikan laju pelarutan MgO, berbagai oksida yang mengandung MgO telah ditambahkan ke dalam leleh dan perubahan kandungan MgO telah ditetapkan. Telah ditemukan bahwa pembentukan padat MgO dan FeO terjadi di interface escak FeO – CaO – SiO2 dan sintered MgO.
Jumlah bahan yang mengandung MgO yang akan diisi tergantung pada suhu tapping. Semakin tinggi suhu semakin tinggi persentase MgO yang diperlukan untuk membuat escak terpanaskan. Pada suhu tapping 1660 derajat C hingga 1680 derajat C, lebih baik jika MgO dalam escak pembuatan baja dipertahankan di atas 10 %.
Penambahan dolomit yang dibakar di konverter juga memiliki keuntungan lain karena mengurangi konsumsi kapur yang dibakar selama pembuatan baja. Selanjutnya 10 % hingga 12 % MgO dalam escak tidak memiliki efek yang signifikan pada viskositas escak. Namun peningkatan viskositas escak, jika ada, dapat dikontrol dengan menggunakan agen penenang escak. Efek samping negatif yang ditakuti dari escak MgO tinggi pada pembuatan baja adalah pengakhiran fosfor yang buruk selama pembuatan baja.



