Tulang Balik Tebal Tinggi: Metode Produksi dan Sifat Esensial
Selama beberapa dekade terakhir, konstruksi beton bertulang umumnya menggunakan tulang balik dengan kekuatan leleh 415 MPa (415 N/mm²) untuk sebagian besar balok, balok besar, dan kolom, dan kurang sering tulang balik dengan kekuatan leleh 500 MPa untuk kolom yang bukan bagian dari rangka momen spesial. Namun saat ini, tulang balik tebal tinggi menggantikan tulang balik yang sebelumnya digunakan dengan kekuatan leleh 415 MPa untuk konstruksi bangunan dan struktur beton bertingkat tinggi, terutama di area dengan risiko gempa badi tinggi. Hal ini dilakukan untuk menahan gaya gempa. Tulang balik tebal tinggi biasanya didefinisikan sebagai tulang balik yang memiliki YS sebesar 500 MPa atau lebih. Di Jepang, tulang balik dengan kekuatan leleh hingga 690 MPa saat ini digunakan dalam anggota bangunan yang dirancang untuk menahan gaya gempa.
Sejumlah studi telah dilakukan untuk mengevaluasi penggunaan tulang balik dengan kekuatan lebih tinggi untuk balok, balok besar, dan kolom yang menopang beban hidup dan beban mati. Studi-studi ini telah menunjukkan bahwa ada kebutuhan yang meningkat untuk tulang balik kekuatan lebih tinggi dalam aplikasi seismik dan non-seismik. Ada banyak potensi manfaat dari penggunaan tulang balik tebal tinggi dalam konstruksi beton. Ini mencakup penghematan biaya, pengurangan waktu konstruksi, dan pengurangan kerumunan tulang balik.
Di Amerika Serikat saat ini produsen baja mengembangkan tulang balik dengan kekuatan YS mencapai 830 MPa dan dengan properti mekanik dan kimia yang bervariasi. Tulang balik tebal tinggi baru diproduksi menggunakan berbagai metode produksi. Namun, tidak ada tulang balik tebal tinggi yang dapat mencocokkan properti mekanik patokan tulang balik grade 415 MPa. Setiap varian tebal tinggi berbeda dari perilaku patokan dengan cara yang berbeda. Ada kecemasan bahwa tulang balik tebal tinggi yang kurang lenyek dapat patah di lengkungan dan memerlukan diameter lengkungan yang lebih besar.
Di Jepang, proyek 5 tahun dengan nama kode 'New RC' dijalankan yang berakhir pada 1993. Salah satu tugas proyek ini adalah menetapkan standar untuk tulang balik tebal tinggi untuk digunakan dalam bangunan di daerah seismik. Perbandingan standar ini dengan beberapa standar lain untuk tulang balik tebal tinggi ditunjukkan pada Tabel 1.
| Tabel 1 Perbandingan beberapa standar untuk tulang balik tebal tinggi |
| No. | Negara | Standar | Kekuatan leleh dalam MPa | Keterangan |
| 1 | Jepang | Proyek New RC 1993 | 980 | Termasuk grade 1275 MPa tetapi hanya untuk aplikasi tulang balik melintang |
| 2 | Amerika Serikat | ASTM 1035-14 | 830 | Kekuatan leleh tinggi dengan mengontrol mikrostruktur |
| 3 | India | IS 1786 – 2008 | 650 | Baja mikrolegdi dengan CE maksimum 0,53 |
| 4 | Rusia | GOST 10884-94 | 1200 | Kekuatan leleh tinggi dengan penambahan silicon hingga 2,3 % |
| 5 | Korea | KS D3504-11 | 700 | Peningkatan CE diizinkan hingga 0,63 |
| 6 | Ukraina | DSTU 3760-06 | 1000 | |
| 7 | Inggris | BS 6744-01 + A2:09 | 650 | Tulang balik baja karat |
| 8 | Tiongkok | GB 1499.2 -07 | 500 | CE 0,55 maksimum |
| Catatan: Ekivalen karbon CE = C + Mn/6 + (Cu + Ni)/15 + (Cr + Mo + V)/15 |
Produksi Tulang Balik Tebal Tinggi
Ada tiga metode yang biasanya digunakan untuk produksi tulang balik tebal tinggi. Ini adalah (i) cold working, (ii) penambahan elemen legdi dalam komposisi baja, dan (iii) quenching dan tempering baja selama penggilingan. Tulang balik tebal tinggi yang dihasilkan melalui quenching dan tempering biasanya menunjukkan rasio kekuatan tarik terhadap kekuatan leleh yang relatif rendah dan regangan pada patah yang relatif tinggi. Tulang balik tebal tinggi yang dihasilkan oleh mikrolegdi memiliki rasio kekuatan tarik terhadap kekuatan leleh yang relatif tinggi dan regangan pada patah yang relatif tinggi. Metode-metode ini ditunjukkan pada Gambar 1 dan dijelaskan di bawah ini.
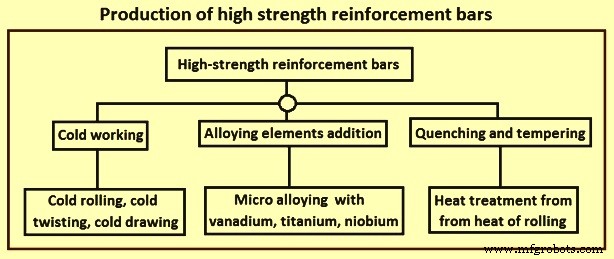
Gambar 1 Produksi tulang balik tebal tinggi
Cold working – Cold working adalah metode yang lama untuk menghasilkan tulang balik tebal tinggi. Dalam cold working baja, deformasi baja dilakukan dengan salah satu proses cold working seperti cold rolling, cold twisting, atau cold drawing, dll. Metode ini memungkinkan produksi tulang balik tebal tinggi dari baja karbon rendah dan manganese yang dapat diambil. Dalam metode ini, tulang balik dikesampingkan dengan strain hardening setelah hot rolling. Untuk tulang balik seperti ini, kekuatan leleh dapat ditingkatkan dengan meningkatkan tingkat peregangan. Cold working dilakukan di bawah suhu rekristalisasi baja. Proses ini menyebabkan generasi dan gerakan dislokasi dalam struktur kristal bahan baja. Dislokasi adalah cacat kristalografi atau ketidakteraturan dalam struktur kristal. Kehadiran dislokasi ini sangat mempengaruhi kekuatan leleh dan kelelenahan bahan baja. Cold working menghilangkan platfrom kekuatan leleh dan mengeras baja. Meskipun cold working meningkatkan kekuatan leleh, ia mengurangi baik kelelenahan maupun rasio kekuatan tarik terhadap tegangan leleh. Oleh karena itu, biasanya bukan metode yang sesuai untuk menghasilkan tulang balik tebal tinggi untuk anggota yang menahan efek gempa.
Penambahan elemen legdi – Dalam metode ini, tegangan leleh bahan baja ditingkatkan dengan memodifikasi komposisi kimia dengan penambahan elemen legdi tetapi kandungan karbon dan manganese dipertahankan rendah untuk menghindari penurunan signifikan pada kemampuan las baja. Tulang balik tebal tinggi yang dihasilkan oleh penambahan elemen legdi digunakan dalam kondisi as-rolled setelah pendinginan udara yang lambat. Biasanya, kekuatan tinggi bahan baja dicapai dengan menambahkan jumlah kecil titanium, niobium, atau vanadium, yang disebut mikrolegdi. Mikrolegdi adalah proses yang melibatkan pengenalan jumlah kecil elemen legdi untuk mencapai properti yang diinginkan pada tulang balik. Mikrolegdi dapat menghasilkan titik leleh yang jelas dan rasio kekuatan tarik/tegangan leleh yang lebih besar daripada tulang balik baja quenching dan tempering (sekitar 1,25 untuk tulang balik grade 690 MPa).
Mikrolegdi membentuk karbida intermetalik yang menghasilkan penguatan butir halus dan pengendapan keras. Penguatan butir halus terjadi dengan penangguhan defek planar (batas butir) selama pemrosesan termo-mekanikal (penggilingan), yang menghasilkan ukuran butir yang sangat halus pada tulang balik baja. Secara umum, semakin halus ukuran butir, semakin tinggi tegangan leleh. Hubungan ini dikenal sebagai efek Hall-Petch (hubungan Hall-Petch mengatakan kekuatan dalam bahan yang semakin tinggi dapat dicapai dengan mengurangi ukuran butir. Memang, kekuatan bahan terus meningkat dengan penurunan ukuran butir hingga sekitar 20 nanometer hingga 30 nanometer di mana kekuatan mencapai puncak.). Ketika karbida intermetalik ini menyebar melalui butir ferrit, terjadi penangguhan garis defek (dislokasi), yang lebih meningkatkan tegangan leleh bahan. Mekanisme ini dikenal sebagai pengendapan keras.
Mikrolegdi titanium berkontribusi pada pengendapan keras, tetapi kecenderungan titanium yang kuat untuk berkombinasi dengan oksigen, sulfur, dan nitrogen membuatnya sulit untuk mengontrol efek penguatan. Mikrolegdi niobium banyak digunakan dalam produksi lembar dan selokan baja, di mana suhu pada akhir produksi relatif rendah dan deformasi tinggi. Produksi tulang balik memerlukan suhu penggilingan yang tinggi dan deformasi lebih sedikit, membuat mikrolegdi niobium tidak efektif untuk produksi tulang balik tebal tinggi.
Vanadium adalah salah satu elemen legdi yang paling umum digunakan untuk meningkatkan kekuatan tulang balik. Mikrolegdi vanadium atau vanadium-nitrogen biasanya digunakan untuk menghasilkan tulang balik tebal tinggi yang dapat diambil. Penambahan vanadium meningkatkan tegangan leleh dan ketahanan patah terutama karena penahanan pertumbuhan butir selama panas-tratmen dan pengendapan karbida dan nitrida. Mikrolegdi vanadium murni menghasilkan 35,5 % vanadium membentuk karbida dan endapan nitrida, sementara 56,3 % vanadium berakhir sebagai larutan padat yang terlarut dalam matriks, yang tidak meningkatkan tegangan leleh tulang balik. Jumlah vanadium yang membentuk endapan dapat ditingkatkan hingga 70 % dengan penambahan nitrogen. Keuntungan lain dari tulang balik mikrolegdi vanadium-nitrogen adalah bahwa ia menghilangkan efek buruk dari strain aging pada properti baja karena ia menahan nitrogen yang larut. Penggunaan vanadium dapat mengurangi jumlah karbon yang dibutuhkan untuk mencapai kekuatan yang lebih tinggi dan oleh karena itu berguna untuk mencapai tulang balik tebal tinggi yang dapat diambil.
Quenching dan tempering – Quenching adalah pendinginan cepat baja yang telah dipanaskan ke fase austenitic (di mana bahan baja padat merekristal). Proses quenching dan tempering terdiri dari quenching baja segera setelah penggilingan dan kemudian membiarkan tulang balik ditemper oleh panas yang tersisa di inti sambil secara bertahap pendingin pada ranjang pendinginan. Sebagai hasilnya, proses ini menghasilkan baja dengan properti mekanik yang bervariasi secara signifikan antara lapisan inti dalam dan lapisan kulit luar, dengan inti dalam memiliki kekuatan leleh lebih rendah dan lebih banyak kelelenahan daripada lapisan luar. Tulang balik yang diobati quenching dan tempering mempertahankan platfrom kekuatan leleh mereka karena mereka tidak telah di-strain hardened dan karena komposisi kimia keseluruhan tidak telah diubah. Tulang balik ini dapat diambil jika kimia mereka memenuhi persyaratan. Tulang balik ini biasanya menunjukkan rasio kekuatan tarik terhadap tegangan leleh yang rendah (sekitar 1,15 untuk tulang balik grade 690 MPa).
Baja biasanya di-quench dalam air, yang menghasilkan struktur bahan yang keras dan rapuh. Tempering adalah pemanasan baja yang di-quench, yang memodifikasi mikrostruktur untuk mengurangi kekerasan dan meningkatkan kelelenahan bahan.
Proses produksi tulang balik tebal tinggi didasarkan pada pemrosesan termo-mekanikal. Proses termo-mekanikal adalah proses metalurgi yang menggabungkan proses deformasi plastis dengan proses termal seperti panas-tratmen, quenching air, pemanasan, dan pendinginan dengan berbagai laju menjadi satu proses. Proses ini memberikan kekuatan tinggi pada tulang balik dengan teknik perawatan termo mekanikal sebagai kontraparti kerja mekanikal dengan cold working. Kekuatan tulang balik adalah karena lapisan kulit martensite yang ditemper sementara kelelenahan tulang balik adalah karena struktur ferrit-perlit di inti tulang balik.
Perawatan termo mekanikal mengubah permukaan tulang balik menjadi struktur yang keras (martensite) dan kemudian fase berevolusi dengan pendinginan pada suhu ambiente untuk membiarkan inti panas menge-temper permukaan melalui pertukaran termal. Ini menghasilkan mikrostruktur komposit unik yang terdiri dari martensite yang ditemper di zona periferi/kotak, zona transisi perlit dan bainite tepat setelah periferi martensite dan ferrit-perlit butir halus di zona sentral/inti (Gambar 2). Karena proses produksi quenching dan self-tempering, tulang balik tebal tinggi yang dihasilkan juga disebut 'quenched and self-tempered (QST) rebars'.
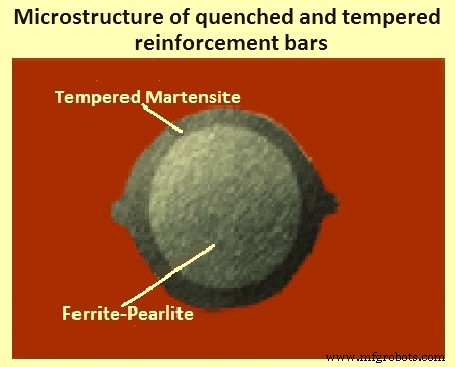
Gambar 2 Mikrostruktur tulang balik quenching dan tempering
Ada satu metode produksi lagi untuk produksi tulang balik tebal tinggi. Metode ini tercakup dalam spesifikasi ASTM nomor ASTM A1035; 2011. Tulang balik ini biasanya memiliki rasio kekuatan tarik terhadap kekuatan leleh yang besar tetapi regangan pada patah yang relatif rendah. Proses produksi ini untuk tulang balik tebal tinggi adalah proses terpaten dan dikenal sebagai proses 'Microstructure Manipulation (MMFX)'. Proses terpaten MMFX melibatkan manipulasi mikrostruktur baja untuk mendapatkan properti mekanik dan kekuatan yang diinginkan. Proses ini menghasilkan tulang balik dengan hubungan tegangan-regangan yang tidak memiliki titik leleh yang terdefinisi dengan baik, menunjukkan rasio kekuatan tarik terhadap tegangan leleh yang relatif tinggi, tetapi memiliki elongasi patah yang relatif rendah. MMFX tulang balik tebal tinggi memenuhi spesifikasi ASTM A1035.
Aspek produksi lainnya – Tulang balik tebal tinggi biasanya diproduksi dalam panjang lurus di pabrik penggilingan. Namun, menggulung tulang balik ukuran kecil sedang menjadi praktik. Tulang balik digulung segera setelah penggilingan, yang menangkap panas dalam gulungan. Oleh karena itu, laju pendinginan tulang balik gulungan sedikit lebih lambat daripada tulang balik lurus. Karena sampel pengujian harus diluruskan sebelum pengujian, tulang balik gulungan cenderung memiliki tegangan leleh yang lebih rendah, dan bentuk kurva tegangan-regangan dapat sedikit melengkung. Untuk mengatasi efek ini, tulang balik gulungan tebal tinggi memerlukan jumlah elemen mikrolegdi yang lebih tinggi dibandingkan dengan ukuran tulang balik lurus yang sesuai.
Dalam proses produksi tulang balik, tanda identifikasi tulang balik ditambahkan selama penggilingan, dan properti mekanik diuji setelah tulang balik digulung (dan ditandai). Jika properti mekanik tulang balik tebal tinggi tidak tercapai, maka hasilnya adalah tulang balik tidak memenuhi spesifikasi yang terkait dengan tanda tersebut.
Masalah fabrikasi – Masalah dengan fabrikasi tulang balik tebal tinggi dapat dikelompokkan menjadi dua kategori yaitu (i) perkenalkan beberapa grade tulang balik yang perlu dijadwalkan, diterima, dan disimpan di fasilitas fabrikasi sebelum digunakan, dan (ii) perubahan dalam proses fabrikasi yang diperlukan akibat properti tulang balik tebal tinggi.
Proses fabrikasi pemotongan dan pengelengan dipengaruhi oleh properti tulang balik tebal tinggi. Tulang balik tebal tinggi menghasilkan gaya pemotongan dan pengelengan yang lebih tinggi untuk ukuran tulang balik yang sama, dan mengalami lentingan elastis lebih banyak setelah pengelengan, yang mengakibatkan kekhawatiran fabrikasi mengenai (i) aus dan kerusakan pada peralatan yang ada dan kebutuhan yang mungkin untuk peralatan baru dengan kapasitas lebih tinggi, (ii) keselamatan pekerja dalam hal kegagalan tulang balik atau peralatan selama operasi pengelengan, dan (iii) kepatuhan terhadap toleransi fabrikasi tulang balik. Ada kegagalan peralatan yang lebih sering yang terkait dengan fabrikasi tulang balik tebal tinggi. Kecemasan mengenai keselamatan meningkat dalam kasus di mana cacat tulang balik telah menyebabkan patah selama operasi pengelengan pada tingkat gaya yang lebih tinggi. Tindakan berhati-hati tambahan diperlukan untuk menjaga lingkungan kerja yang aman, yang dapat mempengaruhi efisiensi operasi fabrikasi.
Sifat Bahan
Kekuatan dan kelelenahan tulang balik tebal tinggi didefinisikan dengan berbagai cara. Sifat tarik dan persyaratan lain yang menentukan kekuatan dan kelelenahan yang ditentukan termasuk (i) tegangan leleh minimum atau batas bawah, seperti yang ditentukan dalam spesifikasi yang relevan, (ii) tegangan leleh maksimum atau batas atas, seperti yang ditentukan dalam spesifikasi yang relevan, (iii) panjang platfrom leleh atau regangan di akhir platfrom leleh, (iv) kekuatan tarik, (v) elongasi seragam dan elongasi total, (vi) rasio kekuatan tarik terhadap tegangan leleh atau kebalikannya (disebut rasio leleh), dan (viii) hasil uji lengkungan atau uji lengkungan-pengelengan kembali. Beberapa, tetapi tidak semua, dari properti dan uji ini ditentukan untuk setiap tulang balik tebal tinggi. Beberapa sifat tarik ditunjukkan pada kurva tegangan-regangan idealisasi yang ditunjukkan pada Gambar 3.
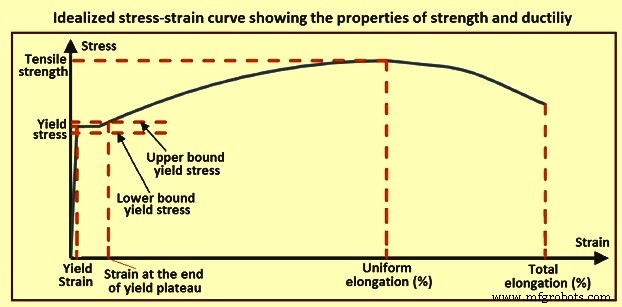
Gambar 3 Kurva tegangan-regangan idealisasi yang menunjukkan sifat kekuatan dan kelelenahan
Tegangan leleh – Untuk semua tulang balik, baik titik leleh atau tegangan leleh biasanya ditentukan. Namun, dalam beberapa standar (misalnya ASTM), regangan di akhir platfrom leleh ditentukan untuk beberapa tulang balik tebal tinggi. Standar ini menentukan regangan di akhir platfrom leleh. Standar ASTM tidak mengizinkan nilai terukur dari tegangan leleh untuk jatuh di bawah grade baja, sedangkan standar lain (seperti standar Australia/Seelandia Baru) menggunakan konsep fraksil 5 %, di mana persentase kecil dari uji diizinkan di bawah kekuatan minimum. ASTM A370, 'Standard Test Methods and Definitions for Mechanical Testing of Steel Products' mendefinisikan titik leleh sebagai 'tekanan pertama dalam bahan yang lebih kecil dari tekanan maksimum yang dapat diperoleh, di mana peningkatan regangan terjadi tanpa peningkatan tekanan'. Titik leleh berlaku untuk tulang balik yang menunjukkan peningkatan regangan tanpa peningkatan tekanan, yang biasanya hanya terjadi pada tulang balik dengan kekuatan lebih rendah.
Tulang balik tebal tinggi biasanya tidak memiliki titik leleh yang definitif, jadi cara lain untuk menentukan tegangan leleh diperlukan. ASTM A370 mendefinisikan tegangan leleh sebagai 'tekanan di mana bahan menunjukkan penyimpangan batas yang ditentukan dari proporsionalitas tekanan terhadap regangan'. Tegangan leleh dapat ditentukan dengan metode offset 0,2 % atau metode 'extension under load' (EUL) ASTM A370. Metode offset 0,2 % digunakan untuk komputasi tegangan leleh untuk tulang balik, tetapi pemeriksaan tambahan menggunakan metode EUL untuk regangan 0,0035 juga diperlukan untuk menentukan tegangan leleh minimum untuk tulang balik. Metode EUL dengan regangan 0,0035 menghasilkan tekanan minimum 550 MPa dan 620 MPa untuk grade tulang balik tebal tinggi 690 dan 830 masing-masing. Metode offset 0,2 % juga digunakan untuk menentukan tegangan leleh dalam spesifikasi di banyak negara.
Kekuatan tarik – Dalam spesifikasi, kekuatan tarik konsisten didefinisikan sebagai tekanan puncak pada kurva tegangan-regangan. Kekuatan tarik dihitung dengan membagi beban maksimum yang ditahan oleh sampel dengan luas tulang balik nominal.
Elongasi – Elongasi biasanya dilaporkan sebagai elongasi total atas panjang pengukuran yang ditentukan yang melintasi patah tulang balik. ASTM A370 menyediakan dua metode untuk penentuan 'elongasi total'. Dalam satu metode, tulang balik ditandai dengan panjang pengukuran awal 200 mm dan ditarik hingga patah. Metode ini tidak menghitung elongasi elastis. Untuk metode pertama, ujung tulang balik yang patah disatukan kembali dan panjang pengukuran diukur ulang. Elongasi kemudian dilaporkan sebagai persentase peningkatan panjang relatif terhadap panjang pengukuran asli. Dalam metode kedua, elongasi pada patah dapat diukur menggunakan ekstensometer, dalam hal ini elongasi elastis termasuk. Kedua metode ini termasuk elongasi lokal tambahan di daerah penyempitan ditambah elongasi sepanjang bagian tulang balik yang tidak menyempit dalam panjang pengukuran.
Elongasi seragam adalah regangan yang terjadi saat tulang balik mencapai tekanan puncak (kekuatan tarik), diekspresikan sebagai persentase. Namanya berasal dari fakta bahwa ini adalah deformasi terbesar pada tulang balik uji sementara regangan tarik seragam di seluruh panjang antara pegangan pengujian. Ini terjadi tepat sebelum munculnya penyempitan pada tulang balik. Elongasi seragam biasanya diukur dengan ekstensometer saat sampel tulang balik sedang diuji. Ini mencakup baik regangan plastis maupun regangan yang dipulihkan saat melepas beban tulang balik. Ini juga dapat ditentukan dengan mengukur elongasi plastis setelah menghapus sampel tulang balik dari mesin pengujian dan kemudian menambahkan regangan yang dipulihkan. Dalam hal ini, regangan plastis diukur jauh dari daerah penyempitan, dan regangan yang dipulihkan ditambahkannya untuk mendapatkan elongasi seragam.
Elongasi seragam yang dihitung menggunakan 'Canadian Associations Standard CSA G30.18 (CSA, 2009)' mengasumsikan pengikuran linier dengan modulus sama dengan modulus awal baja, Es, sebesar 200.000 MPa. Namun, data pengujian pada tulang balik grade 415 MPa menunjukkan (i) modulus pengikuran menurun dengan peningkatan regangan tarik, (ii) kurva pengikuran linier hanya selama fase awal pengikuran, dan (iii) respon menjadi secara progresif non-linier saat tulang balik sepenuhnya dilepas beban. Linierisasi respon pengikuran dapat menghasilkan modulus pengikuran sekitar dua dari tiga modulus muatan awal. Untuk tulang balik tebal tinggi, regangan yang dipulihkan dapat sebesar 1 %. Beberapa standar (misalnya Australian/New Zealand Standard 4671, 2001) mewajibkan pelaporan elongasi seragam.
Elongasi seragam adalah properti yang berguna untuk desain seismik karena lebih berkaitan erat dengan elongasi maksimum (elongasi yang dapat digunakan) yang diandalkan pada lokasi leleh, yaitu, daerah plastic hinge. Elongasi yang dapat digunakan harus diambil 75 % atau kurang dari elongasi seragam, karena di bawah kondisi muatan siklus, tulang balik dapat mencapai kondisi kerusakan setara dengan elongasi seragam pada elongasi yang lebih kecil. Tulang balik biasanya memiliki rasio karakteristik elongasi seragam terhadap elongasi patah, yang bervariasi menurut jenis tulang balik.
Kelelenahan – Uji lengkungan dan uji lengkungan-pengelengan kembali adalah dua cara untuk mengevaluasi kelelenahan tulang balik. Biasanya, spesifikasi tulang balik mencakup uji lengkungan di mana tulang balik dilengkungan di sekitar pin atau mandrel dengan diameter yang ditentukan dan hingga derajat lengkungan yang ditentukan. Diameter lengkungan bervariasi dengan diameter tulang balik. Sampel uji lulus jika tidak ada retak yang muncul di luar bagian yang dilengkungan dari tulang balik.
Tiga kategori utama uji eksperimental berguna untuk menyelidiki perilaku lengkungan pada tulang balik, dengan setiap kategori uji dirancang untuk menjawab sekumpulan pertanyaan tertentu. Kategori-kategori ini adalah (i) inspeksi visual lengkungan (uji lengkungan ASTM), (ii) uji lengkungan/pengelengan kembali, dan (iii) uji lengkungan dalam beton.
Spesifikasi ASTM untuk tulang balik menentukan persyaratan lengkungan sebagai 'Sampel uji lengkungan harus tahan dilengkungan di sekitar pin tanpa retak di luar bagian lengkungan'. Uji lengkungan yang diperlukan oleh karena itu melibatkan lengkungan tulang balik hingga 180 derajat (atau 90 derajat untuk tulang balik diameter 43 mm dan lebih besar) pada diameter lengkungan pin yang ditentukan. Kemudian dilakukan inspeksi visual untuk mengidentifikasi retak pada lengkungan. Jika tidak ada retak yang terlihat secara visual, sampel dinyatakan lulus uji lengkungan. Uji meskipun sederhana dilakukan, tidak memberikan ukuran kekuatan cadangan dan kelelenahan lengkungan tulang balik, seperti yang dapat dilakukan oleh uji beban. Kemungkinan ada mikroretak yang tidak terlihat mata dapat mengkompromikan kinerja tulang balik di lapangan.
Dalam uji lengkungan dan lengkungan kembali, sampel tulang balik dilengkungan ke sudut dan diameter lengkungan yang diperlukan, dan kemudian diluruskan pada laju muatan quasi-static atau dinamis. Untuk tulang balik grade 415 MPa, strain hardening meningkatkan kekuatan baja pada lengkungan dan biasanya menyebabkan sampel patah jauh dari lengkungan dengan cara lenyek. Namun, jika tulang balik memiliki kelelenahan terbatas seperti tulang balik tebal tinggi, permintaan regangan pada lengkungan dapat menyebabkan retak, yang dapat membuat lengkungan lebih lemah dari bagian tulang balik yang tidak dilengkungan dan lebih rentan terhadap patah rapuh. Jika tulang balik gagal dengan cara rapuh pada lengkungan, ia dianggap gagal uji lengkungan/pengelengan kembali. Namun, jika tulang balik gagal dengan cara lenyek, maka ia dianggap lulus uji. Jenis uji ini memiliki keuntungan memasang lengkungan tulang balik di bawah beban dan oleh karena itu memberikan ukuran langsung dari kinerja kekuatan dan kelelenahan lengkungan tulang balik.
Beberapa standar memerlukan uji lengkungan-pengelengan kembali untuk diameter tulang balik yang lebih kecil dan uji lengkungan untuk diameter tulang balik yang lebih besar. Untuk uji lengkungan-pengelengan kembali, sampel tulang balik harus dilengkungan di sekitar mandrel dengan diameter yang ditentukan hingga sudut 90 derajat di tengah panjang sampel. Dua lengkungan tambahan 45 derajat dibuat sehingga sampel lurus untuk sebagian, berbentuk V di sekitar tengah panjangnya, dan lurus di ujung lainnya, seperti yang ditunjukkan pada Gambar 4. Sampel kemudian dimasak dalam minyak selama satu jam pada 100 derajat C, didinginkan, dan dilengkungan kembali dalam arah terbalik dengan menerapkan gaya tarik pada ujung sampel. Langkah pemasaman dan pendinginan diperlukan untuk mensimulasikan efek buruk dari strain aging. Saat tulang balik dilengkungan, nitrogen dapat dilepaskan dari baja, yang dapat menyebabkan keropositan. Saat dilengkungan kembali, baja yang keropositan lebih mudah retak. Tidak ada retak yang boleh terlihat pada tulang balik yang dilengkungan kembali untuk lulus uji.
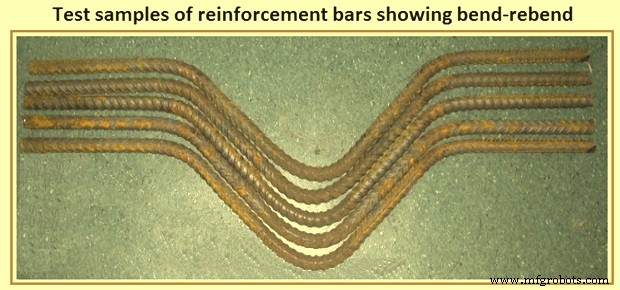
Gambar 4 Sampel uji tulang balik yang menunjukkan lengkungan-pengelengan kembali
Perlu diperhatikan bahwa uji lengkungan/pengelengan kembali menerapkan permintaan yang lebih besar pada lengkungan tulang balik daripada yang biasanya dialami dalam struktur beton. Untuk alasan ini, terbaik untuk membandingkan kinerja lengkungan-pengelengan kembali tulang balik tebal tinggi dengan tulang balik grade 415 MPa, yang telah digunakan selama bertahun-tahun dan telah menunjukkan kinerja yang memadai dalam anggota beton. Lengkungan pada tulang balik juga dapat diuji dalam beton. Dalam uji seperti ini, interaksi antara beton dan lengkungan tulang balik dapat diselidiki. Versi sederhana dari uji termasuk menyematkan tulang balik bertangga ke dalam blok beton dan menariknya hingga gagal. Modus kegagalan yang mungkin dapat diharapkan dalam uji blok termasuk (i) patah tulang balik di luar blok di mana permintaan pada tulang balik tertinggi, (ii) kegagalan tulang balik di dalam blok lebih dekat dengan atau pada lengkungan, atau (iii) pemecahan blok beton. Uji seperti ini, namun, mungkin tidak mengekspos lengkungan pada muatan terburuk yang dapat dialami dalam struktur, karena beton di sekitar dapat melepaskan lengkungan dari beberapa beban. Di sisi lain, beberapa muatan terburuk pada lengkungan tulang balik dapat timbul dalam aplikasi penahanan, di mana inti beton yang mengembang secara parsial meluruskan lengkungan lingkaran sambil menerapkan beban tarik tinggi padanya. Aplikasi kritis lainnya untuk lengkungan tulang balik adalah di daerah yang rusak, di mana ikatan pada beton dan efeknya yang menguntungkan pada lengkungan berkurang (misalnya, sendi di bawah muatan seismik parah, atau daerah yang retak parah). Namun, uji lengkungan tulang balik dalam anggota beton sangat penting untuk memvalidasi kinerja yang memadai dari lengkungan tulang balik dalam tulang balik tebal tinggi. Meskipun, uji seperti ini mahal untuk dilakukan dan tidak mudah memberikan diri mereka pada tugas menentukan diameter lengkungan minimum sambil menjelajahi variabel yang banyak yang mempengaruhi kinerja lengkungan tulang balik.
Strain aging – Strain aging didefinisikan sebagai proses di mana baja yang diregang di luar batas elastisnya mengalami perubahan bergantung waktu pada properti mekaniknya. Biasanya, tulang balik yang diregang di luar batas elastisnya akan, seiring waktu, melihat peningkatan kekuatan tariknya dan penurunan kelelenahannya (Gambar 5). Strain aging juga terbukti mempengaruhi suhu transisi rapuh baja. Faktor yang mempengaruhi strain aging termasuk komposisi baja, suhu, dan waktu yang berlalu sejak regangan besar terjadi. Strain aging sebagian besar disebabkan oleh realokasi nitrogen dalam matriks baja. Suhu yang lebih tinggi mempercepat proses ini. Oleh karena itu, strain aging terjadi jauh lebih cepat di daerah yang lebih hangat.
Biasanya, sebagian besar efek strain aging pada tulang balik baja terjadi dalam beberapa bulan setelah regangan inelastis terjadi. Saat tulang balik dilengkungan, mereka mengalami regangan inelastis besar. Lengkungan tulang balik oleh karena itu rentan terhadap strain aging keropositan, yang dapat menyebabkan mereka patah secara premature dan membatasi kemampuan mereka untuk mempertahankan deformasi inelastis selama muatan struktural.
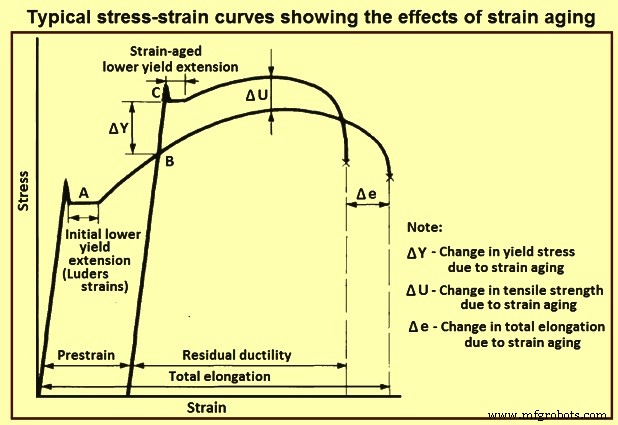
Gambar 5 Kurva tegangan-regangan tipikal yang menunjukkan efek strain aging
Studi yang dilakukan tentang strain aging tulang balik menunjukkan bahwa baja mikrolegdi termasuk titanium dan vanadium dapat menurunkan efek strain aging pada tulang balik. Elemen legdi semacam ini memiliki properti yang memungkinkan mereka untuk ikatan dengan nitrogen dalam komposisi untuk membentuk nitrida. Reaksi-reaksi ini membatasi jumlah nitrogen bebas di seluruh baja yang dikaitkan dengan efek strain aging.



