Tungku Optimasi Energi (EOF): Teknologi Pembuatan Baja Terkini
Tungku Optimasi Energi
Tungku optimasi energi (EOF) adalah tungku untuk pembuatan baja primer. Proses pembuatan baja di EOF dikembangkan oleh pionir mini steelworks Willy Korf bersama rekan-rekannya. Proses ini beroperasi di pabrik GERDAU Divinopolis di Brasil dan di pabrik JSW SISCOL dan pabrik Hospet Steel Mukand di India. Unit pertama memasuki produksi pada 1982.
EOF dengan kapasitas standar 30 t/40 t, 60 t/80 t dan 100 t/120 t tersedia. Fitur dasar dan dimensi EOF adalah (i) luas hearth dalam kisaran 6,6 sq m hingga 22 sq m, (ii) diameter shell dalam kisaran 5,3 m hingga 7,5 m, (iii) total tinggi dari platform kerja ke level atas sekitar 17 m hingga 25 m, (iv) ada satu atau dua tahap pre-heater skrap, dan (v) sudut miring untuk tapping dan de-slagging hingga 8 derajat. Berbagai pandangan EOF ditunjukkan pada Gambar 1 dan pandangan EOF dari platform kerja ditunjukkan pada Gambar 2.
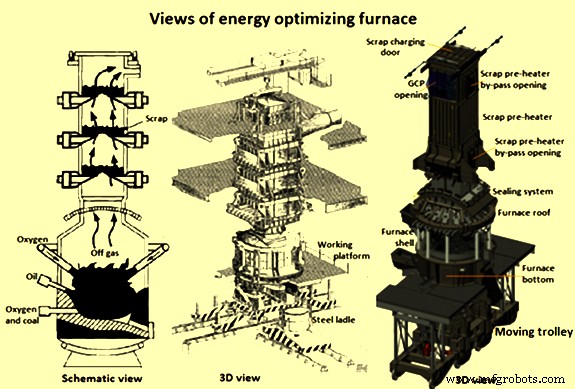
Gambar 1 Pandangan tungku optimasi energi
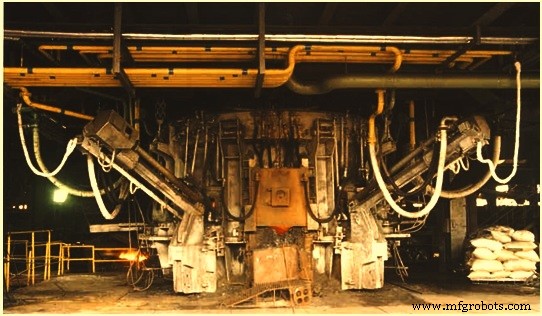
Gambar 2 Pandangan EOF dari platform kerja
Prinsip Proses
EOF adalah tungku pencairan/pemurnian untuk produksi baja cair. Ia memiliki pre-heater skrap. Prinsip dasarnya adalah bekerja dengan oksigen (O2) yang dicampur submerged dan atmosphere yang ditiup pada charge awal yang berisi besi kasar panas (HM), skrap padat yang telah dipanaskan awal, dan flux untuk pembentukan escak. Skrap dipanaskan awal ke sekitar 850 derajat C hingga 900 derajat C oleh panas sensibel dalam off gas di satu atau dua ruang yang terletak di atas atap tungku. Submerged O2 yang ditiup bereaksi dengan karbon (C) dari besi kasar panas dan menghasilkan gelembung karbon mono-oksida (CO) yang bergerak melalui bath cair ke atmosfer tungku. Di sini CO dibakar menjadi karbon dioksida (CO2) oleh O2 yang ditiup melalui atmospheric injectors dan supersonic lances. Gelembung CO menghasilkan aksi gerakan yang sangat kuat dan meningkat secara signifikan permukaan bath. Ini memungkinkan transfer sejumlah besar panas ke bath. Proses ini juga terdiri dari de-slagging dan pembentukan escak sekunder.
EOF telah dirancang untuk memanfaatkan panas sensibel dari konverter baja kecil dan menengah dengan cara yang efektif. Ini adalah proses pembuatan baja O2 dasar gabungan di mana campuran HM, skrap dan besi langsung direduksi (DRI) membentuk charge. O2 ditiup melalui dua submerged tuyeres dan satu atau dua supersonic lances. Post combustion dari gas yang muncul di atas bath baja dilakukan menggunakan empat atmospheric injectors dan dengan kebocoran udara melalui pintu, sehingga menyediakan sebagian panas ke bath logam dan sisanya untuk pemanasan awal skrap untuk panas berikutnya. Tap-hole dan mekanisme miring dirancang untuk tapping yang efisien bebas escak.
Submerged injected O2 bereaksi dengan C dari bath dan menghasilkan gelembung CO yang mempromosikan agitasi bath yang intens, bermanfaat untuk kinetika reaksi dan homogenisasi suhu. Setelah gelembung keluar dari bath, CO dibakar dengan O2 dari atmospheric injectors. Proyeksi logam cair yang disebabkan oleh erusi gelembung CO mempromosikan peningkatan luar biasa dari permukaan bath, meningkatkan paparan terhadap O2 dari supersonic lances dan menangkap sebagian panas yang dihasilkan oleh after-burning, yang ditarik ke bath. Kombinasi faktor-faktor ini menjelaskan dekarburisasi yang sangat cepat dan kenaikan suhu bath, yang menghasilkan waktu blowing yang mirip dengan BOF (basic oxygen furnace). Kemungkinan miring dari tungku, yang memungkinkan ekstraksi kontinu escak melalui slag door serta tapping pada saat menyelesaikan dekarburisasi, serta pelepasan instan skrap dari pre-heater skrap, memungkinkan waktu tap-to-tap bahkan kurang dari 30 menit.
Proses memiliki kemungkinan menggunakan persentase charge padat yang tinggi (bahkan lebih dari 40 %). Digabungkan dengan perangkat injeksi C, proporsi DRI dalam charge dapat naik hingga 25 % dan lebih banyak. Proses ini berutang pada efisiensi termalnya karena faktor-faktor seperti (i) energi kimia yang dirilis karena reaksi eksotermik antara O2 yang diinjeksi dan berbagai elemen dalam bath termasuk C yang ditambahkan, (ii) energi kimia yang dirilis dari reaksi oksidasi gas dalam atmosfer tungku yang melibatkan CO dan H2 (hidrogen) yang dilepaskan dari bath, dan (iii) panas sensibel yang ditransfer oleh gas panas dari tungku ke skrap dingin yang diisi ke dalam pre-heater.
Karakteristik Kualitas Baja yang Dihasilkan
Di EOF, semua tipe dan kualitas baja dapat dihasilkan. Baja yang ditap memiliki kimia yang mirip dengan yang didapat dari proses pembuatan baja combined blowing. Karena de-slagging yang berkelanjutan selama proses, de-fosforisasi yang baik dengan kandungan fosfor (P) hingga 0,008 %, dan de-sulfurisasi dengan kandungan sulfur (S) hingga 0,025 %) dapat dicapai.
Karena proses EOF memiliki persentase HM yang tinggi (lebih dari 60 %) dalam charge, baja cair yang ditap memiliki kandungan elemen tramp yang sangat rendah. Ini bermanfaat saat memproduksi grade baja khusus seperti baja forging cetak, baja bersih khusus, dan baja untuk pipa seamless dll.
Tekanan parsial CO yang tinggi selama seluruh periode blowing menghasilkan tingkat H2 dan nitrogen (N2) yang sangat rendah dalam baja yang ditap. Dalam kasus baja berkualitas tinggi dan khusus, baja cair yang ditap diperlakukan di unit pembuatan baja sekunder sesuai kebutuhan.
Proses dan Peralatan Utama Proses
EOF dilengkapi dengan dasar yang dilapis refractory, shell yang didinginkan air terpisah, atap yang didinginkan air, sealing antara tungku dan pre-heater skrap, launder HM, launder tapping baja, submerged tuyeres, atmosphere injectors dan supersonic lance untuk O2 burning, burner oxy-fuel untuk memanaskan dasar baru. Peralatan utama/proses dijelaskan di bawah ini.
Hearth EOF berbentuk mangkuk yang terbuat dari plate kualitas boiler dan dilapis batu bata refractory. Ia menahan baja cair saat diproses. Karena proses ini adalah proses pembuatan baja oksigen dasar, refractory di lining kerja terutama terbuat dari batu bata magnesia-carbon (MgO-C). Lining cadangan terbuat dari batu bata magnesit. Lining MgO-C di dekat area tuyere terdiri dari blok dengan densitas lebih tinggi karena ada lebih banyak erosi refractory di area ini. Selama kampanye tungku, batu bata refractory erosi yang diperbaiki dengan gunning menggunakan bahan gunting berbasis magnesit. Mesin gunting refractory khusus digunakan untuk perbaikan panas dasar EOF.
Tap-hole submerged dengan quick back tilting memastikan tapping baja cair bebas escak yang cocok untuk pemurnian sekunder selanjutnya. Tap-hole adalah bagian yang sangat penting dari hearth EOF karena seluruh baja harus ditap ke dalam ladle baja melalui tap-hole. Ketika diameter tap-hole menjadi besar, sama dikembalikan ke 200 mm menggunakan pipa baja dan mengisi area sisa dengan bahan gunting. Sebelum memuat HM ke dalam EOF, tap-hole harus ditutup dengan baik karena jika tidak, dapat menyebabkan pembukaan tap hole yang terlalu awal.
Shell dan atap EOF terbuat dari panel yang didinginkan air yang mengurangi konsumsi refractory tungku. Shell EOF yang berbentuk lingkaran dan desain kompak mempertahankan kehilangan panas ke minimum. Shell EOF memiliki launder HM untuk tuang HM cair dari ladle HM ke hearth EOF oleh crane pemuatan HM. HM launder juga dilapis refractory dan sering perlu perbaikan yang dapat dilakukan saat EOF beroperasi tanpa kehilangan waktu operasional apa pun.
Shell EOF memiliki slag door di sisi seberang untuk pengeluaran escak yang berkelanjutan selama proses. Slag door dapat dioperasikan naik dan turun menggunakan silinder pneumatik. Slag door juga digunakan untuk mengambil sampel panas dari baja cair dan juga untuk mengambil suhu baja cair selama panas. Melalui slag door EOF, hot gunning refractory dilakukan. Pembersihan tap-hole dan penutupan yang sama sebelum pengisian juga dilakukan melalui slag door. Slag door juga dikenal sebagai working door.
Atap EOF yang didinginkan air terdiri dari atap upper piece dan sliding skirt. Tidak ada refractory di atap EOF. Melalui opening atas di atap EOF, gas panas dari EOF bergerak ke area pemanasan skrap. Ketika shell tungku miring ke belakang dan ke depan, ia melakukannya bersama dengan atap EOF. Di antara sliding skirt dan pre-heater lower piece, cast iron chillers ditempatkan untuk meminimalkan masuknya udara atmosfer ke dalam pre-heater.
Shell dan atap tungku sangat penting untuk menahan off gases dari bath baja dan melakukan post-combustion gas sebelum gas bergerak ke area pemanasan skrap. Tekanan negatif 200 mm air column dipelihara di dalam EOF.
Pre-heater skrap yang ditempatkan segera di atas tungku dilengkapi dengan satu atau dua jari tilting yang didinginkan air untuk mendukung charge logam padat yang dipanaskan oleh off gas tungku. Chute miring yang didinginkan air juga disediakan di bawah jari untuk penambahan ke dalam tungku. Pre-heater skrap adalah bagian penting dari EOF. Pre-heater skrap di EOF awal digunakan untuk dua-tahap atau tiga-tahap karena EOF dirancang untuk persentase charge padat yang lebih tinggi. Saat ini sebagian besar EOF memiliki sistem pemanasan skrap satu tahap.
Pemanasan skrap dilakukan dengan jari yang didinginkan air dan panel yang didinginkan air di mana skrap untuk panas berikutnya dipanaskan awal ke 850 derajat C hingga 900 derajat C oleh off-gases dari EOF. Jari dibagi menjadi dua setengah dan mereka dapat dalam posisi terbuka atau tertutup menggunakan silinder actuator hidraulik. Jari dalam posisi tertutup ketika skrap diisi di atas jari. Skrap disimpan di atas jari selama seluruh pemrosesan panas di mana ia dipanaskan awal oleh panas sensibel off gases. Setelah panas sebelumnya telah ditap dan tap hole ditutup, jari dibuka dan skrap diizinkan untuk jatuh ke dalam dasar EOF. Ini adalah fitur unik dari EOF di mana pre-heater skrap ditempatkan langsung di atas atap EOF sehingga off gases dikumpulkan pada suhu tertinggi yang mungkin untuk pemanasan skrap. Sebuah garis bypass juga dapat disediakan untuk pre-heater skrap di mana gas dapat dikirim melalui saluran bypass untuk mencegah lelehnya skrap di atas pre-heater skrap. Namun, biasanya di EOF terbaru, kontrol suhu off gases dilakukan melalui dilution air oleh forced draft blower yang akan secara otomatis menyala sekali suhu off gases tinggi.
Kapur dan ferro-alloys juga dikeluarkan oleh sistem pakan otomatis di bawah jari dan oleh karena itu dikeluarkan ke dalam EOF. CO-CO2 analyzer juga dipasang di area pre-heater skrap. Setiap kali persentase gas CO meningkat di atas persentase tertentu, dilution air secara otomatis dihidupkan menggunakan forced draft blower untuk mengoksidasi yang sama dan mencegah ledakan.
Skrap yang disiapkan, dalam bucket discharge bawah yang dirancang secara khusus, diisi ke atas EOF oleh charging crane. Setelah pengisian skrap, sliding door ditutup. Jumlah bucket pengisian skrap dalam sirkulasi harus cukup untuk menghindari keterlambatan operasi EOF karena ketersediaan pengisian skrap. Setiap kali skrap siap, bucket pengisian skrap ditempatkan di atas stand di atas sliding door EOF. Setiap kali skrap akan diisi ke dalam area pemanasan awal, bucket skrap diangkat dengan silinder hidraulik sehingga flap discharge bawahnya terbuka dan mengeluarkan skrap di jari pre-heater. Skrap harus disiapkan dengan baik dan tidak ada potongan yang berukuran lebih dari 400 mm sehingga tidak menyebabkan kerusakan pada jari pre-heater, jari yang didinginkan air dan upper piece atap saat skrap dikeluarkan ke dalam EOF.
Sistem O2 blowing adalah bagian penting dari EOF untuk proses pembuatan baja. O2 blowing dilakukan melalui submerged tuyeres, atmospheric injectors, dan supersonic lances. O2 harus diangkut ke dalam bath baja serta untuk post combustion dengan cara yang tepat pada tekanan tertentu dengan laju aliran yang dikontrol oleh instrumentasi. Profil O2 yang ditentukan untuk pemrosesan panas harus diikuti dari awal hingga akhir.
Injeksi O2 ke dalam bath baja melalui submerged tuyeres adalah salah satu fitur unik EOF. Empat submerged tuyeres di hearth ditempatkan pada posisi 45 derajat, 135 derajat, 225 derajat, dan 315 derajat dengan asumsi tap-hole berada pada posisi 0 derajat. Tuyere ditempatkan 300 mm di atas dasar tungku. Pipa luar tuyere terbuat dari stainless steel di mana tuyere tembaga (Cu) ditempatkan konsentris. Diameter luar pipa Cu memiliki grooving helikal dan didinginkan dengan bantuan air demineralized (DM) dan gas N2, yang mempromosikan pembentukan nugget di ujung tuyere di dalam tungku. Pembentukan nugget membantu meminimalkan konsumsi ujung tuyere sejauh 2 mm hingga 3 mm per panas. Assembly tuyere lengkap memiliki sistem keamanan yang baik untuk bekerja tanpa gangguan. Tuyere adalah tipe sliding melalui blok refractory dan jika diperlukan tuyere dapat didorong ke dalam tungku untuk menghindari erosi refractory di sekitar tuyere.
O2 blowing melalui tuyere membantu dekarburisasi dan penggerakan bath. Pendinginan pipa tuyere menggunakan air DM adalah fitur penting dan krusial. Selama tuyere didinginkan dan bahkan jika tekanan O2 menurun, baja cair dari EOF tidak keluar. Namun, jika air pendingin gagal dan O2 menyala, terjadi erosi yang sangat cepat pada submerged tuyere yang mengakibatkan break out hearth EOF yang dapat sangat berbahaya. Untuk alasan ini, ada tangki air DM cadangan yang dapat segera dioperasikan jika terjadi penurunan tekanan atau laju aliran air DM.
Post combustion off gases dalam wadah tungku juga adalah salah satu fitur unik EOF. Empat atmospheric injectors dipasang pada shell tungku untuk post-combustion gas yang muncul di atas bath baja. Atmospheric injectors terletak tepat di atas keempat posisi tuyere. Badan atmospheric injectors juga didinginkan air dan keempat injector menunjuk ke bawah menuju pusat bath baja. Aktivitas dasar dalam post combustion adalah oksidasi CO menjadi CO2 dan energi yang dihasilkan sebagian dikembalikan ke bath baja dan sebagian besar mengalir bersama gas buang untuk memanaskan skrap untuk panas berikutnya.
Dua supersonic lances memaksa jet O2 dekat tingkat escak di dalam EOF, yang membantu dekarburisasi kecepatan tinggi serta penggerakan yang menyeluruh dari bath. Supersonic lance memiliki ujung Cu dan badan steel yang didinginkan air. Supersonic lance dapat ditarik kembali pada kerangka miring yang mendukung supersonic lance. Setiap supersonic lance ditempatkan di setiap sisi slag door. O2 yang disuplai oleh supersonic lance terutama digunakan untuk dekarburisasi bath baja dan juga sebagian untuk post-combustion. EOF sebagai proses combined blowing, injeksi O2 di atas terutama melalui supersonic lance dan side blowing O2 dari bawah dilakukan melalui submerged tuyeres. Supersonic lance biasanya dilengkapi dengan instrumentasi dan sistem kontrol untuk bekerja dengan aman.
Oxygen lancing juga dilakukan melalui manual lancing di interface escak/metal untuk fluidisasi cepat escak. Biasanya dua manual lances digunakan melalui slag door. Jumlah O2 yang diukur dilepaskan melalui pipa lancing ke dalam bath baja. Manual lances juga digunakan untuk membersihkan tap-hole pada akhir tapping dari EOF.
Aliran O2 melalui submerged tuyeres, atmospheric injectors, dan supersonic lance dikontrol melalui valve stand yang memiliki instrumentasi yang diperlukan yang dikontrol oleh komputer. Di valve stand, untuk keamanan operasi submerged tuyeres, ada fasilitas untuk berganti dari O2 ke N2 atau gas Argon (Ar) jika panas harus dipertahankan di dalam EOF untuk waktu yang lebih lama. Valve stand adalah jantung operasi EOF yang mengontrol profil blow O2 yang tepat untuk mencapai periode blow O2 yang diinginkan di EOF.
EOF biasanya terdiri dari dua trolley, dua dasar dan satu shell dan atap EOF. Shell dan dasar cadangan dapat menjadi alternatif untuk dasar cadangan. Ini ditunjukkan pada Gambar 3. Seluruh dasar, shell dan atap EOF dipasang pada trolley yang bergerak di rel. Dua mobil bottom tipe shuttle digunakan untuk perubahan dasar (atau shell dan dasar) yang cepat selama kampanye baru. Satu mobil bottom membawa EOF dalam operasi sementara mobil kedua membawa dasar lainnya dan diparkir untuk relining di satu atau sisi lain dari dasar yang digunakan. Keduanya dilengkapi dengan roll collar tracks untuk memiringkan tungku untuk tapping atau de-slagging. Dasar EOF cadangan dilapis refractory dan disiapkan untuk beroperasi. Pada akhir kampanye refractory hearth, shell EOF diangkat menggunakan silinder hidraulik dan dasar yang digunakan ditarik keluar dan dasar EOF cadangan yang dilapis refractory dibawa ke tempat dalam waktu dua belas jam dan EOF dikembalikan ke operasi. Tilting dilakukan oleh silinder hidraulik kecepatan tinggi. Ini memungkinkan tapping bebas escak.
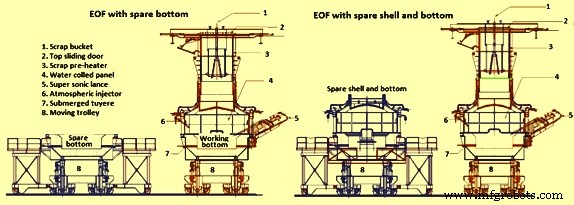
Gambar 3 EOF dengan dasar cadangan dan dengan dasar cadangan dan shell
Sistem pakan kapur dan alloy terdiri dari hopper penyimpanan, sistem penimbangan dan belt konveyor. Sistem pakan kapur dan alloy disediakan untuk memberikan jumlah tambahan apa pun secara teratur ke dalam bath EOF. Sistem ini digunakan dasarnya untuk memberikan kapur di EOF. Sistem ini kadang-kadang digunakan untuk memberikan ferro manganese untuk manganese boil sebelum tapping baja. Sistem ini juga kadang-kadang digunakan untuk memberikan DRI untuk mengontrol suhu bath.
Ada sistem pakan otomatis kedua untuk memuat kapur dan alloy ke dalam ladle saat tapping baja dari EOF. Ini terutama untuk deoksidasi primer baja dan pembuatan escak reduktif untuk proses pemurnian sekunder selanjutnya. Karena EOF adalah proses produktivitas tinggi dengan waktu siklus pendek, sistem pakan kapur dan alloy ke dalam EOF serta di ladle selama tapping adalah bagian penting dari proses EOF untuk memastikan penambahan yang diperlukan yang cocok dengan produktivitas tungku.
Pabrik pembersihan gas (GCP) biasanya tipe basah. Ini terdiri dari down-comer, quenching chamber, venturi, cyclone separator, ID (induced draft) fan, dan chimney. Down-comer untuk mengangkut off gases setelah sistem pre-heater skrap ke dalam quench chamber. Down-comer dilapis refractory dan memiliki nozzle spray air untuk mendinginkan gas serta untuk memisahkan debu dari gas sebanyak mungkin. Di combustion chamber, ada perubahan arah off gases bersama dengan hujan air yang besar yang tidak hanya menurunkan suhu gas tetapi juga memisahkan sejumlah debu. Venturi adalah jantung sistem GCP. Ini tidak hanya membantu memisahkan debu dari off gases karena pelepasan tekanan tiba-tiba tetapi juga mengontrol tekanan negatif tungku dengan sangat tepat melalui pasang flap yang dioperasikan listrik. Cyclone separator adalah perangkat akhir untuk memisahkan debu dari off gases.
Air kotor yang dikumpulkan dari quench chamber dan cyclone separator dialirkan ke dalam thickener setelah chemical dozing. Di thickener, debu diizinkan untuk menurun dan air jernih dikembalikan ke dalam GCP melalui sistem pompa. Udara bersih (kurang dari 50 miligram/cum) ditarik oleh serangkaian dua ID fans (satu cadangan) dan dibuang ke atmosfer melalui chimney yang tinggi. Gas bersih yang dihasilkan terutama uap murni yang terlihat seperti awan putih saat muncul dari chimney. Lumpur basah, difilter dalam proses di atas dikumpulkan di thickener di mana partikel padat yang memiliki 68 % hingga 70 % Fe (besi) didaur ulang kembali ke pabrik sintrasi. GCP tipe kering juga mungkin di EOF.
Burner air-minyak, menggunakan bahan bakar cair S rendah, digunakan untuk pemanasan awal hearth dan shell EOF yang baru dilapis. Ini memastikan keseimbangan termal yang tepat saat memproses panas pertama. Kemudian, di antara panas, burner tidak perlu digunakan. Dalam kasus penghentian lama, diinginkan untuk memanaskan tungku sebelum memuat panas berikutnya.
Pada saat ini EOF dilengkapi dengan sistem instrumentasi yang sangat rinci di mana total kontrol melalui sistem PLC/komputer online. Safety net yang disediakan sangat baik untuk memastikan operasi yang aman dan repeatabilitas proses. Komputer memiliki fasilitas untuk pencatatan data otomatis dan juga untuk meningkatkan sistem alarm ketika sub-sistem mengalami gangguan.
Parameter Operasi
Parameter operasi tipikal EOF adalah (i) ketersediaan tungku 340 hari per tahun, (ii) komposisi charge yang terdiri dari 50 % – 90 % HM dengan sisa charge padat, (iii) waktu tap to tap dalam kisaran 30 menit hingga 50 menit, (iv) suhu tapping 1700 derajat C tanpa ladle furnace dan 1650 derajat C dengan ladle furnace, dan (v) waktu yang diperlukan untuk pertukaran dasar (di antara kampanye) dalam kisaran 12 jam hingga 24 jam.
Konsumsi spesifik tipikal per ton baja cair adalah (i) HM-778 kg/t (70 %), (ii) charge padat yang terdiri dari besi dapur dan skrap baja-333 kg/t (30 %), (iii) kapur-45 kg/t (tergantung pada kandungan P HM, (iv) konsumsi O2 dalam kisaran 50 N cum/t hingga 70 N cum/t, (v) konsumsi N2 dalam kisaran 3 N cum/t hingga 5 N cum/t, (vi) konsumsi bahan bakar dalam kisaran 5 Mcal/t hingga 10 Mcal/t, (vii) konsumsi refractory sekitar 6 kg/t, (viii) konsumsi bahan gunting sekitar 4 kg/t, dan (vii) hasil logam dalam kisaran 87 % hingga 89 %.
Alur proses EOF dan potongan lintang tipikal bengkel ditunjukkan pada Gambar 4 dan Gambar 5.
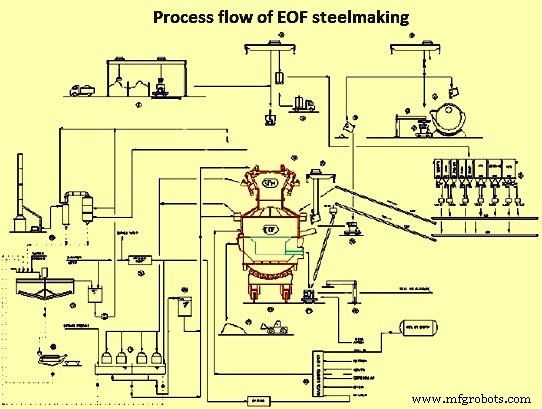
Gambar 4 Alur proses EOF
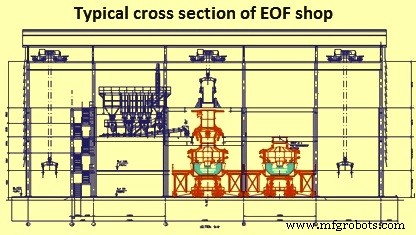
Gambar 5 Potongan lintang tipikal bengkel EOF
Keuntungan EOF
Berbagai keuntungan proses EOF diberikan di bawah ini.
- Terdapat fleksibilitas yang luas dalam hal campuran charge logam. Keuntungan semakin besar ketika ketersediaan HM lebih rendah misalnya 50 % dari proses pembuatan besi. Terdapat fleksibilitas juga terhadap charge padat (skrap, besi dapur).
- Proses ini menguntungkan dalam kasus ketersediaan energi listrik yang rendah.
- Proses ini memiliki produktivitas tinggi dan ketersediaan tungku yang baik.
- Baja cair yang dihasilkan memiliki properti metalurgi yang baik, terutama terkait dengan de-fosforisasi dan de-sulfurisasi.
- Baja cair memiliki kandungan elemen tramp yang rendah.
- Tingkat inklusi dalam baja sangat berkurang karena flushing escak yang berkelanjutan selama blowing dan juga karena tapping bebas escak.
- Baja yang ditap dapat langsung ditransfer ke mesin pencetakan terus atau dapat dikirim ke unit metalurgi sekunder.
- EOF memiliki kontrol proses yang sederhana dan dapat diotomatisasi sepenuhnya.
- Proses ini hemat energi.
- Proses ini bekerja di bawah tekanan sedikit negatif sehingga hampir tidak ada emisi debu.
- Terdapat tingkat kebisingan yang rendah.
- Fleksibilitas terhadap bahan charge padat (skrap, besi dapur) adalah daya tarik lainnya.



