Pemanasan Baja di Tungku Reheating: Meningkatkan Efisiensi Penggilingan Panas
Tungku reheating adalah peralatan penting dalam proses penggilingan panas. Ini adalah jantung dari setiap pabrik giling panas. Pemanasan ulang baja adalah proses kontinu. Material baja yang akan digiling diisi di masuk tungku reheating. Material baja diempar ke depan di hearth furnace oleh pusher machine yang ram-nya dalam kontak langsung dengan material baja. Material baja di-pre-heat, diheat, dan di-soak saat melalui zona pre-heating, heating, dan soaking tungku reheating. Di akhir zona soaking furnace, material baja dikeluarkan dari furnace oleh ejector untuk giling di pabrik giling. Suhu material baja yang dipanaskan saat dikeluarkan bergantung pada beberapa faktor dan dapat bervariasi dalam rentang 1100 derajat C hingga 1250 derajat C.
Ukuran tungku reheating biasanya diekspresikan sebagai kapasitas untuk menyediakan pabrik giling dengan baja yang cukup panas, dalam ton per jam. Material baja dengan komposisi material, dimensi, dan suhu pengisian yang berbeda dapat tinggal di furnace secara bersamaan.
Tungku reheating yang digunakan untuk memanaskan material baja biasanya dianggap memiliki konsumsi energi yang tinggi. Ini juga menghasilkan sejumlah besar polutan ke atmosfer karena proses yang digunakan untuk pembangkitan panas adalah proses pembakaran. Proses pemanasan ulang memiliki pengaruh yang signifikan pada ekonomis operasi pabrik giling.
Tipe Tungku Pemanas Ulang Kontinu
Biasanya ada tiga tipe tungku pemanas ulang kontinu yang digunakan di pabrik giling. Ini adalah (i) pusher type furnace, (ii) walking hearth furnace, dan (iii) walking beam furnace.
Pusher type furnace memiliki beberapa kelemahan yang meliputi (i) kerusakan yang sering pada refractory hearth, (ii) skid marks pada material baja yang dipanaskan, (iii) kehilangan energi karena pendinginan air skid, (iv) struktur penopang untuk material baja di furnace top dan bottom fired memiliki efek buruk pada penggunaan energi, (v) pengeluaran material baja harus diiringi dengan pengisian material, (vi) ukuran dan bobot material baja serta panjang furnace dibatasi oleh gesekan dan ada kemungkinan tumpukan material baja di furnace, dan (vii) tidak ada kemungkinan memanaskan material baja dari semua empat sisi.
Tungku reheating memanaskan material baja yang diisi ke suhu giling untuk penggilingan panas di pabrik giling. Suhu giling adalah suhu yang membuat muatan baja cocok untuk deformasi plastis dalam proses giling. Untuk ini, baja harus memiliki suhu di mana mikrostruktur-nya berada dalam rentang austenitic.
Baja yang akan digiling biasanya dalam bentuk billet, blooms, atau slabs. Bentuknya dapat berupa persegi, persegi panjang, datar atau bulat. Ini membentuk muatan hearth furnace. Furnace dapat top fired atau top and bottom fired. Burner dapat terletak di ujung furnace, sisi furnace, atau di atap furnace. Tungku reheating dapat menggunakan either liquid fuel, gaseous fuel atau solid fuel. Burner terletak sedemikian sehingga mencapai distribusi panas yang seragam.
Metode pemanas normal atau konvensional di tungku reheating untuk memanaskan material baja ke suhu giling adalah memanaskan baja di furnace yang dibakar oleh burner yang beroperasi pada atau sedikit di atas rasio stoikiometri bahan bakar yang digunakan. Rasio stoikiometri 100% didefinisikan sebagai rasio udara/bahan bakar yang menghasilkan pembakaran sempurna bahan bakar dan menghasilkan atmosfer gas di furnace yang terdiri hanya dari nitrogen (N2), carbon di-oxide (CO2) dan water vapour (H2O). Pembakaran pada rasio udara/bahan bakar sedikit di atas 100% stoikiometri menghasilkan sedikit persentase oksigen (O2) dalam atmosfer gas furnace. Juga, karena suhu tinggi yang ada di furnace, beberapa persentase N2 terkonversi menjadi oksida nitrogen.
Selama lintasan material baja melalui furnace, energi dipindahkan ke material baja melalui konveksi dari gas burner panas yang dalam kontak langsung dengan material baja dan melalui radiasi dari dinding furnace yang dipanaskan dan atap furnace yang dipanaskan. Transfer energi di dalam material baja terjadi melalui konduksi. Transfer energi panas melalui radiasi adalah cara paling efisien transfer energi panas. Transfer energi panas radiasi terjadi melalui area transfer panas yang berguna yang dibuat oleh kandang material baja.
Komponen utama tungku reheating terdiri dari (i) ruangan yang dibuat dari bahan refractory dan isolasi untuk mempertahankan panas pada suhu operasi tinggi, (ii) hearth furnace untuk mendukung dan mengangkut baja, (iii) sekelompok burner yang dapat menggunakan bahan bakar padat, cair, atau gas untuk meningkatkan dan mempertahankan suhu di ruangan, (iv) sistem untuk pengeluaran gas buang pembakaran dari ruangan, dan (v) sistem untuk pengisian dan pengeluaran material baja dari ruangan furnace.
Seperti yang dinyatakan sebelumnya, furnace pada dasarnya dibagi menjadi tiga zona yaitu (i) zona preheating, (ii) zona heating, dan (iii) zona soaking. Di zona preheating, material baja yang diisi di-pre-heat. Peran zona preheating adalah untuk meningkatkan suhu material baja secara progresif. Pemanasan awal permukaan baja secara lambat diperlukan untuk kontrol stres termal dalam material baja. Di zona heating suhu permukaan material baja ditingkatkan secara cepat. Mayoritas penyerapan panas oleh material baja dicapai di zona ini. Di zona soaking, suhu internal material baja dikontrol sehingga suhu seragam di seluruh penampang material baja. Suhu zona ini ditingkatkan secara progresif sehingga suhu target atau yang diinginkan untuk pengeluaran material baja tercapai.
Di tungku reheating, mayoritas pemanasan terjadi di zona heating. Keseragaman suhu hingga batas yang diinginkan antara inti dan permukaan material baja dicapai di zona soaking. Gas buang bergerak dalam arah yang berlawanan dengan material baja dan sehingga memastikan recovery sisa panas yang signifikan melalui konveksi di zona preheating. Zona preheating juga kadang-kadang disebut zona recuperative. Kecepatan dan waktu tinggal gas buang di furnace penting untuk transfer efektif kalornya ke material baja.
Tungku reheating harus sangat hemat bahan bakar. Ini perlu memiliki (i) profil atap yang tepat, (ii) distribusi panas zona yang efektif, (iii) panjang zona preheating yang optimum untuk transfer kalor recuperative, (iv) lokasi burner yang tepat, (v) lokasi exit port untuk gas buang yang tepat, (vi) pembebasan panas yang cukup di dalam ruangan furnace untuk memanaskan material baja dan mengatasi semua kehilangan panas, (vii) transfer efektif bagian yang tersedia dari panas dari gas furnace ke permukaan material baja yang dipanaskan, (viii) isolasi yang tepat untuk suhu kulit furnace minimum, (ix) kontrol efektif tekanan ruangan furnace untuk mengeliminasi masuknya udara atmosfer, (x) instrumentasi yang diperlukan untuk kontrol parameter penting furnace, (xi) peralatan untuk recovery sisa panas, dan (xii) peralatan untuk kontrol emisi.
Persyaratan operasi dasar tungku pemanas ulang meliputi (i) untuk mencapai suhu minimum yang diinginkan untuk giling baja secara konsisten, (ii) untuk meminimalkan selisih suhu antara permukaan, inti, dan sepanjang panjang material baja ke tingkat yang diinginkan 15 derajat C hingga 25 derajat C, (iii) untuk meminimalkan cold spots juga dikenal sebagai skid marks pada muatan baja, (iv) untuk menghindari overheating dan pembakaran baja, (v) untuk meminimalkan pembentukan skala, (vi) untuk meminimalkan dekarburisasi di permukaan baja, (vii) untuk menghindari stres termal dan retakan pada material muatan, (viii) untuk menghilangkan luka gores pada permukaan bawah material baja, (ix) untuk memiliki konsumsi energi rendah dan kehilangan panas minimum dari furnace, (x) untuk memiliki recovery maksimum kalor gas buang, (xi) untuk memiliki emisi pembakaran rendah, dan (xii) untuk memiliki sistem kontrol fungsional yang sederhana dan mudah.
Efisiensi Termal Tungku Pemanas Ulang
Efisiensi termal tungku pemanas ulang didefinisikan sebagai peningkatan kandungan panas muatan baja, saat pemanasan dari suhu awal ke suhu giling, dibagi oleh energi yang disediakan oleh bahan bakar yang termasuk energi laten serta kalor yang tersedia.
Tungku pemanas ulang mengkonsumsi sekitar 70% hingga 80% dari total konsumsi energi pabrik giling yang memiliki tungku pemanas ulang tipe pusher kontinu. Tungku pusher type menderita masalah kronis efisiensi rendah. Efisiensi termal tipe furnace ini biasanya dalam rentang sekitar 20% hingga 30% karena banyak panas yang hilang. Kehilangan panas di furnace disebabkan oleh beberapa alasan yang meliputi (i) panas yang tersimpan dalam struktur furnace, (ii) kehilangan panas dari dinding luar dan struktur furnace, (iii) panas yang dibawa oleh alat, perkakas, dan peralatan, (iv) panas yang diperlukan untuk memanaskan udara infiltrasi dingin di furnace, (v) panas yang dibawa oleh udara berlebih yang digunakan untuk pembakaran di furnace, (vi) kehilangan panas di gas buang, (vii) kehilangan panas karena kebocoran, dan (viii) kehilangan panas ke air pendingin yang digunakan untuk pendinginan skid. Sumber terbesar kehilangan panas adalah melalui gas buang yang keluar dari furnace. Semakin tinggi suhu furnace, semakin besar kehilangan melalui gas buang. Diagram keseimbangan panas typikal tungku pemanas ulang tipe pusher ada pada Gambar 1.
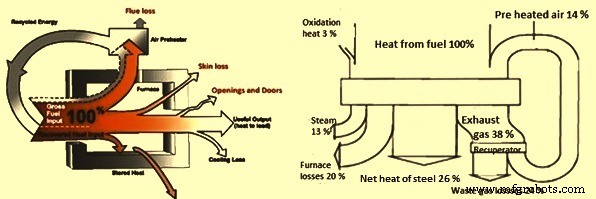
Gambar 1 Diagram keseimbangan panas typikal furnace tipe pusher
Pemanasan Baja dan Praktik Operasi
Pemanasan material baja di tungku pemanas ulang dipengaruhi oleh praktik operasi. Praktik operasi yang baik memiliki kontrol yang lebih baik pada pembentukan skala, konsumsi bahan bakar, dan kualitas pemanasan. Ini juga berdampak pada produktivitas furnace. Faktor yang mempengaruhi praktik operasi meliputi (i) coverage hearth, (ii) suhu pengeluaran material baja, (iii) keseragaman suhu sepanjang dan penampang material baja, (iv) kontrol pembakaran bahan bakar, (v) kontrol masuknya udara berlebih di furnace dengan mengontrol O2 di gas buang, (vi) kontrol tekanan furnace, dan (vii) recovery sisa panas.
Kontrol pembakaran mengoptimalkan kalor yang diserap oleh material baja. Penggunaan bahan bakar yang efisien mengontrol aliran gas buang dalam atmosfer furnace. Konsumsi spesifik bahan bakar di furnace dipengaruhi oleh (i) nilai kalor (CV) bahan bakar, (ii) udara berlebih di atmosfer furnace, (iii) suhu pre-heating udara pembakaran, (iv) suhu zona pembakaran, (v) suhu material baja di masuk furnace, (vi) coverage hearth oleh material baja, (vii) suhu pengeluaran material baja, (viii) kehilangan panas dari furnace, dan (ix) kesiapan pabrik giling.
Dalam kasus tungku pemanas ulang bakar batubara, selain CV batubara, faktor lain yang penting meliputi (i) abu, kelembaban, dan kandungan matter mudah uap batubara, (ii) konsistensi ukuran fraksi selama penggilingan halus, (iii) pencampuran seragam bubuk batubara dengan media pengangkutan (udara pembakaran), dan (iv) laju feeding yang stabil bubuk batubara ke burner. Bubuk batubara biasanya diangkut suspended di udara. Metode lean phase conveying digunakan. Metode ini biasanya menggunakan udara pengangkutan sebagai primary air di burner. Dalam hal ini, persyaratan pengangkutan biasanya menentukan aliran primary air. Ini berarti kecepatan discharge primary air di nozzle burner adalah variabel tunggal yang dapat digunakan untuk mengoptimalkan momentum dan oleh karena itu pembakaran.
Kecepatan udara harus cukup untuk menjaga batubara dalam suspensi, tetapi tidak terlalu tinggi karena akan menyebabkan aus yang cepat dan kehilangan tekanan berlebih. Kecepatan pengangkutan minimum yang direkomendasikan adalah 22 m/detik dengan optimum 25 m/detik dan minimum mutlak 19–20 m/detik. Pada kecepatan lebih rendah, batubara mungkin jatuh dan menyelimuti di ruang mati yang menghasilkan risiko kebakaran dan ledakan yang parah karena batubara yang menyelimuti tertahanapi secara spontan.
Bubuk batubara biasanya tidak terdistribusi merata dalam udara pengangkutan di dalam pipa. Sering terjadi distribusi yang sangat salah dari batubara yang dikenal sebagai 'roping'. Ini tidak dapat diprediksi tetapi cenderung menjadi lebih parah semakin banyak lengkungan dalam sistem dan semakin panjang lari pipa. Roping sulit untuk terdeteksi dan diukur tetapi berdampak buruk pada performa burner dengan pola nyala dan profil rilis panas.
Gas buang dari tungku pemanas ulang keluar dari furnace pada suhu yang lebih tinggi dari suhu material baja di furnace. Kalor dalam gas buang saat keluar dari furnace dapat membawa sekitar 35% hingga 55% dari input panas ke furnace. Semakin besar kuantitas udara berlebih dan suhu gas buang, semakin besar keluarnya panas dari furnace. Oleh karena itu, recovery sisa panas memainkan peran yang sangat penting dalam menentukan efisiensi bahan bakar tungku pemanas ulang. Salah satu metode penting untuk mendaur ulang kalor gas buang kembali ke furnace terdiri dari pre-heating udara pembakaran di waste heat recuperator.
Recovery sisa panas biasanya memiliki manfaat langsung dan tidak langsung. Manfaat langsung meliputi (i) efisiensi sistem pemanasan yang ditingkatkan dengan pengurangan konsumsi spesifik bahan bakar, (ii) suhu gas buang yang lebih rendah keluar dari stack, (iii) suhu nyala yang lebih tinggi karena udara pembakaran yang di-pre-heat, (iv) pemanasan yang lebih cepat material baja di furnace, dan (v) produktivitas furnace yang meningkat. Manfaat tidak langsung meliputi (i) pengurangan polusi udara, dan (ii) pengurangan ukuran peralatan yang berurutan juga mengurangi energi yang diperlukan untuk mengoperasikan peralatan tersebut.
Sekiranya sebuah potongan muatan baja dikirim ke dalam tungku pemanas ulang, ia melintasi masuk, zona preheating, zona heating, zona soaking dan ke exit, secara berurutan. Selama perjalanannya, suhu permukaan baja, yang dikontrol oleh heating curve, dengan waktu dan waktu tinggal baja di furnace menentukan keseragaman suhu. Selanjutnya, heating curve dan waktu tinggal mempengaruhi depleksi energi atau konsumsi bahan bakar. Distribusi suhu permukaan terutama diatur oleh radiasi dan sebagian oleh transfer panas konvektif dan konduktif. Dengan asumsi kesetimbangan termal di permukaan baja, heating curve typikal (atau suhu permukaan baja) dapat direpresentasikan oleh fungsi arc-tangent. Distribusi suhu permukaan (Ts) dengan lokasi baja (z) diplot pada Gambar 2, di mana kurva telah di non-dimensionalized dan dinormalisasi dalam hal suhu pengisian (Tc), suhu pengeluaran (Td) dan panjang furnace (L).
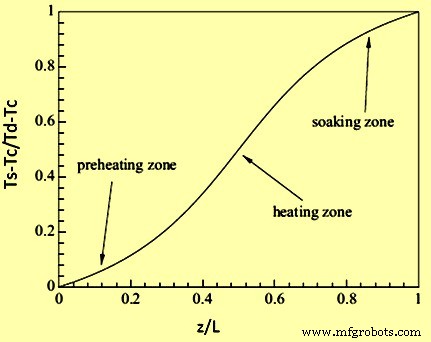
Gambar 2 Kurva arc-tangent typikal untuk pemanasan baja di tungku pemanas ulang
Faktor yang Mempengaruhi Efisiensi Pemanasan
Faktor yang berkontribusi pada efisiensi panas rendah tungku pemanas ulang meliputi (i) kapasitas furnace tidak cocok dengan kapasitas pabrik giling, (ii) peralatan yang tidak tepat untuk pembakaran, (iii) tidak ada recuperators atau recuperators dengan kapasitas tidak cukup atau recuperator yang tidak efisien, (iv) tidak ada atau bypass sistem kontrol rasio udara / bahan bakar, (v) tidak ada kontrol suhu otomatis dan sistem kontrol tekanan furnace, (vi) pemeliharaan dan operasi furnace dan sistem pembakaran yang tidak tepat, (vii) penyimpanan panas dalam struktur furnace, (viii) kehilangan dari dinding luar atau struktur furnace, (viii) panas yang diangkut keluar dari furnace oleh conveyor muatan, fixtures, trays, dll., (ix) kehilangan radiasi dari pembukaan, bagian yang terpapar panas, dll., (x) panas yang diangkut oleh udara infiltrasi dingin ke dalam furnace, dan (xi) panas yang diangkut oleh udara berlebih yang digunakan di burner.



