Produksi Baja Efisien dengan Tanur Induksi Tanpa Inti (Coreless)
Tanur induksi tanpa inti telah digunakan dalam industri logam ferrous selama lebih dari 50 tahun dan kini merupakan salah satu metode paling populer untuk mencair dan menyimpan material ferrous. Peleburan induksi mengalami pertumbuhan dramatis selama tahun 1960 dengan teknologi frekuensi jaringan, dan kemudian diperkenalkan secara luas dengan suplai daya frekuensi menengah selama tahun 1980. Pembuatan baja ringan dalam tanur induksi pertama kali bereksperimen pada awal tahun 1980 dan mendapat popularitas saat produksi besi spons menggunakan proses berbasis batubara di tanur rotary kiln menjadi populer.
Prinsip Kerja Tanur Induksi
Tanur induksi adalah jenis tanur peleburan listrik yang menggunakan arus listrik untuk mencair logam. Prinsip peleburan induksi adalah bahwa sumber listrik tegangan tinggi dari kawat primer induces arus tegangan rendah, arus tinggi dalam logam (kawat sekunder). Pemanasan induksi adalah metode transfer energi panas. Dua hukum yang mengatur pemanasan induksi adalah (i) induksi elektromagnetik, dan (ii) efek joule.
Tanur induksi tanpa inti terdiri dari keramik tahan api yang relatif tipis yang dielilingi oleh kawat tembaga pendingin air yang diangsung dari suplai AC tunggal. Ketika kawat diangsung, medan magnet aksial yang fluctuating menyebabkan arus mengalir dalam potongan material charge yang listrik konduktif di dalam keramik. Daya yang diinduksi pada charge bergantung pada sifat fisik material, fluks yang menghubungkannya, dan bentuk geometrisnya. Bergantung pada resistivitas material yang dicair, tanur induksi tanpa inti mengubah energi listrik menjadi panas untuk memanaskan charge dengan efisiensi antara 50 % dan 85 %, meskipun efisiensi tanur lebih diturunkan oleh kerugian termal dari radiasi permukaan leburan dan konduksi melalui pelapis tanur.
Konsumsi Energi dan Kerugian
Energi listrik yang dibutuhkan untuk memanaskan satu ton besi hingga 1500 derajat C adalah 396 kWh. Dalam tanur, beberapa kerugian terjadi yang meningkatkan konsumsi energi spesifik. Kerugian terdiri dari (i) kerugian termal, (ii) kerugian kawat tanur, (iii) kerugian bank kapasitor, (iv) kerugian konverter, dan (v) kerugian pada transformasi sisi utama. Semakin tinggi kerugian, semakin rendah efisiensi tanur. Kerugian termal memberikan kontribusi terbesar terhadap kehilangan energi. Kerugian termal utama adalah (i) kerugian radiasi dari atas tanur, (ii) kerugian konduksi dari pelapis tahan api, (iii) kehilangan panas dalam air pendingin kawat, dan (iv) panas yang dibawa oleh escoria yang dibuang.
Selama pembuatan heat, tanur terus kehilangan panas baik ke air pendingin maupun melalui radiasi dari cangkang dan permukaan logam yang terbuka. Energi listrik diperlukan untuk mengganti kehilangan panas ini. Oleh karena itu, semakin lama waktu heat, semakin besar ketidakefisienan tanur.
Bahan Baku dan Logam Dasar
Tanur induksi tanpa inti biasanya dianggap sebagai unit 'dead melting', di mana secara efektif hanya perubahan minimal yang terjadi selama proses. Oleh karena itu, bahan baku memainkan peran penting selama pembuatan baja.
Bahan baku untuk membuat heat dalam tanur harus dipilih dan dikontrol untuk memastikan bahwa baja cair yang dihasilkan memiliki sifat mekanis dan komposisi kimia yang diinginkan setelah dicetak di mesin pencetak berkelanjutan dan bebas dari cacat. Selain kualitas baja yang dihasilkan, bahan baku juga mempengaruhi (i) volume escoria yang dihasilkan, (ii) umur pelapis tahan api, dan (iii) keselamatan pabrik dan personel kerja. Selanjutnya, bahan baku bersama dengan praktik pengisiannya memiliki pengaruh yang signifikan terhadap konsumsi energi listrik spesifik dan produktivitas tanur.
Parameter penting yang harus dikontrol dalam bahan baku adalah (i) ukuran, (ii) densitas massa, (iii) komposisi kimia, (iv) kebersihan, jumlah kontaminasi, dan kebebasan dari karat, besi berat, pasir, kotoran, minyak/lemas, dan (v) lapisan non-logam. Charge bahan baku dengan densitas massa lebih besar dari 1 ton/kum memberikan konsumsi energi yang lebih rendah dibandingkan charge material dengan densitas massa lebih rendah sekitar 0,5 ton/kum.
Di antara berbagai bahan baku yang digunakan untuk membuat heat, logam dasar mengambil bagian besar baik dari segi teknologi maupun ekonomi. Bahan baku utama untuk pembuatan baja dalam tanur induksi adalah (i) bekas baja, (ii) bekas besi atau/besi mentah, (iii) besi spons, (iv) karbonizer, dan (v) aditif. Dari ini, tiga pertama adalah logam dasar.
Bekas baja kotor atau terkontaminasi cenderung menumpuk lapisan escoria pada pelapis tahan api tanur. Ini terjadi pada, atau tepat di bawah, tingkat cair dalam keramik dan membatasi jumlah daya yang ditarik oleh tanur. Pengurangan efektif diameter internal tanur juga dapat membuat pengisian lebih sulit dan memakan waktu. Ini lagi mempengaruhi efisiensi energi tanur.
Bekas baja berkarat tidak hanya memakan waktu lebih lama untuk mencair tetapi juga mengandung lebih sedikit logam per pengisian. Bekas baja harus diperiksa untuk memastikan bahwa baja pelapis seperti besi timah dan besi lapis seng tidak disertakan, karena material ini menghasilkan asap metalurgi yang berlebihan dan escoria. Untuk setiap 1 % escoria yang terbentuk pada 1500 derajat C, kehilangan energi adalah 10 kWh per ton.
Tidak seperti bekas baja, bekas besi, dan besi mentah, besi spons ditandai oleh (i) porositas tinggi, (ii) densitas rendah, (iii) konduktivitas termal rendah, (iv) luas permukaan spesifik tinggi, (v) kandungan oksigen tinggi, dan (vi) kandungan karbon menengah. Besi spons memiliki karakteristik kimia dan fisik yang seragam. Ini memiliki persentase elemen logam sampah rendah (sekitar 0,02 %) dan kandungan sulfur rendah.
Aditif yang digunakan untuk pembuatan baja dalam tanur induksi biasanya adalah ferro alloy. Ferro alloy harus diperiksa apakah memenuhi spesifikasi untuk ukuran, grading, dan komposisi. Secara khusus, harus diperiksa untuk debu halus karena ini adalah sumber kehilangan tinggi dan consequently variasi dalam komposisi kimia baja yang diharapkan yang dihasilkan dalam heat.
Peran karbonizer selama pembuatan baja dalam tanur induksi adalah untuk menghilangkan oksigen dari besi spons yang tersedia dalam bentuk FeO dan untuk menyediakan penyerapan karbon dalam baja cair hingga tingkat yang diinginkan. Koks petroleum dan batubara antrakit adalah dua karbonizer populer yang digunakan selama pembuatan baja dalam tanur induksi. Namun, input karbon dalam mandi melalui besi mentah atau bekas besi cor lebih diinginkan untuk mendapatkan pemulihan karbon yang lebih baik. Penggunaan ukuran partikel yang sangat halus dari karbonizer harus dihindari karena kehilangan berlebihan. Karbonizer lain yang dapat digunakan adalah koks metalurgi, karbida besi, dan karbida silikon metalurgi (63 % silikon dan 31 % karbon). Karbida silikon biasanya diisi dengan bekas baja dan memiliki keuntungan (i) penyerapan lebih cepat, (ii) bertindak sebagai deoksidator, dan (iii) meningkatkan umur pelapis.
Perhitungan yang akurat dari campuran charge yang diperlukan berdasarkan analisis material, dan penentuan bobot yang tepat serta pengukuran material charge dan aditif (karbonizer dan aditif) adalah prasyarat dasar untuk meminimalkan waktu peleburan dan kebutuhan daya selain memastikan komposisi yang tepat dari baja cair. Penggunaan material charge yang bersih dan kering diperlukan untuk hasil yang lebih baik.
Operasi Tanur dan Pengendalian Proses
Operasi yang efisien dari tanur induksi bergantung terutama pada penerapan praktik operasi. Langkah-langkah yang terlibat dalam operasi tanur induksi ditunjukkan pada Gambar 1.
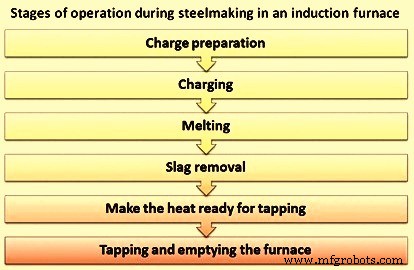
Gambar 1 Tahapan operasi selama pembuatan baja dalam tanur induksi
Persiapan dan Pengisian Charge
Konsumsi energi meningkat secara signifikan oleh praktik pengisian yang salah. Praktik terburuk adalah mengisi jumlah kecil dan menunggu peleburan terjadi sebelum menambahkan material lebih lanjut. Praktik terbaik adalah menambahkan charge ke tingkat atas kawat daya dan mengisi ulang seiring charge menurun.
Bahan baku harus ditimbang dan disusun di lantai operasi di dekat tanur sebelum memulai heat. Bahan baku yang akan diisi disimpan dalam wadah yang sesuai dan harus siap untuk diisi dengan metode yang dipilih. Karbonizer dan aditif harus ditimbang dengan akurat dan ditangani dengan benar untuk menghindari pemborosan selama penanganan.
Ukuran maksimum potongan tunggal logam/bekas baja harus kurang dari 0,4 kali diameter keramik tanur. Ini menghindari masalah jembatan. Selanjutnya, setiap charge logam/bekas baja harus sekitar 10 % dari volume keramik tanur. Juga, harus dipastikan bahwa tidak ada tepi tajam yang nyata karena ini dapat merusak pelapis tahan api.
Tanur induksi tanpa inti frekuensi menengah dioperasikan tanpa sump (heel). Metode pengisian untuk tanur ini bergantung pada beberapa faktor yang meliputi (i) ukuran tanur, (ii) throughput tanur, dan (iii) material charge yang digunakan.
Kedua metode mekanis atau manual dapat digunakan tetapi tiga faktor yang diberikan di atas biasanya memutuskan metode. Untuk material magnetis seperti bekas baja, besi cor, besi mentah, dan pengembalian pabrik, kran atas yang dilengkapi elektromagnes digunakan untuk pengisian langsung ke tanur. Besi spons dapat diisi baik oleh kran atas yang dilengkapi elektromagnes atau/atau dengan metode manual.
Metode pengisian manual hanya benar-benar cocok untuk tanur yang lebih kecil. Di mana throughput tinggi atau kondisi operasi sulit, material charge ditambahkan ke tanur oleh ember dasar jatuh atau pengisi getaran, yang sering kali menyertakan perangkat timbangan untuk memastikan komposisi charge yang benar.
Tanur tidak boleh diisi melebihi tingkat kawat, yaitu mengisi tanur hingga kapasitasnya. Juga harus dipahami bahwa seiring pelapis tanur aus, jumlah material charge harus ditingkatkan seakibatnya. Urutan pengisian yang tepat harus diikuti. Pengisian bekas baja ringan di bawah diikuti oleh bekas baja lebih berat di atas melindungi pelapis bawah dari kerusakan selama pengisian. Pengisian material basah atau lembap dalam leburan dapat menyebabkan ledakan dan harus dihindari.
Peleburan dan Pengeluaran Escoria
Material diisi ke dalam tanur kosong hingga tepi atas kawat tanur. Ketika suplai daya listrik dihidupkan, tegangan diinduksi dalam material charge, yang menyebabkan arus eddy yang kuat. Akibat arus listrik tinggi dan resistensi material, material dipanaskan hingga titik peleburan.
Material yang mencair menyatu bersama, dan tanur dapat diisi ulang dengan lebih banyak material. Dalam tanur frekuensi menengah, material tidak diisi ke dalam mandi cair, tetapi pada material padat yang masih.
Dalam kasus besi spons dalam charge, oksigen yang tersedia dalam besi spons berada dalam bentuk FeO, yang bereaksi dengan kuat dengan karbon dalam mandi cair dan meningkatkan transfer panas, kontak escoria-logam, dan homogenitas mandi.
Untuk melancarkan operasi peleburan, pengeluaran escoria secara berkala diperlukan karena escoria menjadi membeku di atas mandi cair dan menghambat peleburan lebih lanjut dari besi spons. Besi spons dapat ditambahkan langsung ke dalam logam cair ketika aksi gerak mengubah transfer panas ke dalamnya dan mempromosikan peleburan. Perhatian diperlukan untuk memastikan bahwa ada cukup kolam cair sebelum menambahkan besi spons.
Terlepas dari mode pengisian, besi spons selalu diisi setelah pembentukan awal kolam cair (yaitu hot heel) oleh peleburan bekas baja. Peleburan besi spons sangat dipengaruhi oleh faktor seperti kandungan karbon mandi cair dan derajat metalisasi besi spons. Kandungan karbon mandi cair bereaksi dengan konten oksida besi yang tidak direduksi dari besi spons memberikan evolusi gas CO dan CO2 dari mandi cair yaitu carbon boil terjadi, yang menghasilkan penghilangan gas hidrogen dan nitrogen selanjutnya, pada akhirnya menghasilkan baja bersih. Carbon boil terjadi pada antarmuka escoria-logam oleh reaksi 3 FeO + 2C = 3 Fe + CO + CO2.
Kandungan karbon dalam mandi cair harus dipertahankan pada tingkat yang tepat untuk menjaga carbon boil yang sesuai selama periode peleburan. Jumlah karbon yang diperlukan (C, dalam kg) untuk mengurangi konten FeO dari besi spons diberikan oleh persamaan C = 1.67 [100 – % M–{(% Escoria /100) x % Fe}]. Di sini, M adalah derajat metalisasi dan Fe adalah jumlah besi dalam escoria.
Karbon dalam bentuk antrakit atau koks petroleum biasanya ditambahkan selama periode pengisian logam dasar untuk meningkatkan pencampuran dan mengurangi jumlah tambahan akhir yang harus dilakukan pada mandi yang mencair sepenuhnya. Tanur frekuensi menengah menunjukkan aksi gerak yang kurang kuat seiring frekuensi operasi meningkat. Ini consequently membuat penambahan karbon ke mandi yang mencair sepenuhnya lebih sulit.
Escoria yang umumnya dikembangkan dalam tanur coreless frekuensi menengah tidak cair dan cukup berat dan lengket dan seringkali kering dan dalam bentuk dross. Penghapusan escoria oleh karena itu umumnya dipromosikan oleh penggunaan cucuk pengeluaran escoria yang dilengkapi batang baja panjang. Cucuk ini dibuat khusus untuk tujuan ini.
Jika penggumpal escoria digunakan untuk membantu penghapusan escoria, penggunaan mereka harus dikontrol secara ketat untuk mencegah serangan kimia pada material pelapis tanur. Volume escoria dapat dikurangi dengan memilih material charge yang bersih dan tepat dan dengan besi spons yang memiliki persentase total besi yang lebih tinggi.
Kehilangan logam untuk material charge logam bergantung pada ukuran fisik komponen dan kualitasnya, tetapi biasanya kurang dari 5 %, dengan proporsi yang cukup dari kehilangan ini disebabkan oleh tumpahan dan percikan selama operasi pengeluaran escoria dan penuangan. Pemulihan karbon bergantung pada ukuran dan kualitas karbonizer, metode penambahan, dan waktu penambahan. Dapat diharapkan berada dalam rentang 85 % hingga 95 %.
Persiapan Heat, Pengemasan, dan Pengosongan Tanur
Ketika tingkat pengisian cair telah mencapai sekitar tepi atas kawat, sampel diambil dan material untuk analisis akhir ditambahkan ke tanur. Material ini sekarang dicairkan, dan leburan dibawa ke suhu 80 derajat C hingga 100 derajat C di bawah suhu pengemasan.
Ketika ladle pengemasan siap, tanur dirakit dan dibawa ke suhu pengemasan. Dalam kasus tanur frekuensi menengah, 2 hingga 5 menit diperlukan untuk aktivitas ini. Suhu cair diukur dengan termopel celup. Sebelum pengemasan, sejumlah kecil ferro-alloys diisi ke dalam tanur untuk menghindari tindakan geledah selama pengemasan.
Dalam ladle penuangan, jumlah yang diperlukan ferro-alloys dan karbonizer (jika diperlukan) ditempatkan di dasar ladle dan logam dikemas.
Pengendalian dan Otomasi Proses
Konsep modern pabrik pembuatan baja melibatkan pengendalian semua fungsi yang berlangsung sehingga pengetahuan detail tentang kualitas baja cair dan biaya dapat dikumpulkan. Sebelumnya, hanya pabrik pembuatan baja yang lebih besar yang memiliki bentuk pengendalian tanur. Namun, biaya komputer dan perangkat kontrol logika terprogram (PLC) yang rendah kini memungkinkan sistem kontrol dengan berbagai tingkat kompleksitas untuk dipasang secara ekonomis di instalasi yang lebih kecil. Sistem ini melakukan beberapa fungsi yang dapat diklasifikasikan di bawah judul (i) otomatisasi proses, (ii) pemantauan proses, (iii) tampilan dan pencatatan informasi, dan (iv) interfacing dengan tanur dan sistem kontrol lainnya.
Otomatisasi proses – Sistem otomasi paling canggih dapat mengontrol siklus pembuatan baja dari pemilihan material charge hingga pengemasan baja cair dan juga interfacing dengan sistem manajemen lainnya. Sistem yang lebih sederhana hanya mengontrol operasi pembuatan baja. Untuk berfungsi, sistem ini membutuhkan informasi tentang bobot charge, waktu, dan input daya. Bobot charge diperoleh dari sel beban atau input dari operator sementara waktu diketahui dari jam internal perangkat yang di-reset di awal setiap heat. Daya berasal dari pengukuran tegangan dan arus untuk kawat tanur. Input energi kemudian dihitung dan dibandingkan dengan nilai tetapan yang ditentukan dari pengalaman produsen dengan tanur serupa dan dapat diubah oleh operator untuk mencocokkan kasus individu. Ketika nilai tetapan tercapai, tanur secara otomatis dimatikan dan charge mencair pada sekitar suhu target. Pengukuran parameter ini cukup akurat, namun variasi dalam charge dan cara ia berada di tanur menghasilkan energi terinduksi yang bervariasi sehingga suhu yang diperoleh bervariasi antara heat. Tahap selanjutnya adalah melebihi suhu logam ke suhu pengemasan yang ditetapkan yang hanya dapat dicapai jika suhu awal diketahui. Ini disediakan dengan memastikan bahwa pengukuran celup yang akurat dari logam cair diambil, dengan hasilnya langsung diumpankan ke sistem kontrol atau dimasukkan oleh operator.
Di antara peleburan dan superpanas, logam biasanya dirakit, diambil sampel, dan komposisi diubah untuk memenuhi spesifikasi. Jika diperlukan, sistem kontrol mempertahankan suhu pada nilai tetapan apa pun dan menghitung tingkat daya optimal untuk melakukannya. Dengan cara ini, kontrol yang akurat dipertahankan pada energi yang disuplai, menghindari biaya energi tinggi dan suhu berlebihan.
Sistem kontrol dapat digunakan untuk operasi otomatis lain seperti (i) pengalihan tanur dingin, dan (ii) sintering pelapis baru. Dalam kasus ini, data suhu disediakan oleh termopel dan sistem mengontrol suhu dengan mengubah input daya.
Pemantauan proses – Saat mengontrol operasi pembuatan baja, sistem juga dapat memantau auxiliar seperti air, hidrolik, suplai daya, dan sistem ekstraksi asap. Ketika masalah terjadi, tampilan peringatan memperingatkan operator. Rekam jangka panjang dapat disimpan dari arus kawat dan tren-nya pada tegangan tertentu karena peningkatan apa pun dapat menunjukkan aus pelapis. Oleh karena itu, sistem dapat memberikan operator indikasi ketika pelapis tahan api perlu diganti.
Tampilan dan pencatatan informasi – Sistem kontrol menyediakan informasi dan sistem yang lebih kompleks melakukannya pada semua tingkat dari operator hingga manajemen. Unit tampilan visual (VDU) memberikan informasi tentang konsumsi energi, daya, suhu, dan bobot logam dalam tanur selama peleburan, pemanasan, dan superpanas. Data sering ditampilkan dalam bentuk grafik untuk membantu membaca informasi. Ada berbagai layar menu untuk berbagai fungsi seperti (i) untuk menunjukkan alarm, (ii) untuk memasang pelapis, atau (iii) untuk mengemaskan. Monitor sokongan dapat menggandakan tampilan dari platform tanur. Sistem yang lebih sederhana dapat memiliki layar kristal cair (LCD) yang dapat memberikan data umum yang sama tetapi tidak secara grafik.
Operator dapat berkomunikasi dengan sistem untuk memasukkan informasi atau mengubah pengaturan, dengan keypad, pena cahaya, atau layar sentuh tergantung pada preferensi produsen dan kemajuan sistem. Rekam juga dapat disediakan untuk satu heat, satu shift, atau satu bulan.
Interfacing dengan tanur dan sistem kontrol lainnya – Sistem juga dirancang untuk mengontrol operasi pembuatan baja dengan lebih dari satu tanur. Sistem kemudian mengontrol semua tanur dan mengoptimalkan peleburan untuk memberikan output logam yang diperlukan dari seluruh instalasi pembuatan baja. Ini mempertimbangkan keterbatasan daya yang dijatuhkan pada beberapa periode hari oleh kontrak dengan penyedia listrik dan mengoptimalkan pembuatan baja untuk memberikan tingkat peleburan terbaik.
Sistem juga telah dikembangkan untuk melaporkan dan menerima informasi dari jaringan kontrol yang beroperasi pada tingkat yang lebih tinggi. Ini dapat bertindak berdasarkan informasi dari jaringan seperti perubahan suhu penuangan logam, perubahan komposisi alloy, ketersediaan bahan baku dan bobot charge dan mengoperasikan tanur seakibatnya.
Sistem kontrol yang dijelaskan di atas adalah metode untuk menyediakan kontrol otomatis peleburan, pemanasan, dan pengemasan. Mereka dapat memulai tanur dari dingin, mengontrol siklus sintering pelapis dan melakukan pemeriksaan diagnostik berkelanjutan pada suplai daya, komponen tanur, sistem auxiliar, dan pelapis tanur. Setiap kesalahan atau kegagalan dapat diidentifikasi dan ditarik perhatian operator. Rekam yang komprehensif dapat disimpan dari semua data yang dipantau untuk kontrol manajemen. Sistem dapat mengontrol lebih dari satu tanur dan menjadi bagian dari jaringan yang lebih besar yang mengontrol semua fungsi bengkel peleburan. Sistem yang paling canggih tidak hemat biaya untuk pabrik pembuatan baja yang kecil. Beberapa sistem dapat di-retrofit ke peralatan yang ada.



