Memahami Pengelupan: Definisi, Proses, dan Jenis
Apa Itu Pengelupan?
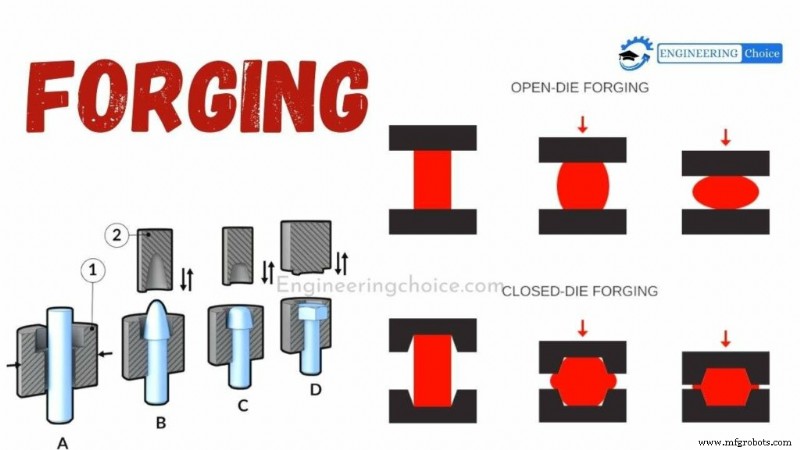
Pengelupan adalah proses manufaktur yang melibatkan pembentukan logam melalui palu, tekan, atau giling. Gaya kompresi ini diberikan dengan palu atau cetak. Pengelupan sering dikategorikan berdasarkan suhu di mana dilakukan: dingin, hangat, atau panas.
Beragam logam dapat dielup. Logam typikal yang digunakan dalam pengelupan meliputi baja karbon, baja alloy, dan baja karat. Logam yang sangat lunak seperti aluminium, kuningan, dan tembaga juga dapat dielup. Proses pengelupan dapat menghasilkan bagian dengan properti mekanik yang luar biasa dengan borongan minimum.
Konsep dasarnya adalah logam aslinya diubah bentuk secara plastis ke bentuk geometris yang diinginkan, memberinya resistensi kelelahan dan kekuatan yang lebih tinggi. Proses ini ekonomis dengan kemampuan untuk memproduksi bagian secara massal dan mencapai properti mekanik tertentu pada produk jadi.
Pengelupan telah dilakukan oleh pande selama ribuan tahun; produk tradisional meliputi peralatan dapur, peralatan keras, alat tangan, senjata tajam, cimbal, dan perhiasan.
Sejak Revolusi Industri, bagian yang dielup banyak digunakan dalam mekanisme dan mesin di mana komponen membutuhkan kekuatan tinggi; pengelupan semacam itu biasanya memerlukan proses lebih lanjut (seperti pemesinan) untuk mencapai bagian yang hampir jadi. Saat ini, pengelupan adalah industri besar di seluruh dunia.
Sejarah Pengelupan
Pengelupan telah dilakukan oleh pande selama ribuan tahun. Pada awalnya, perunggu dan tembaga adalah logam yang paling umum dielup, di Zaman Perunggu: nanti, seiring dengan kemampuan untuk mengontrol suhu dan proses peleburan besi ditemukan, besi menjadi logam utama yang dielup.
Produk tradisional meliputi peralatan dapur, peralatan keras, alat tangan, dan senjata tajam. Revolusi Industri memungkinkan pengelupan menjadi proses yang lebih efisien dan produksi massal. Sejak saat itu, pengelupan telah berkembang bersama dengan kemajuan peralatan, robotika, kontrol elektronik, dan otomatisasi.
Pengelupan sekarang adalah industri di seluruh dunia dengan fasilitas pengelupan modern yang memproduksi bagian logam berkualitas tinggi dalam berbagai ukuran, bentuk, bahan, dan finishing.
Jenis Proses Pengelupan
Ada beberapa metode pengelupan dengan kemampuan dan manfaat yang berbeda.
- Drop forging
- Roll forging
- Press forging
- Upset forging
- Cold Forging
- Precision forging
- Isothermal forging
1. Drop Forging
Drop forging mendapatkan namanya dari proses menjatuhkan palu pada logam untuk membentuknya sesuai bentuk cetak. Cetak merujuk pada permukaan yang bersentuhan dengan logam.
Ada dua jenis drop forging—open-die dan closed-die forging. Cetak biasanya berbentuk datar dengan beberapa yang memiliki permukaan yang berbentuk secara khas untuk operasi khusus.
Open-die forging (smith forging)
Open-die forging juga dikenal sebagai smith forging. Palu memukul dan meubah bentuk logam pada badan palu yang diam. Dalam jenis pengelupan ini, logam tidak pernah sepenuhnya tertutup dalam cetak—membiarkannya mengalir kecuali di area yang bersentuhan dengan cetak.
Tanggung jawab operator adalah mengarah dan memosisikan logam untuk mencapai bentuk akhir yang diinginkan. Cetak datar digunakan, dengan beberapa yang memiliki permukaan yang dibentuk secara khusus untuk operasi khusus. Open-die forging cocok untuk bagian sederhana dan besar, serta komponen logam khusus.
Keuntungan open-die forging:
- Resistensi kelelahan dan kekuatan yang lebih baik
- Mengurangi kesalahan dan/atau lubang
- Memperbaiki mikrostruktur
- Aliran butir berkelanjutan
- Ukuran butir yang lebih halus
Closed-die forging (impression-die)
Closed-die forging juga dikenal sebagai impression die forging. Logam ditempatkan dalam cetak dan dipasang pada badan palu. Palu dijatuhkan pada logam, menyebabkan aliran dan mengisi rongga cetak.
Palu diatur waktu untuk bersentuhan dengan logam secara cepat berturut-turut pada skala milidetik. Logam berlebih didorong keluar dari rongga cetak, menghasilkan flash. Flash meleleh lebih cepat dari bagian materi lainnya, membuatnya lebih kuat dari logam dalam cetak. Setelah pengelupan, flash dihapus.
Agar logam mencapai tahap akhir, logam dipindahkan melalui serangkaian rongga dalam cetak:
- Edging impression (juga dikenal sebagai fullering atau bending): Impression pertama yang digunakan untuk membentuk logam menjadi kasar.
- Blocking cavities: Logam diolah menjadi bentuk yang lebih mirip dengan produk akhir. Logam dibentuk dengan lenturan dan fillet yang lebar.
- Final impression cavity: Tahap akhir finishing dan detailisasi logam ke bentuk yang diinginkan.
Keuntungan closed-die forging:
- Menghasilkan bagian hingga 25 ton
- Menghasilkan bentuk near net yang hanya memerlukan sedikit finishing
- Ekonomis untuk produksi berat
2. Roll forging
Roll forging terdiri dari dua rol silinder atau setengah silinder horisontal yang meubah bentuk batak bundar atau datar. Ini berfungsi untuk mengurangi ketebalan dan meningkatkan panjangnya.
Batak panas ini dimasukkan dan dilewatkan di antara dua rol yang masing-masing berisi satu atau lebih runcuk berbentuk—dan secara progresif dibentuk saat digulung melalui mesin. Proses ini berlanjut sampai bentuk dan ukuran yang diinginkan tercapai.
Keuntungan automatic roll forging:
- Menghasilkan borongan materi sedikit atau tidak ada
- Menciptakan struktur butir yang menguntungkan dalam logam
- Mengurangi area penampang logam
- Menghasilkan ujung runcing
3. Press forging
Press forging menggunakan tekanan atau gaya perlahan dan berkelanjutan, alih-alih impact yang digunakan dalam drop-hammer forging. Perjalanan ram yang lebih lambat berarti deformasi mencapai lebih dalam sehingga seluruh volume logam terpengaruh secara seragam.
Secara kontras, dalam drop-hammer forging, deformasi seringkali hanya pada tingkat permukaan sementara interior logam tetap agak tidak terbentuk. Dengan mengontrol laju kompresi dalam press forging, regangan internal juga dapat dikontrol.
Keuntungan press forging:
- Ekonomis untuk produksi berat
- Akurasi yang lebih besar dalam toleransi dalam 0,01–0,02 inci
- Cetak memiliki draft yang lebih sedikit yang memungkinkan akurasi dimensi yang lebih baik
- Kecepatan, tekanan, dan perjalanan cetak dikontrol secara otomatis
- Otomatisasi proses mungkin
- Kapasitas press bervariasi dari 500–9000 ton
4. Upset forging
Upset forging adalah proses manufaktur yang meningkatkan diameter logam dengan mengompresi panjangnya. Crank press, mesin berkecepatan tinggi khusus, digunakan dalam proses upset forging.
Crank press biasanya diatur pada bidang horisontal untuk meningkatkan efisiensi dan pertukaran logam yang cepat dari satu stasiun ke stasiun berikutnya. Crank press vertikal atau press hidraulik juga merupakan opsi.
Keuntungan upset forging:
- Tingkat produksi tinggi hingga 4500 bagian per jam
- Otomatisasi penuh mungkin
- Eliminasi draft dan flash pengelupan
- Menghasilkan borongan sedikit atau tidak ada
5. Automatic hot forging
Dalam automatic hot forging, batak baja panjang pabrik dimasukkan ke satu ujung mesin pengelupan pada suhu ruangan, dan produk panas dielup keluar dari ujung lainnya. Batak dipanaskan dengan kuas induksi daya tinggi ke suhu yang bervariasi dari 2190–2370°F dalam waktu kurang dari 60 detik.
Batak dicuci dengan roller dan dibagi menjadi blank. Pada titik ini, logam dipindahkan melalui beberapa tahap forming yang dapat dipadukan dengan operasi cold-forming berkecepatan tinggi. Biasanya, operasi cold-forming ditinggalkan untuk tahap finishing. Dengan demikian, manfaat cold-working dapat diperoleh sambil juga mempertahankan kecepatan tinggi automatic hot forging.
Keuntungan automatic hot forging:
- Tingkat output tinggi
- Penerimaan bahan berbiaya rendah
- Tenaga kerja minimal yang diperlukan untuk mengoperasikan mesin
- Menghasilkan borongan materi sedikit atau tidak ada (hemat materi antara 20–30% dibandingkan pengelupan konvensional)
6. Precision forging (net-shape or near-net-shape forging)
Precision forging memerlukan finishing pemesinan sedikit atau tidak ada. Ini adalah metode pengelupan yang dikembangkan untuk meminimalkan biaya dan borongan yang terkait dengan operasi pasca-pengelupan. Hemat biaya dicapai dari pengurangan materi dan energi, serta pengurangan pemesinan.
7. Isothermal forging
Isothermal forging adalah proses pengelupan di mana logam dan cetak dipanaskan ke suhu yang sama. Adiabatic heating digunakan di mana tidak ada transfer massa atau pertukaran termal bersih antara sistem dan lingkungan eksternal.
Perubahan semuanya disebabkan oleh perubahan internal yang menghasilkan tingkat regangan yang sangat terkontrol. Karena kehilangan panas yang lebih rendah, mesin yang lebih kecil dapat digunakan untuk proses pengelupan ini.
Aplikasi Pengelupan
Selain bagian mesin dan transmisi, pengelupan digunakan untuk berbagai macam gear, sprocket, tuas, shaft, spindle, ball joint, wheel hub, roller, yoke, beam poros, holder bearing, dan link.
- Utamanya produk yang dielup digunakan di setiap industri mekanis.
- Rotor turbin, rotor generator dll. adalah produk yang dielup.
- Ini memberikan kekuatan kelelahan yang lebih tinggi jadi sebagian besar bagian bergerak seperti crankshaft, camshaft gears dll. dibuat dengan operasi pengelupan.
- Cold forging digunakan untuk memproduksi pahat, baut dll.
- Ini sebagian besar digunakan dalam pembuatan alat tangan dan peralatan keras.
- Digunakan dalam pembuatan kapal dalam berbagai pekerjaan struktur.
Keuntungan Pengelupan
Pengelupan memberikan properti mekanik yang lebih baik, kelembutan dan kelelahan, serta resistensi impact karena proses ini menyempurnakan dan mengarah aliran butir sesuai dengan bentuk bagian. Hampir semua logam, ferrous dan non-ferrous dapat dielup.
- Bagian yang diproduksi dengan pengelupan lebih kuat
- Ini lebih andal dan lebih murah
- Ini menawarkan respons yang lebih baik terhadap treatment panas
- Ini menawarkan properti metalurgi yang lebih konsisten dan lebih baik
- Ini menawarkan rentang ukuran produk yang luas
- Ini memerlukan operasi sekunder yang lebih sedikit
- Ini memiliki fleksibilitas desain yang luar biasa
Kerugian Pengelupan
- Dalam hot forging sulit untuk melakukan operasi sekunder
- Biaya modal lebih tinggi
- Prosedur keamanan tenaga dan materi yang sangat tinggi perlu diikuti



