Clipper Windpower Mengatasi Kegagalan Anemometer Akibat Es dengan Analisis Akar Masalah Six Sigma
Dengan ketinggian 262 kaki, turbin angin Clipper Windpower memutar tiga blade kokohnya untuk menghasilkan listrik bersih dan terbarukan yang cukup untuk menyediakan daya pada 750 rumah selama 24 jam. Saat angin berubah menjadi ribut beku—menggabungkan es, hujan beku, salju, atau kabu—anemometer, yang mengukur kecepatan dan arah angin, dapat terkunci, menyebabkan waktu henti yang mahal bagi operator seperti Clipper.
Tentang Clipper Windpower
Berkantor pusat di Carpinteria, California, Clipper Windpower adalah pemimpin yang berkembang pesat dalam teknologi energi angin, pembuatan turbin, dan pengembangan proyek. Perusahaan ini menemploy lebih dari 850 orang di seluruh Amerika Serikat, Denmark, dan Inggris. Pabrik manufaktur dan perakitan yang bersertifikat ISO 9001 di Cedar Rapids, Iowa, telah beroperasi sejak Maret 2006.
Berpaling ke Kualitas untuk Meningkatkan Ketersediaan Turbin
Selama musim dingin 2007-2008, turbin pertama Clipper di Iowa, Illinois, dan New York menghadapi hujan beku dan kabu parah yang menyebabkan kegagalan anemometer. Mesin towers tetap online, namun ketidakterlaksan anemometer yang berfungsi berarti blade berukuran 153 kaki tidak dapat diposisikan untuk menangkap angin secara efisien. Perbaikan perangkat lunak awal tidak menyelesaikan masalah; unit-unit tambahan mulai membeku, mengerode ketersediaan turbin.
Dihadapilah daftar kegagalan yang semakin panjang, Clipper meluncurkan analisis akar masalah (RCA) di bawah kerangka kerja Six Sigma DMAIC—Define, Measure, Analyze, Improve, Control. Manager Mike Trueg, anggota senior ASQ, menggunakan matriks skor untuk memprioritaskan proyek yang mempengaruhi keselamatan, kualitas, dan ketersediaan. RCA dirancang untuk mengungkap mengapa anemometer gagal pada musim dingin dan mengembangkan solusi yang tahan lama sebelum musim berikutnya.
Mengikuti Pendekatan DMAIC
Memilih tim memerlukan keseimbangan keahlian. Ellen Sennett, ko-pemimpin, awalnya memilih personil dengan pengalaman listrik, karena masalahnya tampaknya bersifat listrik. Tim tujuh pemangku kepentingan mencakup perwakilan manufaktur, operasi lapangan, jaminan kualitas, rantai pasokan, dan vendor, seperti yang ditunjukkan pada Gambar 1.
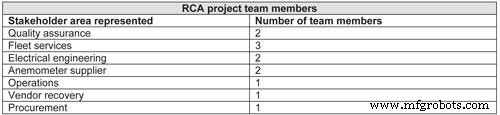
Gambar 1
Bukan setiap anggota berpartisipasi pada setiap tahap; vendor bergabung setelah akar masalah teridentifikasi. Tim mengikuti langkah-langkah yang diuraikan pada Gambar 2.
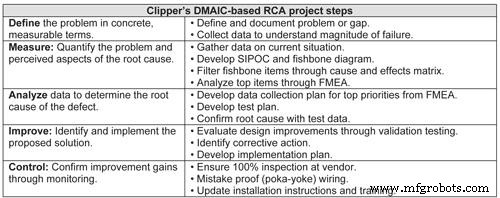
Gambar 2
Mendefinisikan Masalah
Setelah kegagalan awal, Clipper mulai secara sistematis mencatat setiap padam terkait cuaca, menyediakan data yang meluncurkan piagam RCA.
Mengukur untuk Mengukur Masalah
Data yang dikumpulkan menunjukkan bahwa presipitasi dan suhu berada dalam batas yang ditentukan anemometer. Tim membangun matriks SIPOC dan diagram tulang ikan yang mengidentifikasi 45 penyebab potensial. Matriks penyebab-dan-efek menyusutkan ini menjadi sembilan item berisiko tinggi untuk analisis mode kegagalan dan efek (FMEA).
Menganalisis Data untuk Menentukan Akar Masalah
Tim mengumpulkan bukti atas risiko FMEA teratas melalui tes pada 13 penyebab potensial, mulai dari prosedur kabel yang tidak tepat hingga kekurangan sirkuit pemanas. Analisis menunjukkan bahwa desain sirkuit pemanas dari pemasok tidak memenuhi spesifikasi yang diiklankan, sehingga tidak memadai untuk kondisi operasi Clipper. Tim RCA mempersuasi pemasok untuk mengakui kekurangan itu, meskipun kolaborasi yang lebih awal dapat mempercepat resolusi.
Mengidentifikasi dan Menerapkan Solusi
Dengan akar masalah telah teridentifikasi, tim menguji prototipe sirkuit pemanas yang ditingkatkan di laboratorium simulasi cuaca dingin, mengikuti standar militer 810F bagian 521.2 untuk pembekuan. Tiga putaran prototipe dilakukan: dua pertama gagal dalam kondisi simulasi, namun yang ketiga tahan terhadap cuaca ekstrim. Tujuannya adalah mengganti 405 anemometer di seluruh negeri pada tanggal 30 Maret 2010.
Mengontrol untuk Konfirmasi Peningkatan
Kontrol yang diperkenalkan mencakup:
- Inspeksi 100% yang dipimpin vendor melalui tes burn tiga hari pada sistem pemanas, menghilangkan pengiriman yang cacat.
- Validasi di pabrik semua anemometer dengan unit kontrol turbin.
- Desain konektor satu arah untuk mencegah kabel yang salah di lapangan.
- Kabel yang dikodekan warna untuk penginstal.
Desain Baru Tahan terhadap Alam
Tes lapangan pada musim dingin 2008-2009 dan 2009-2010 mengonfirmasi desain ulang. Meski dalam kondisi yang keras—angin 40–50 mph, es setengah inci, salju 4–8 inci, dan suhu di bawah –15 °C—hanya dua kegagalan terkait cuaca terjadi, tingkat 1,6% yang dapat diatribusikan pada masalah perakitan vendor, bukan desain anemometer. RCA secara resmi ditutup.
Proyek ini memantau pelanggan dengan presentasi tentang langkah-langkah perbaikan, membangun kepercayaan dan kepuasan. Banyak klien Clipper, yang familiar dengan alat Six Sigma, menghargai pendekatan pemecahan masalah yang transparan.
Karyawan di pusat pemantauan Cedar Rapids juga mendapat manfaat, mengalami lebih sedikit insiden turbin selama badai musim dingin. RCA telah membantu staf Clipper mengadopsi pola pikir proaktif dan pencegahan, berfokus pada pencegahan cacat sejak tahap desain.
Membangun Budaya Kualitas
Trueg dan Sennett mengakui RCA telah menyoroti kebutuhan akan pengujian internal dan diversifikasi pemasok. Clipper sekarang menguji komponen secara internal sebelum deploy di lapangan, mengurangi risiko di masa depan. Proyek ini juga memicu minat terhadap Six Sigma di antara anggota tim, banyak di antara mereka yang mengambil pelatihan green-belt.
Untuk informasi lebih lanjut:
- Bacaan yang direkomendasikan: The Lean Six Sigma Pocket Toolbook oleh George, Rowlands, Price, dan Maxey; Statistics for the Utterly Confused oleh Jaisingh.
- Kunjungi Knowledge Center di www.asq.org/knowledgecenter untuk sumber daya mengenai analisis akar masalah dan Six Sigma.
Tentang penulis
Janet Jacobsen adalah penulis bebas yang spesialis dalam kualitas dan kepatutan. Lulusan Drake University, ia tinggal di Cedar Rapids, Iowa. Artikel ini disediakan oleh American Society for Quality (ASQ, www.asq.org).



