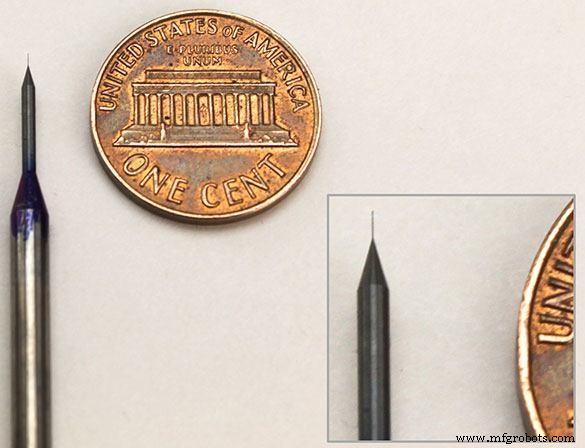
Micro Drilling: Presisi, Tantangan, dan Inovasi Terkini
Saya tidak pernah terlalu mahir dalam micro drilling. Saya telah melakukan banyak bor, tetapi tidak pernah jauh lebih kecil dari 1/64th atau sekitarnya. Nah teman-teman, jika kalian juga termasuk dalam klub itu, maka ada seluruh dunia lain tentang bor yang belum pernah kalian alami, dan ada hal-hal luar biasa yang terjadi. Beberapa riset terbaru yang saya lakukan tentang micro drilling sangat membuka wawasan, dan proyek yang saya kerjakan saat ini adalah salah satu yang paling menantang dalam karir saya – semuanya untuk membor lubang sedikit lebih lebat dari rambut manusia. Kita akan membahas banyak hal yang perlu diperhatikan dan beberapa parameter dasar untuk memulai riset Anda sendiri.
Sama halnya dengan hal lain di dunia pemesinan, angka tidak bohong. Banyak rumus yang sama masih berlaku. Namun, ada jauh lebih sedikit ruang untuk kesalahan. Semua dari panjang flute hingga geometri pada ujung bor Anda perlu diperiksa cermat, dan dengan micro drilling tidak ada jawaban mudah untuk apa pun. Produsen perkakas akan menjadi sumber terbaik untuk parameter awal, karena mereka adalah ahli dalam alat mereka sendiri. Saya bukan penjual alat, jadi saya tidak akan mempromosikan merek satu atas yang lain. Itu, teman-teman, harus menjadi bagian dari riset Anda.
Langkah 1 dalam Micro Drilling – Riset Bahan
Itu membawa saya ke langkah pertama dalam petualangan micro drilling Anda. Riset. Anda perlu mengetahui mesin Anda, Anda perlu mengetahui bahan Anda, Anda perlu mengetahui pendingir dan sistem pendingir Anda, dan Anda perlu mengetahui alat Anda. Ketika saya mengatakan Anda perlu “mengetahui”, saya tidak berarti pengetahuan dasar. Risetlah, jadilah sebanyak mungkin ahli dalam segala sesuatu yang Anda lakukan sebelum Anda mempertimbangkan untuk memotong logam. Ketika datang ke micro drilling secara umum, ada banyak riset di luar sana, dan banyak dari itu memberikan informasi yang bertentangan atau membingungkan. Persiapkan diri Anda dengan pengetahuan untuk melalui semuanya dan Anda akan baik-baik saja. Riset berbagai pendingir, riset berbagai bor. Pemasok bor dan pemasok pendingir keduanya harus memiliki orang yang dapat Anda hubungi melalui telepon untuk informasi lebih lanjut – yang terpenting informasi spesifik tentang bahan Anda.
Saat ini saya bor lubang .008” ke dalam stainless 15-5 PH. Hal pertama yang saya lakukan adalah belajar sebanyak mungkin tentang stainless 15-5. Ini adalah bahan yang menarik karena dianggap sebagai stainless steel, tetapi bertindak seperti die steel. Karena saya tahu itu sebelum melakukan riset saya, saya dapat menavigasi melalui tabel produsen perkakas, melewati bagian stainless steel dan mengambil parameter dari bagian die steel. Saya menghindari banyak sakit kepala, karena parameter sangat berbeda – kecepatan spindle yang jauh lebih lambat untuk stainless. Poin saya adalah, pengetahuan bahan adalah kunci. Ketahui hal itu terlebih dahulu.
Langkah 2 dalam Micro Drilling – Pahami Pendingir
Langkah kedua, setelah Anda mengerjakan PR dan menentukan detail bahan yang Anda kerjakan, pendingir yang akan Anda gunakan dan menyederhanakannya menjadi dua atau tiga produsen bor adalah melihat program Anda. Pertama dan utama, saat Anda memprogram operasi micro drilling adalah siklus bor itu sendiri. Ada informasi yang bervariasi tentang strategi paling sukses, tetapi satu hal yang sepakat semua orang adalah harus menjadi siklus pecking. Siklus break chip (di mana bor tidak menarik sepenuhnya keluar dari lubang, hanya cukup untuk memecah chip) biasanya tidak efektif karena meninggalkan chip di dalam lubang. Pada bor standar, flute membawa chip itu keluar dari lubang. Secara teknis, micro drill akan melakukan hal yang sama, kecuali Anda benar-benar tidak ingin mereka melakukannya. Bor yang kecil (.008” dalam kasus saya) TIDAK SUKA re-cutting chip dan akan akhirnya patah karena itu. Penarikan penuh pada setiap peck adalah strategi yang saya pilih, dan meskipun mungkin membutuhkan waktu sedikit lebih lama, itu adalah cara terbaik untuk memastikan umur bor terlama. Ada pemasin (dan produsen perkakas) yang akan menyarankan strategi “chip break, chip break, full peck”, yang akan lebih cepat tetapi saya hanya akan menerapkan ini di ujung atas skala “micro drilling”. Skala ini sama-sama titik perdebatan. Lubang micro-drilled secara umum dianggap sebagai lubang yang lebih kecil dari .1”, tetapi Anda akan selalu memiliki orang yang tidak setuju. Panggil saja apa yang Anda mau, itu kecil. Bagaimanapun, kembali ke jalur utama. Strategi sangat penting. Anda ingin memastikan alat membersihkan lubang dengan jarak dan waktu yang cukup untuk membersihkan chip dan menerima beberapa pendingir.
Pendingir Optimal untuk Micro Drilling
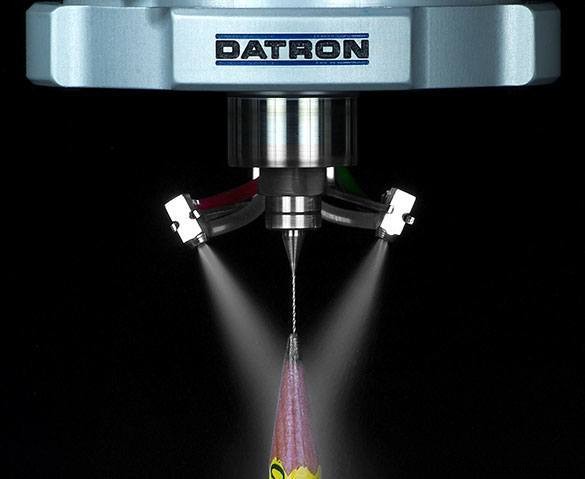
Dalam micro drilling, pendingir adalah pertimbangan kunci. Di sini spray mist (minimum quantity coolant) menyemproti pada micro drill (ditampilkan dalam perbandingan dengan ujung pensil). Ya, kami bor ujung pensil … karena kami bisa!
Pendingir. Ini adalah istilah yang menarik – benar sesuai kenyataan, karena itu sebenarnya mendinginkan alat, atau setidaknya bertindak sebagai kendaraan untuk transfer panas. Namun, dalam micro drilling aspek yang lebih penting adalah pelumas. Pendingir larutan air melakukan sesuatu yang lucu yang sebagian besar orang tidak menyadari saat Anda bor. Ketika dasar lubang Anda terisi pendingir dan alat memasuki lubang, itu sebenarnya menjadi tertekanci. Dalam keadaan normal ini bukan masalah, tetapi dengan micro drill yang begitu rapuh, itu dapat dengan cukup untuk melebihi alat. Saya menggunakan sistem mist untuk operasi saya, bersama dengan minyak tipis yang mengalir dengan baik. Yang terjadi adalah minyak mengumpulkan di atas bagian, jadi tidak peduli apa yang dilalui bor melalui pendingir dan pelumas sebelum menyentuh bagian. Satu masalah yang timbul adalah chip. Saat Anda memesin lubang Anda akan melihat chip menumpuk di sekitar lubang yang selesai. Karena minyak tidak mengalir seperti pendingir banjir, itu tidak membawa chip pergi. Ini saat ini adalah masalah yang saya coba atasi, tetapi lagi-lagi itu proses yang sangat memakan waktu yang melibatkan banyak kesabaran … dan kesalahan. Anda akan baik-baik saja. Rencanakan untuk memecah beberapa bor, dan rencanakan untuk mencoba hal-hal berbeda. Hanya jangan rencanakan untuk bor ratusan lubang dalam sepuluh menit. Micro drilling bukan, dan tidak boleh dianggap sebagai operasi pemesinan kecepatan tinggi. Itu memerlukan perawatan dan presisi.
Alat Optimal untuk Micro Drilling
Terakhir, saya akan sedikit membahas tentang alat aktual. Ada banyak perusahaan perkakas yang menyediakan micro drill. Dalam riset Anda Anda akan menemukan bahwa banyak dari mereka memiliki informasi sangat spesifik tentang geometri yang mereka gunakan untuk cutter mereka dan coating dan setiap lonceng dan sorokan yang dapat Anda bayangkan. Lakukanlah baik pada diri sendiri dan perhatikan. Beberapa mungkin terlihat seperti isi pelengkap, yang mungkin saja, tetapi beberapa sangat penting. Jika Anda pernah membaca blog lain saya maka Anda tahu bahwa terkadang hal-hal yang tampak kecil membuat semua perbedaan. Begitulah kasusnya di sini. Alat ini perlu dipresisi grinding dan sangat tajam. Seperti halnya dengan sebagian besar aspek micro drilling, ada pendapat yang berbeda tentang material perkakas – carbide atau high-speed steel. Sementara carbide memberikan kekakuan yang lebih baik dan keberlanjutan tepi pemotongan yang lebih lama, high-speed steel memberikan lebih banyak fleksibilitas. Carbide rapuh dan akan patah segera setelah tumpul – high-speed steel lebih maaf dan biaya lebih rendah. Semuanya kembali pada material workpiece. Ini adalah situasi lain di mana saya menyerahkannya kepada ahli sejati – mereka yang membuat alat. Satu nasihat terakhir tentang perkakas – jangan murah-merah. Jika Anda melakukan riset dan Anda menemukan bahwa Anda dapat mencapai tujuan Anda dengan bor $15 itu hebat. Hanya jangan menjauhi bor hanya karena harganya $75. Nama permainan adalah nilai, dan pastikan untuk menjelaskan kepada departemen keuangan Anda bahwa nilai terbaik tidak berarti bor termurah. Jika “Bor A” harganya $15 dan bor 100 lubang, dan “Bor B” harganya $75 tetapi bor 1.000 lubang maka nilai yang lebih baik adalah Bor B, meskipun lima kali lipat biaya.
Saya akan memberikan ide tentang beberapa parameter yang saya jalankan tapi itu pada dasarnya akan mengalahkan tujuan post saya. Lakukan riset Anda, temukan angka Anda dan jalankan dengan itu. Saya sangat terkesan dengan keberhasilan parameter dasar yang saya terima dari perusahaan perkakas, jadi selalu ingat – percayalah pada angka.