Mengoptimalkan Siklus Bor Fanuc G81 untuk Pengeboran Titik yang Efisien
Siklus bor G81 digunakan untuk operasi bor sederhana/pengeboran titik.
Sintaks
G81 X... Y... Z... R... K... F...
| Parameter | Deskripsi |
|---|
| X | Posisi lubang di sumbu x. |
| Y | Posisi lubang di sumbu y. |
| Z | Kedalaman, alat akan berjalan dengan pesan ke kedalaman Z mulai dari bidang R. |
| R | Posisi bidang R. |
| K | Jumlah pengulangan siklus (jika diperlukan) |
| F | Laju makan. |
Setelah siklus bor G81 ditentukan, siklus canned diulang pada setiap posisi X-Y dalam blok berurutan. Jadi siklus bor G81 harus dibatalkan dengan G80.
Penggunaan
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 X30 N60 Y30 N70 X90 N80 Y10 N90 G80
Dalam contoh di atas bor akan dimulai dengan siklus bor G81 pada X10 Y30, jadi bor pertama akan pada X10 Y30, kemudian kedua pada Y10, ketiga pada X30, keempat pada Y30, kelima pada X90 dan yang terakhir pada Y10, karena blok berikutnya memiliki kode G80, jadi siklus bor tidak akan lagi diulang.
Kerja
Berikut adalah deskripsi singkat cara kerja siklus bor G81,
1- Perjalanan cepat ke posisi sumbu x,y yang ditentukan (posisi bor).
2- Perjalanan cepat ke posisi bidang R.
3- Bor dengan pesan yang ditentukan dari posisi bidang R ke posisi kedalaman Z.
4- Perjalanan cepat ke level awal atau bidang R tergantung pada mode G98, G99.
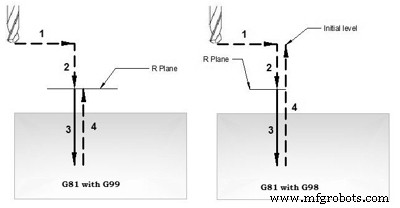
Kerja siklus bor G81
Mode G98 G99
Setelah menyelesaikan kedalaman bor, kembali dilakukan dengan pesan cepat, tinggi kembali dapat dikontrol melalui penggunaan G98 atau G99.
G98 Bor akan kembali ke level awal
G99 Bor akan kembali ke bidang R.
G98, G99 dapat digunakan beberapa kali selama siklus bor G81.
Contoh
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Bor Berulang
Dengan siklus bor G81 operasi bor dapat diulang beberapa kali. Bor diulang K kali ketika parameter tersebut diberikan dengan siklus bor G81.
Bor berulang biasanya digunakan dengan mode Inkremental G91, dan contoh yang baik dari bor berulang adalah Grid-plate drilling. contoh untuk bor berulang diberikan di bawah ini.
Contoh Kerja
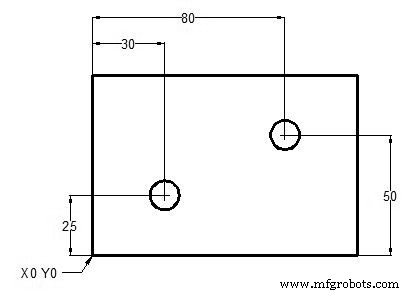
Contoh Siklus Bor G81
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S1200 M03 N40 G43 H01 Z5 M08 N50 G81 Z-10 R2 F75 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
Contoh G98 G99
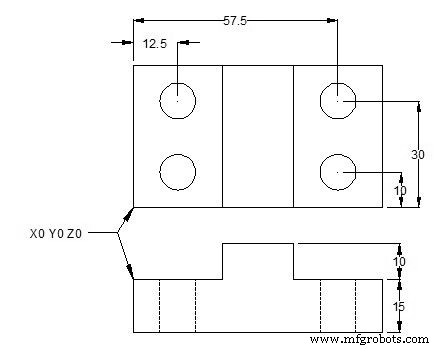
Penggunaan siklus bor G81 dengan G98 G99
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G81 X12.5 Y10 Z-17 R2 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
Contoh Bor Berulang
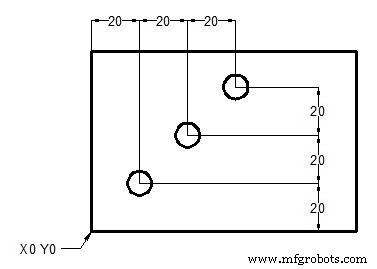
Bor berulang dengan Siklus Bor G81
T1 M6 G00 G90 G40 G21 G17 G94 G54 X0 Y0 S1000 M03 G43 H1 Z100 Z3 G81 G99 G91 X20 Y20 R3 Z-20 K3 F100 M08 G80 G00 G90 Z100 M30
ATAU
T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y20 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F100 M08 G91 X20 Y20 K2 G80 G00 G90 Z100 M30



