Mesin Bor Dipperinci: Definisi, Jenis, dan Operasi
Proses bor itu sendiri sederhana. Berteknik subtractive machining (SM) yang paling sederhana. Tetapi setiap engineer ahli tahu berapa banyak jebakan yang mungkin muncul dalam prosesnya. Cara untuk menghindarinya — merendam diri Anda dalam topik dengan detail sebaik mungkin.
Ini adalah penjelasan yang paling menyeluruh tentang setiap aspek operasi Bor, jenis mesin bor, dan banyak lagi.
Apa Itu Bor?
Bor adalah proses pengolahan pengurangan yang melibatkan pembuatan lubang bulat dengan bantuan alat pemotong berputar.

Dan sekarang, mari kita jelaskan lebih lanjut. Bor dianggap salah satu metode utama pengolahan pengurangan. Ini dilakukan dengan memotong material dari benda kerja (dalam kontras dengan proses pengolahan aditif AM seperti cetak 3D). Prosesnya melibatkan penggunaan alat pemotong berputar (biasanya dikenal sebagai bit bor) untuk membuat lubang bulat dalam benda kerja yang diam.
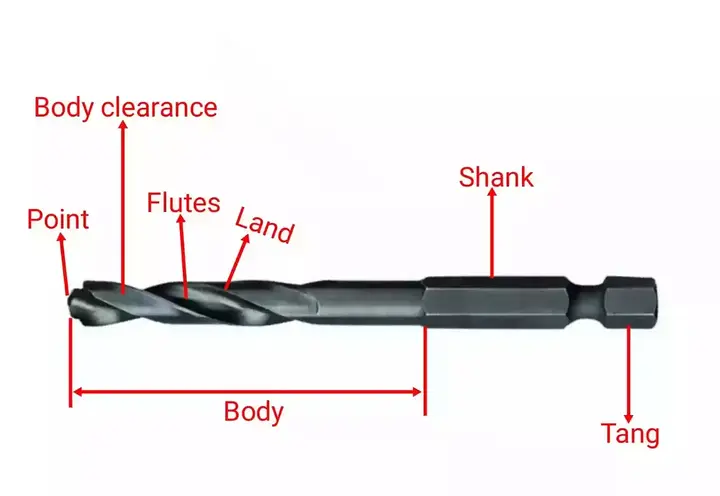
Bit bor biasanya terbuat dari high-speed steel (HSS). Itu memiliki "spiral" (atau helical flutes) yang memungkinkan aliran chip material yang dihasilkan selama operasi bor dengan mudah. Tepi tajam melakukan pemotongan setelah dipercepat hingga ratusan putaran per menit oleh mesin bor.
Lubang yang dihasilkan dibuat untuk akomodasi baut atau baut untuk perakitan atau tujuan estetika. Lubang dapat diperbesar, dan permukaan dalamnya dapat dihaluskan untuk kehalusan dan penampilan yang lebih baik.
Lihat contoh bor dan bit bor dalam gambar di bawah ini.
Definisi Mesin Bor
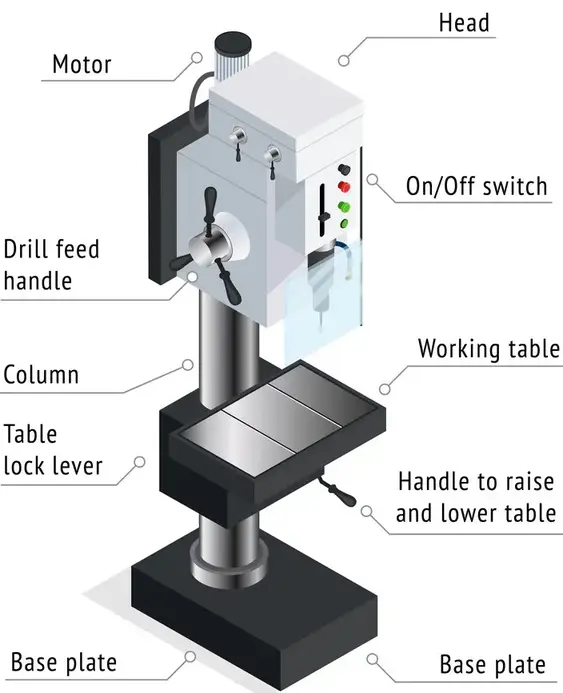
Mesin bor adalah mesin yang digunakan untuk membuat lubang sebagian besar dengan persiapan melingkar dan tugas terkait lainnya seperti boring, reaming, dll.
Dalam mesin bor, lubang dibuat oleh tepi berputar dari alat pemotong yang disebut bit bor. Lubang dibuat dengan menerapkan gaya geser pada benda kerja untuk menghapus material dalam bentuk chip.
Jenis Operasi yang Dilakukan pada Mesin Bor
Bor itu sendiri bukan proses manufaktur tunggal yang dapat dieksekusi pada CNC drill. Bergantung pada jenis mesin, 8 jenis operasi dapat didukung:
- Bor. Dengan operasi ini, Anda sudah familiar. Ini adalah produksi lubang bulat sederhana saja. Ini mendukung kecepatan produksi sedang hingga sangat tinggi.
- Reaming. Proses ini bertujuan untuk produksi lubang yang sangat akurat. Reaming melibatkan perluasan pembukaan lubang yang sudah dibuat. Hasil akhir adalah lubang lingkaran sempurna dengan diameter yang tepat. Reaming dianggap proses finishing yang dieksekusi dengan alat multi-tepi. Ini mendukung kecepatan produksi rendah hingga sedang.
- Boring. Itu juga perluasan lubang yang ada tetapi tidak dianggap proses finishing. Ini melibatkan penggunaan pemotong titik tunggal – boring bar dengan diameter lebih besar dari lubang yang sebelumnya dibuat. Boring mungkin meningkatkan diameter lubang tetapi tidak kedalamannya. Ini juga dapat digunakan untuk mengubah lubang silinder menjadi lubang taper. Boring mendukung kecepatan produksi sedang hingga tinggi.
- Counter boring. Itu perluasan ujung lubang yang ada. Tujuannya untuk menampung baut, stut, dan pin. Jadi, ini mirip dengan boring tetapi dieksekusi di seluruh bagian kedalaman lubang. Ini mendukung kecepatan produksi rendah hingga sedang.
- Countersinking. Itu adalah proses lain yang bertujuan untuk menciptakan ruang untuk kepala baut atau baut. Ini dieksekusi pada objek logam untuk memotong lubang kerucut. Countersinking juga dapat digunakan untuk membersihkan burr dari bor atau tapping. Ini adalah praktik yang baik untuk mencegah korosi dan memastikan segel yang rapat. Ini mendukung kecepatan produksi rendah hingga sedang.
- Spot facing. Operasi ini adalah facing lokasi benda kerja untuk memberikan finishing datar dan halus. Ini berguna untuk pembuatan kursi yang baik untuk nut atau kepala baut cap. Biasanya, spot facing dieksekusi pada castings dan forgings. Ini mendukung kecepatan produksi rendah hingga tinggi.
- Tapping. Itu adalah proses memotong busa internal dan memasukan baut, baut, dan fitting busa lainnya ke dalam lubang dan busa internal. Ini menggunakan alat pemotong yang disebut tap. Ini adalah alat pemotong silinder atau kerucut yang dapat dirancang dalam bentuk yang diinginkan. Ini mendukung kecepatan produksi rendah hingga sedang.
- Trepanning. Ini adalah teknik yang cukup jarang untuk aplikasi through-hole. Pemotong menghapus material di periferi membentuk cincin dengan cara ini. Core tetap di tengah lubang (lihat contoh dalam gambar di bawah ini).
Metode ini digunakan untuk menghasilkan diameter lubang besar, sedangkan daya mesin tidak cukup. Ini mendukung kecepatan produksi rendah.

Jenis Mesin Bor
Salah satu hal yang paling menarik tentang bor adalah unit-unit yang melakukan pekerjaan itu sendiri. Ada beberapa yang cocok dengan pendekatan manufaktur yang sedikit berbeda. Beberapa dapat otomatis atau manual. Lainnya yang digunakan untuk tujuan industri hanya dikontrol komputer, seperti manufaktur PCB.
Penting untuk disebutkan bahwa dalam produksi massal, ada CNC machining centers yang mahal yang melakukan bor dan jenis pekerjaan lain. Mesin-mesin ini dirancang khusus untuk menangani pekerjaan dari semua jenis yang dijelaskan di bawah ini dan banyak lagi.
Beberapa unit CNC $200.000 mungkin dapat menangani sebagian besar pekerjaan bor lebih baik dari mesin lain. Tetapi membuatnya menghasilkan beberapa lubang kecil dalam komponen ringan seperti menggunakan steam hammer untuk pecahkan kacang.
- Sensitive drilling machine.
Ini dirancang khusus untuk membuat lubang sangat kecil pada kecepatan tinggi. Mereka digunakan untuk pekerjaan presisi dan ringan. Basis mereka dipasang pada meja atau lantai dengan kuat menggunakan bout dan nut. Itu dapat menangani bit bor dengan diameter hingga 15,5. Kecepatan putar yang didukung biasanya berkisar dari 50 hingga 2000 putaran per menit (RPM).
Keunikan unit ini adalah mekanisme penggeraknya dapat dikontrol dengan tangan. Pemain mesin yang terampil dapat melakukan pekerjaan yang akurat menggunakan unit mesin yang cukup prevalen ini.
- Upright drilling machine.
Ini dirancang untuk menangani pekerjaan bor berat menengah. Tampaknya mirip dengan sensitive drill, tetapi jauh lebih besar dan lebih berat. Itu dapat menggunakan bit bor dengan diameter hingga 50 mm.
Peralatan unit ini dapat digunakan dalam mode manual atau semi-automatis. Operator dapat memberdayakan alat ke dalam benda kerja. Untuk tujuan ini, beberapa upright drill dilengkapi dengan mekanisme pengangkat meja.
Mesin ini dirancang untuk menangani benda kerja sedang hingga besar dan berat. Kolam bundarnya dipasang pada basis besar. Lengan radial dapat dinaikkan dan diturunkan untuk memungkinkan itu menampung benda kerja dengan ketinggian yang bervariasi. Lengan dapat diayunkan ke posisi apa pun, dengan kepala bor meluncur di atas lengan.
Mesin bor radial tidak biasanya diarahkan dengan tangan. Pekerja mengontrol motor, dan bor menembus benda kerja yang melewati di jalur manufaktur.
Ini memiliki meja dan basis umum. Keunikan mesin ini adalah memiliki beberapa kepala bor. Biasanya empat hingga enam. Mereka ditempatkan bersebelahan. Masing-masing memiliki motor penggerak terpisah sehingga mereka semua membuat bor benda kerja dengan laju yang berbeda menghasilkan beberapa lubang secara bersamaan.
Selain itu, mesin ini dapat melakukan serangkaian operasi lain seperti reaming, boring, dan tapping. Setiap spindle dapat dilengkapi dengan alat yang berbeda. Unit-unit ini tidak untuk penggunaan manual. Drill CNC centers, tidak harus, tetapi dapat dibangun sebagai modifikasi dari gang drilling machines.
- Multiple spindle drilling machine.
Ini adalah versi advanced dari gang drilling machine yang menggabungkan beberapa spindle alih-alih bangku kepala bor. Ini digunakan untuk mereproduksi pola lubang pada sejumlah benda kerja identik.
Spindles diberi daya oleh satu motor dengan serangkaian gear yang menggerakkan setiap spindle. Ini membuat semua bor diumpankan ke dalam benda kerja pada saat yang sama. Apa yang mungkin diubah di sini adalah jarak antara spindles sepanjang sumbu X dan Y (biasanya). Drill jigs digunakan untuk memandu pemotong.
- Deep hole drilling machine.
Mesin yang sangat spesial ini digunakan untuk membuat lubang dalam pada connecting rods, tabung senapan, dan komponen lainnya. Mesin deep hole drilling memanfaatkan sepenuhnya kecepatan pemotongan tinggi dan laju umpan rendah untuk memenuhi tujuannya.
Prinsip kerjanya adalah bor yang tidak berputar diumpankan lambat ke dalam bor yang berputar pada kecepatan tinggi. Pendingin disuplai terus-menerus untuk mencegah baik material maupun alat dari panas berlebih. Mesin-mesin ini juga jarang dapat diarahkan secara manual. Mereka adalah semi-automated atau CNC.
Mesin bor CNC adalah unit peralatan yang dikontrol komputer yang digunakan dalam pengaturan industri untuk melakukan operasi bor dengan pemutaran pemotong.
Mesin bor sentral ini adalah mesin yang sepenuhnya otomatis yang tidak memerlukan keterlibatan tenaga kerja melainkan pengaturan benda kerja dan penggantian tooling. Mereka memiliki perangkat lunak terintegrasi yang memungkinkan mereka untuk membaca file CAM dengan instruksi.
Mesin bor CNC dapat menggerakkan device penahan alat dalam 3 dimensi (beberapa mesin memiliki 4 atau 5 sumbu). Namun terlepas dari arah, bit bor harus memasuki benda kerja pada sudut yang benar. Bagian penahan alat adalah spindle itu sendiri (pilihan konvensional, umum untuk unit CNC lainnya), sleeve, socket, chuck, dan tapping attachment.
Mesin bor CNC adalah unit peralatan yang kompleks, tetapi mungkin bagian utamanya cukup jelas. Lihat mereka dalam gambar di bawah ini.
Dan mari kita benahi pemahaman proses secara keseluruhan dari awal hingga akhir. Di sini adalah prosedur langkah demi langkah dari CNC drilling:
- Membuat desain CAD. Ini melibatkan pembuatan model 2D atau 3D dalam perangkat lunak komputer.
- Mengonversi desain menjadi file CAM. Ini adalah dokumen yang ditulis dalam bahasa pemesinan G-code untuk mesin bor CNC untuk membaca.
- Memuat instruksi ke dalam mesin bor CNC. Pada dasarnya, memasukkan instruksi tersebut dan memastikan bahwa mereka dibaca dan dieksekusi dengan benar.
- Mengatur mesin bor CNC. Ini melibatkan pemilihan set bit bor yang tepat dan pengaturan/ penanggalan mesin.
- Melakukan operasi bor. Bagian ini dilakukan oleh bor sendiri setelah iniciasi prosedur oleh pemain mesin.
- Menilai komponen. Melakukan pemeriksaan QA manual dan otomatis untuk memastikan keberhasilan prosedur bor yang dieksekusi.
Dan sekarang, mari kita beralih ke ulasan mesin bor.
Keuntungan dan Keterbatasan Mesin Bor
Sebagai peralatan industri, bor datang dengan beberapa teknikalitas untuk dipertimbangkan. Aspek di mana Anda dapat mengandalkan setiap mesin bor adalah sebagai berikut:
- Titik yang akurat. Unit ini dapat memastikan akurasi yang luar biasa dengan sendirinya. Mereka mencapainya dengan pemrosesan langkah demi langkah lubang dengan bit bor, boring bar, dan reamers.
- Kontrol umpan yang baik. Menakjubkan, bahkan bor manual dianggap pemesinan yang presisi. Unit CNC melangkah lebih jauh, masing-masing.
- Pilihan opsi bor yang baik. Array luas unit bor yang tersedia memungkinkan pemilihan antara bor presisi, dalam, simultan, pola, dan jenis bor lainnya. Sebagai bonus tambah, semuanya dapat dilakukan dengan hanya beberapa mesin sentral padat. Namun, unit-unit ini memiliki keterbatasan untuk dipertimbangkan. Ini terkait dengan kesempatan tertentu ketika tidak mungkin menghasilkan lubang yang halus dan akurat dengan tingkat konsistensi yang baik.
- Stabilitas sumur bor. Keruntuhan sumur bor — kegagalan sumur bor jenis geser karena stres adalah masalah besar untuk dipertimbangkan. Ini berasal dari banyak faktor, termasuk trajetur yang salah, fluida bor yang tidak memadai, dll.
- Trajetur bor yang terbatas. Biasanya, mesin bor dimaksudkan untuk memotong pada sudut siku-siku. Simpangan apa pun hampir seakibatkali menghasilkan kegagalan lubang. Ini sedikit membatasi rentang desain yang mungkin.
Dalam hal apa pun, mesin bor tidak dapat digantikan. Jika didekati dengan bijak, mereka menawarkan kualitas produksi yang luar biasa dan berbagai teknik manufaktur yang tidak dapat ditawarkan oleh mesin lain.
Ringkasan
Pada dasarnya, bor lebih dari sekadar membuat lubang halus. Ini berkaitan dengan aspek seperti produksi busa yang presisi atau pekerjaan berat, akomodasi baut dan baut, finishing dalam yang baik, dan banyak lagi.
Mesin bor dapat manual, semi-otomatis, atau CNC. Saat ini, produsen besar menggunakan mesin sentral yang melakukan semua 8 proses bor dan lebih banyak. Satu-satunya aspek yang perlu dipertimbangkan untuk bor berkualitas tinggi adalah trajetur dan penggunaan fluida bor yang sesuai.
Tentang Penulis
Barret adalah penulis kreatif yang spesialis dalam konten terkait teknologi, seperti CNC machining dan 3d printing yang dikenal karena produk berkualitas tinggi dan inovatif mereka.



