Haydon Kerk Mencapai Peningkatan Produktivitas 300% dengan Teknologi DATRON
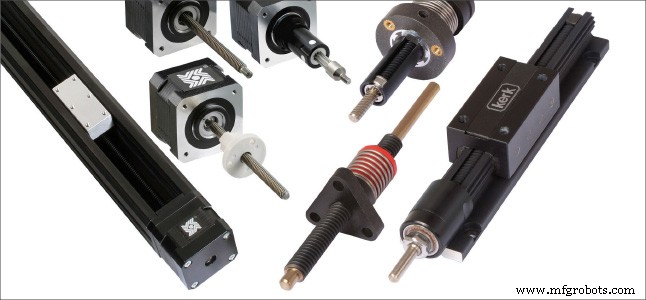
Produsen Besar Menambahkan Pemesinan Kecepatan Tinggi untuk Membuat Rel untuk Rangkaian Slide. Haydon Kerk adalah bagian internal dari grup Advanced Motion Solutions AMETEK yang berfokus pada produksi rentang lengkap komponen dan sistem kontrol gerak presisi. Ini mencakup linear actuator, lead screw dan nut, linear rail dan guide, drive, motor dan komponen lainnya. Divisi Kerk Products di Milford, NH didirikan oleh saudara, Ken dan Keith Erickson, pada tahun 1970-an berdasarkan desain lead screw anti-backlash yang dipatenkan dan ditingkatkan mereka.
Saat ini, produk mereka terutama digunakan di industri otomatisasi industri, medis, penerbangan & pertahanan, petrokimia, dan semiconductor. Plant Manager, Stan Brown mengatakan, “Baik lead screw yang masuk ke sistem otomatisasi presisi toleransi tinggi atau screw yang masuk ke bagian untuk operasi jantung (menggantikan katup jantung), satu hal yang hampir bisa kita hitung adalah akan ada beberapa tingkat kustomisasi yang diperlukan.” Jim Lamson, Manajer Engineering Manufaktur, setuju mengatakan, “Kami bercanda bahwa tidak pernah ada yang memesan apa pun dari katalog kami, lebih seperti buku saran.”
Untuk itu, sekalipun sekalipun screw saja, Haydon Kerk memproduksi dan menyimpan lebih dari 475 kombinasi diameter dan advance per revolusi jenis thread untuk digunakan dalam produk standar dan solusi kustom mereka. Jadi secara logis, bisnis mereka membutuhkan banyak peralatan untuk mengejar semua variasi yang diminta oleh basis pelanggan mereka. Dalam beberapa gedung di kampus mereka, mereka menempatkan Swiss-type Machines, Doosan Turret Lathes, Thread Rolling Machines, Haas VMCs, OmniTurn CNC Lathes, Sinker EDMs, dan Mori Seiki VMCs.
Pencarian Solusi Produksi Menuju Mesin Pemesinan Kecepatan Tinggi
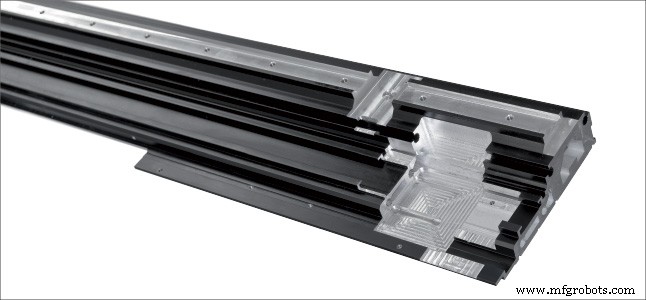
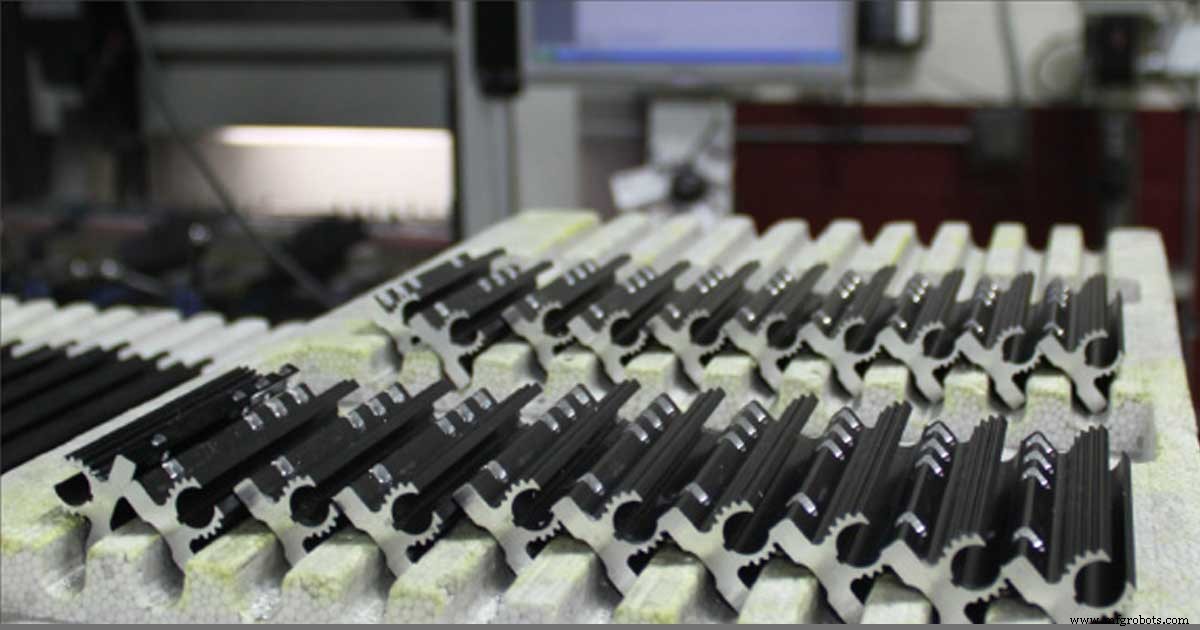
Pada tahun 2011, rangkaian slide assembly mereka yang membawa mereka untuk mencari peralatan lain — khususnya untuk memill rail dari stok extrusion aluminium yang di-anodize. Seperti produk lainnya mereka, bagian-bagian ini juga memerlukan sejumlah besar kustomisasi untuk memenuhi berbagai kebutuhan pelanggan. Lamson mengatakan, “Mungkin variasi pada jumlah lubang mounting, ukuran lubang mounting, apakah itu tapped atau through hole, atau panjang rail, tetapi ada tingkat kustomisasi pada setiap pesanan.”
Pada saat itu, Haydon Kerk menggunakan berbagai mesin milling untuk memproduksi rail ini dan Lamson mengatakan bahwa ada masalah. “Proses itu terlalu lambat. Kami memiliki beberapa shift dengan beberapa operator per shift yang mencoba untuk mengejar dan mereka terpuruk dan tertinggal. Kami membutuhkan solusi lain dan saya mulai meneliti mesin milling lain yang dapat menangani extrusion aluminium panjang ini.”
Akhirnya, pencarian Lamson tidak membawa mereka sangat jauh karena dia menemukan DATRON Dynamics, distributor Amerika Utara dari mesin milling kecepatan tinggi DATRON, tepat di jalan di Milford, NH. Jadi dia mempack uji rail, beberapa extrusion, rail yang selesai, dan beberapa gambar dan pergi ke DATRON Technology Center untuk melakukan uji potong. Lamson ingat, “Rail rata dari ukuran itu, memakan waktu lebih dari 15 menit untuk kami buat dan ada beberapa setup berbeda untuk melakukannya. DATRON mencapai rail yang sama, selesai, dalam waktu yang sangat singkat dengan satu setup.”
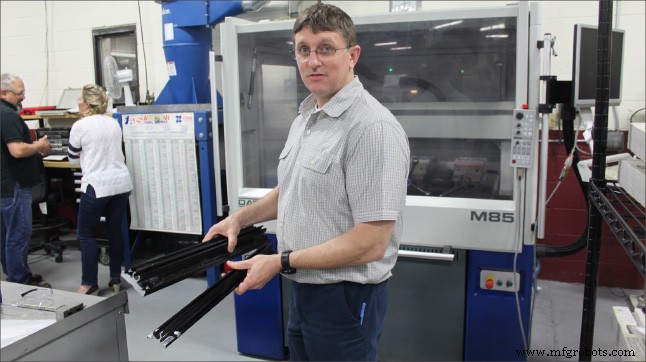
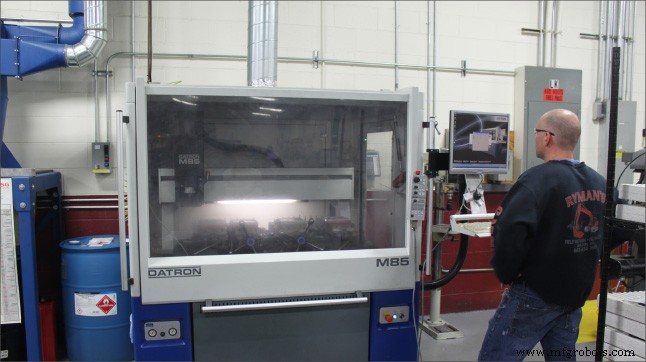
Mesin yang digunakan untuk uji potong adalah DATRON M85 yang memiliki work envelope besar 30″ x 40″ tetapi memiliki footprint yang relatif kecil. Manufacturing Supervisor Haydon Kerk, Scott Ladue, mengatakan kombinasi ini membuka wawasan “Jika Anda melihat screw rail milling kami di mana kami menggunakan VMC besar, mesin itu besar seperti container laut di luar sana – tetapi itu karena kami membutuhkan 60 inci travel. Dengan DATRON kami masih dapat membuat rail 60 inci, tetapi footprintnya hanya 69” x 55”.
Pemesinan Kecepatan Tinggi Hasilkan Peningkatan Produksi 300%!
Jadi, Haydon Kerk membeli DATRON M85 untuk memill rail ini dan menyerahkan mesin milling konvensional untuk pekerjaan lain. Enam tahun kemudian, Ladue merenungkan dampak keputusan itu dari segi waktu dan tenaga kerja, “Kami berjalan beberapa shift dengan kapasitas penuh dan sekarang kami berjalan DATRON pada satu shift dan kami mampu mengejar permintaan. Selain itu, volume telah meningkat sejak kami mendapatkan DATRON pada 2011, jadi kami pada dasarnya telah meningkatkan produktivitas kami lebih dari 300%.“
Dalam hal setup, Haydon Kerk mengintegrasikan empat Kurt double-lock vises di M85 sehingga mereka dapat memasukkan dua rail sekaligus, atau jika mereka menjalankan rail pendek, mereka memuat dua baris rail individu. Ladue mengatakan, “Jadi, terlepas dari ukuran rail itu hanya masalah memuat vise dan menjalankan program untuk seri rail tersebut setelah menggunakan probe terintegrasi DATRON untuk lokasi bagian.”
Probing dalam Pemesinan Kecepatan Tinggi Mengurangi Waktu Setup dan Memastikan Akurasi
Probe terintegrasi DATRON dipasang di sumbu Z dan pengukuran dilakukan saat probe berputar dari posisi awalnya ke posisi pengukuran. Prinsip pengukuran kapasitif terpatent DATRON memastikan repeatabilitas tinggi serta akurasi pengukuran. Probe mudah dioperasikan melalui perangkat lunak kontrol menu. Setelah pengukuran dilakukan, offseting terjadi langsung dalam perangkat lunak kontrol, secara otomatis menyesuaikan program milling untuk mengakomodasi variansi permukaan atau posisi. Ini meminimalkan kesalahan operator dan pada dasarnya menghilangkan limbah.
Lamson mengatakan bahwa probing terintegrasi sangat berguna saat memesin rail yang lebih panjang dari 30 inci. “Seringkali kebutuhan pelanggan mungkin untuk rail yang jauh lebih panjang dan dengan sistem pengukuran papan atas DATRON kami dapat memasang bagian, memill sebagian rail, memindahkannya, mengambil fitur yang kami masukkan ke dalam bagian dan memosisikan ke ujung dengan sangat akurat.”
Pemesinan Kecepatan Tinggi dengan Pendingir Menguap Hasilkan Bagian Bersih dan Membuat Operasi Sekunder Sederhana
Lamson juga mengatakan bahwa pendingir minimum quantity (menguap) DATRON adalah bonus tambahan yang memiliki manfaat yang tidak terduga. “Saat bagian keluar dari mesin, kami tidak perlu melewati proses pembersihan sekunder untuk masuk ke proses coating TFE kami. Chip yang akhirnya ada di tangki chip adalah chip kering, mereka tidak lengket atau berminyak. Jika bagian masih basah saat keluar dari mesin, Anda dapat secara harfiah melihat mereka kering di depan Anda. Selain itu, pendingir sebenarnya sedikit pelarut jadi bagian mungkin keluar dari mesin lebih bersih dari pada saat masuk. Itu adalah ide yang benar-benar baru dan inspiratif bagi kami bahwa kita bisa memiliki pendingir yang tidak perlu kita bersihkan.”
Cutting Tools untuk Pemesinan Kecepatan Tinggi
Selain mesin DATRON, Haydon Kerk juga telah menjadi pelanggan alat DATRON dan Manufacturing Supervisor, Scott Ladue, mengatakan, “Alat DATRON sangat bagus. Kami tidak membeli banyak karena mereka bertahan lama dan operator mendorong mereka secepat yang mungkin dilakukan mesin. Plus, bagian yang kami mesi memiliki hard coat anodize di atasnya jadi mereka sedikit lebih keras dari aluminium mentah.” Jim Lamson menambahkan, “Menggunakan DATRON membawa kami untuk menggunakan mesin kami lain sedikit berbeda, karena Anda tidak memasang tap di DATRON, Anda threadmill, dan kami terbiasa menggunakan tap. Kami telah memiliki bagian yang dibuat pada mesin lain di mana Anda tidak bisa menggunakan tap, jadi kami pergi ke orang alat DATRON dan meminta mereka mengembangkan threadmill kustom untuk mesin lain kami.”
Selama enam tahun penggunaan mesin DATRON, Haydon Kerk telah mempertahankan pemeliharaan preventatif yang disarankan dan sebagai hasilnya, “service issue” yang paling stres yang mereka miliki adalah kehabisan pendingir. Plant Manager, Stan Brown ingat, “Dalam hal pemeliharaan dan keandalan itu sangat andal dan sangat konsisten. Satu masalah yang bisa saya ingat adalah kehabisan pendingir sekali, dan dalam kasus itu, DATRON memberikan layanan dan dukungan yang luar biasa dengan menyediakan pendingir tambahan untuk menjaga produksi berjalan.”