Menembus Gelombang: Seri Shark Hudson Boat Works untuk Elite Perayahan
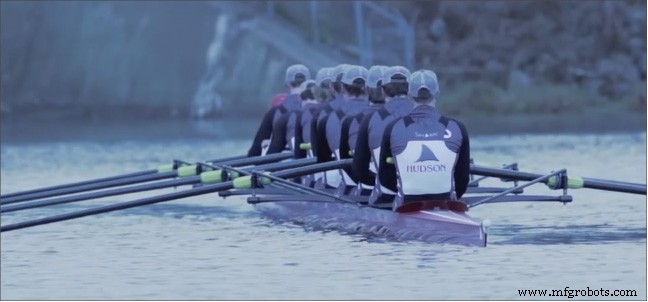
Hudson Boat Works adalah produsen shell perayahan berlayar berbasis di London, Ontario. Jack Coughlan dan mertuanya, Hugh Hudson, mendirikan perusahaan pada tahun 1981. Hudson adalah produsen perayahan resmi untuk Tim Nasional Kanada dan perahu mereka telah memenangi 84 Medali Dunia dan Olimpiade sejak 1984.
Pada Maret 2007, Hudson Boat Works memulai produksi garis perahu mereka “Shark”. Shell Great White 1x dan Hammerhead 8+ mereka saat ini dirancang oleh Steve Killing (Arsitek Naval Kanada). Perahu ramping ini lebih cepat, lebih stabil, dan lebih nyaman untuk pelaut. Sejak 2005, Glen Burston, Manajer Operasi, telah menjadi kekuatan di balik inovasi Hudson. Glen telah menerapkan pengetahuan Master of Engineering dan pengalaman perayahan tingkat Nasional untuk mengubah perusahaan menjadi kesuksesan manufaktur terdepan.
Pada tahun 2015, rencana disiapkan untuk membangun garis perahu yang lebih ringan, lebih cepat yang terdiri dari semua komponen serat karbon bernama Ultimate Super Predator (USP). Kemampuan Hudson untuk dengan cepat membawa garis ini ke pasar akan memperkokoh keunggulan bersaing mereka dan posisi mereka sebagai pemimpin industri. Namun, kemampuan mereka untuk melakukan ini dihalangi oleh waktu putar yang lama dan biaya tinggi yang terkait dengan outsourcing 90% bagian yang diproses mesin mereka. Secara khusus, cetakan aluminium yang diperlukan untuk membuat semua bagian serat karbon yang terdiri dari shell perayahan diproyeksikan akan selesai dalam jangka waktu 3 tahun — dan jangkauan waktu itu tidak akan cukup.
Technologist Mekanik Hudson, Cam Fisher ingat, “Kami memiliki mesin router CNC 3-axis yang cukup besar yang melakukan semua trimming untuk hull perahu dan semua profiling tepi perahu, tetapi tidak memiliki akurasi yang diperlukan untuk pembuatan cetakan.”
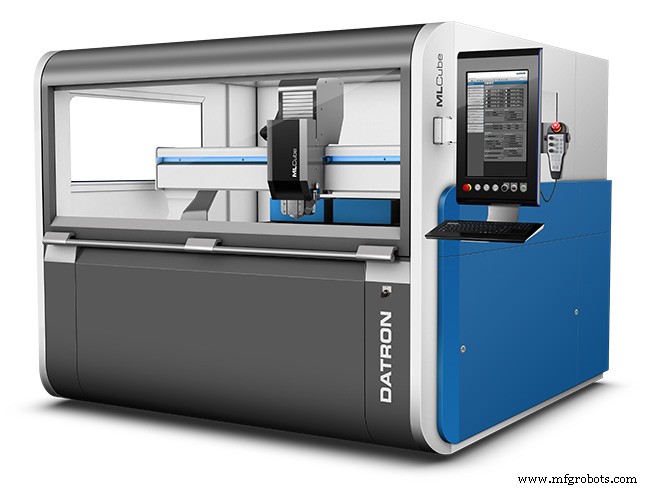
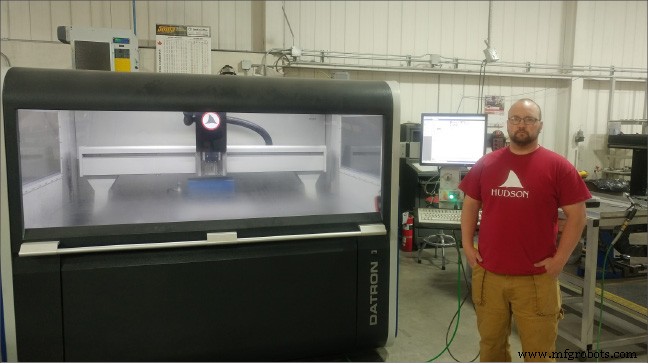
Jadi, pencarian teknologi pemesinan CNC baru dimulai. Segera terlihat bahwa router CNC standar tidak akan memiliki akurasi yang mereka butuhkan untuk pembuatan cetakan, dan dengan bagian terbesar mereka berukuran sekitar 64 inci dari ujung ke ujung, VMC konvensional mungkin tidak memiliki luas area kerja yang mereka butuhkan. Ini diperparah oleh fakta bahwa ruang yang telah mereka alokasikan untuk mesin adalah 20′ x 10′ (200 sq. feet). Namun, ketika Glen Burston menemukan DATRON tampaknya semua “pain points” Hudson Boat Works dapat diatasi. Cam Fisher ingat “Secara umum, Anda melihat ke mesin Haas karena nama itu selalu ada dan kami melihat beberapa pabrik yang lebih besar. Tetapi, Glen menemukan DATRON dan ketika Jack Coughlan berbicara dengan mereka mesin MLCube mereka tampaknya benar-benar mencapai semua poin yang kami butuhkan. Footprint adalah salah satu yang besar karena kami tidak punya banyak ruang di bengkel kami untuk menempatkan pabrik yang sangat besar. MLCube tidak akan mengambil terlalu banyak ruang dan apa yang bisa kami lakukan dengan area kerja 60″ x 40″ akan luar biasa.”
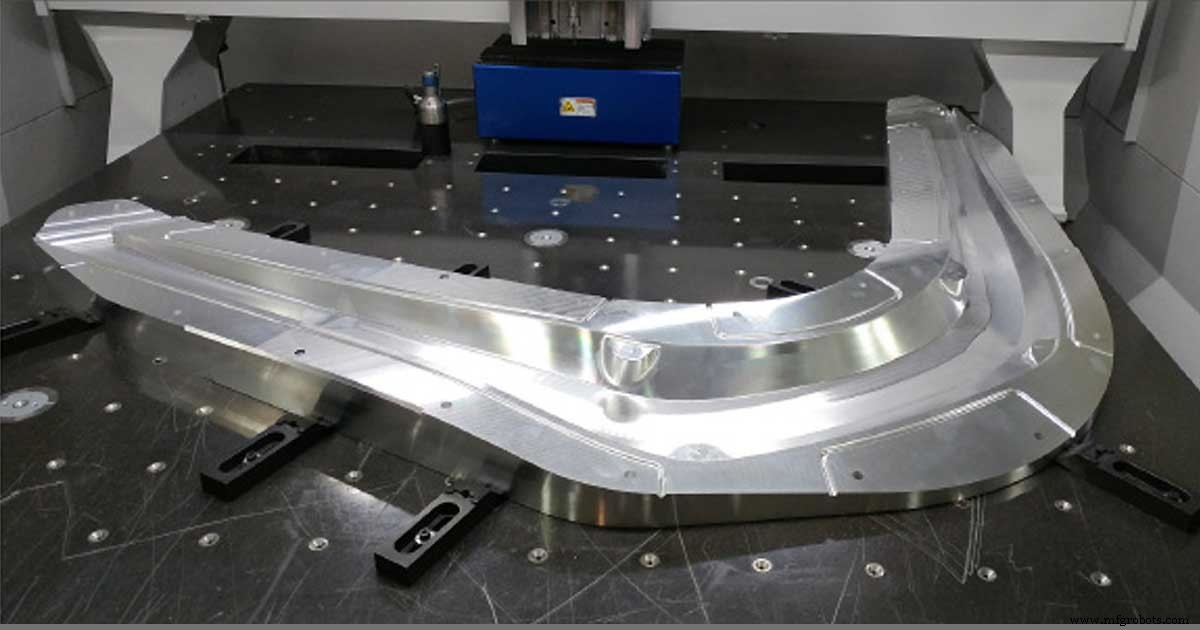
Diutuskan bahwa Hudson Boat Works akan mengirim model terbesar mereka ke DATRON untuk melakukan uji fit di Technology Center mereka di New England. Bagian lengkung ini terlihat hampir seperti bumerang besar dengan jangkauan 64 inci antara kedua ujungnya. Ini berarti DATRON harus sedikit “kreatif” dengan penempatan bagian dan memindahkan tool magazine pada ranjang mesin. Namun, dengan bagian ini mewakili “worst case scenario” mereka yakin bahwa mereka memiliki solusi yang tepat untuk Hudson.
Pada akhirnya, ini terbukti benar dan Hudson sangat bersemangat untuk membeli DATRON MLCube. Sekarang, baru lebih dari satu tahun kemudian, Cam Fisher melaporkan, “Membawa mesin DATRON masuk adalah penghindaran biaya besar segera. Awalnya, kami melihat markah 2-3 tahun untuk mendapatkan semua yang kita butuhkan melalui outsourcing dan biaya cetakan yang sangat besar ini astronomis. Dengan DATRON, kami sudah berada pada titik di mana kami siap menawarkan segalanya. Dalam kurang dari satu tahun, kami berada di mana kita tidak akan sampai hingga sekitar 4 tahun dari sekarang. Membawa garis perahu USP ini ke pasar memberikan keunggulan bersaing besar bagi kami.” https://www.youtube.com/embed/-gsNvltcJJQ?feature=oembed&enablejsapi=1&origin=https://www.datron.com
Selain cetakan milling yang telah mereka selesaikan, Hudson Boat Works memproduksi bagian aluminium untuk rigging perahu mereka dan sesuai rencana mereka telah pindah ke fase produksi ini untuk garis baru mereka. Fisher mengatakan, “Sekarang, saya keluar dari pembuatan cetakan dan saya membawa bagian produksi. Saya masih memiliki fixture cetakan pada mesin minggu lalu dan bagian lain masuk dan saya tidak pernah mencabut fixture lain dari mesin. Karena conicals, saya memosisikan bagian baru di tempat yang saya inginkan dan siap berjalan.”
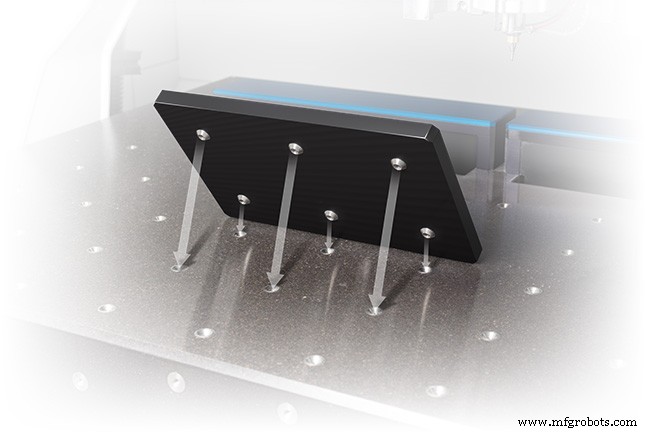
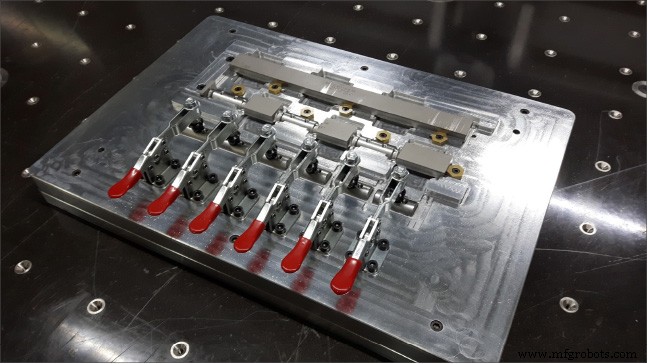
Fisher merujuk pada sistem conicals terintegrasi di ranjang MLCube. Conicals ini digunakan untuk memosisikan workholding seperti klem, pallets dan vacuum chucks. Cavititas conical di-mill oleh mesin itu sendiri di permukaan meja pemesinan. Ini menghasilkan sistem “boss-in-cavity” yang memastikan repeatabilitas lokasi. Jadi, jika dia di tengah batch bagian dan proyek darurat tidak terduga masuk, dia dapat mencabut satu fixture dan menggantinya dengan yang untuk pekerjaan baru. Setelah pekerjaan darurat selesai, dia mengembalikan fixture pertama ke tempatnya dan melanjutkan dari tempatnya berhenti. Karena MLCube memiliki work envelope yang besar, itu dapat menampung lebih dari satu fixture atau setup dan dalam kasus yang disebutkan Fisher dia hanya menemukan ruang kosong di ranjang untuk bagian baru.
Bagian rigging aluminium yang Fisher buat sekarang akan diweld pada outrigger perahu dan dia telah terkesan dengan bagaimana bagian keluar dari mesin “Menggunakan ethanol sebagai pendingir untuk bagian aluminium ini, bagian keluar dari mesin dan langsung pergi ke welding kami – karena ethanol menguap tidak ada pekerjaan pasca yang perlu dilakukan padanya. Mereka hanya bersih dan siap untuk diweld. Itu adalah penghematan waktu besar.”
Tetapi aluminium bukan logam satu-satunya yang akan dipotong Hudson pada mesin DATRON dan Fisher mengomentari rencana tambahan, “Kami akan membawa titanium juga. Dengan semua bagian serat karbon, semua komponen logam yang masuk ke dalamnya adalah titanium. Titanium bukan logam yang menyenangkan untuk dipotong, tetapi untuk satu bagian yang telah saya lakukan sejauh ini pada DATRON saya berjalan pada 200-220 ipm yang adalah incredibly fast dan saya masih menyesuaikan feeds dan speeds.”
Untuk mengoptimalkan program untuk bagian titanium, Fisher berkonsultasi dengan Application Technician DATRON, Dann Demazure, dan ingat, “Orang teknis aplikasi DATRON telah hebat dan telah mengirimkan banyak informasi untuk membantu saya dalam upaya saya untuk menyesuaikan bagian titanium. Dann melakukan banyak riset untuk saya. Karena saya tidak punya banyak pengalaman dengannya, akan sulit untuk menemukannya tanpa banyak uji coba dan kesalahan, tetapi orang-orang DATRON selalu membantu.”
Jenis hubungan antara operator dan Application Technician DATRON seperti ini umum dan biasanya dimulai selama proses penjualan dan dikokohkan selama pemasangan dan pelatihan mesin. Itu kasus dengan Fisher dan Demazure dan Fisher mengatakan, “Kami memiliki 3 hari pelatihan dengan Dann Demazure, di sini di fasilitas kami dan itu benar-benar cukup, beberapa hari dan kami siap. Benar-benar luar biasa untuk mesin tiba dan hari berikutnya kita sudah memotong bagian.”
Instalasi awal termasuk integrasi HSMWORKS yang telah dibeli Hudson Boat Works pada saat yang sama dengan mesin DATRON. Fisher mengomentari kemudahan integrasi, “Selain membawa DATRON kami juga membawa perangkat lunak CAM 3D yang kami belum pernah gunakan sebelumnya. Kami melakukan outsourcing segalanya, jadi bahkan jika kami membuat cetakan di dalam rumah kami masih melakukan outsourcing semua pemrograman. Kami memilih HSMWORKS karena kami didasarkan SolidWorks di sini. Post yang datang dengan HSMWORKS untuk DATRON tidak bisa lebih baik. Saya datang agak hijau dengan hanya beberapa pengalaman dengan bagian 2D datar, tetapi setelah menjalankannya untuk beberapa waktu, saya pikir saya dapat melatih seseorang lain dalam 2 hari untuk menggunakan mesin ini bahkan jika mereka tidak pernah melihat DATRON sebelumnya … atau bahkan tidak pernah melihat mesin CNC sebelumnya. Itu begitu mudah!”