Cara Memilih Miniature Drill Harvey Tool yang Ideal untuk Proyek Anda
Di antara penawaran produk solusi pembuatan lubang yang luas Harvey Tool terdapat beberapa jenis opsi miniature drill dan pelengkapnya. Opsi bervariasi dari Miniature Spotting Drills hingga Miniature High Performance Drills – Deep Hole – Coolant Through. Tapi alat mana yang sesuai untuk lubang yang Anda inginkan buat di bagian Anda? Alat mana yang mungkin hilang dari carousel Anda, meninggalkan efisiensi dan kinerja? Memahami cara mengisi repertoire alat Anda dengan benar untuk hasil pembuatan lubang yang diinginkan adalah langkah pertama menuju kesuksesan.
Pertimbangan Sebelum Bor
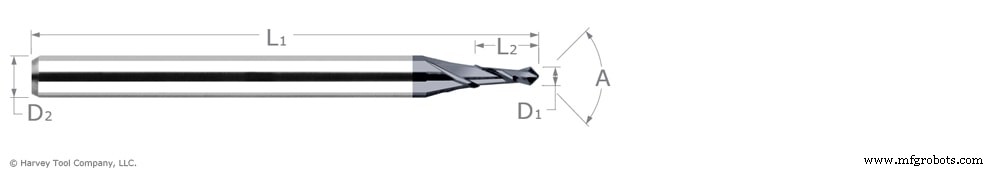
Miniature Spotting Drills
Tergantung pada kedalaman lubang mesin yang diinginkan dan tuntutan toleransinya, serta permukaan mesin yang akan Anda bor, memilih terlebih dahulu untuk Miniature Spotting Drill mungkin bermanfaat. Alat ini menentukan lokasi tepat lubang untuk mencegah masalah umum dalam bor dalam seperti walking, atau menyimpang dari jalur yang diinginkan. Ini juga dapat membantu mempromosikan akurasi dalam kasus di mana ada permukaan bagian yang tidak rata untuk kontak pertama. Beberapa pengrajin mesin bahkan menggunakan Spotting Drills untuk membuat chamfer di atas lubang yang sudah dibor. Namun, untuk permukaan yang sangat tidak teratur, seperti sisi silinder atau bidang miring, Flat Bottom Drill atau Flat Bottom Counterbore mungkin diperlukan untuk mengurangi ketidakteraturan ini sebelum proses bor.
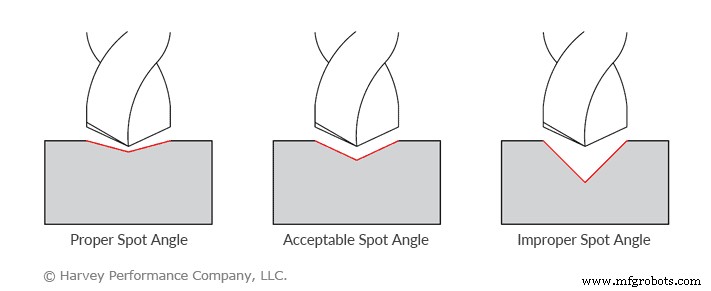
Tech Tip: Saat membuat spot lubang, sudut spot harus sama dengan atau lebih lebar dari sudut miniature drill pilihan Anda. Secara sederhana, ujung miniature drill harus menyentuh bagian sebelum wajah flute-nya melakukannya.
Memilih Miniature Drill yang Tepat
Harvey Tool menyediakan beberapa jenis miniature drill yang berbeda, tapi opsi mana yang tepat untuk Anda, dan bagaimana setiap drill berbeda dalam geometri?
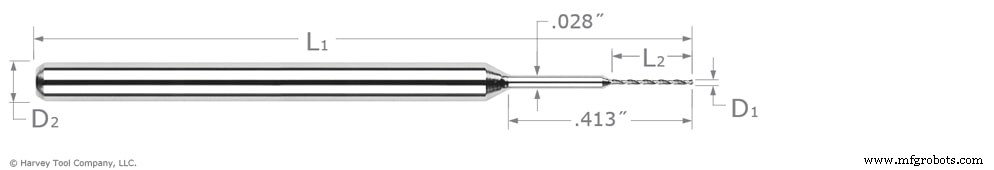
Miniature Drils
Harvey Tool Miniature Drills populer bagi pengrajin mesin yang mencari fleksibilitas dan serbaguna dalam operasi pembuatan lubang mereka. Karena garis tooling ini ditawarkan tanpa coating dalam ukuran sekecil .002" diameter, pengrajin mesin tidak lagi perlu berkompromi pada presisi untuk mencapai ukuran mikro yang sangat kecil. Selain itu, garis tooling ini dirancang untuk digunakan dalam beberapa material berbeda di mana spesifikitas tidak diperlukan.
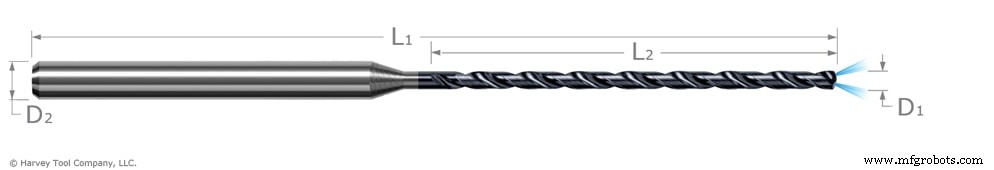
Miniature High Performance Drills – Deep Hole – Coolant Through
Untuk situasi di mana pengeluaran chip mungkin sulit karena kedalaman bor, Harvey Tool’s Deep Hole – Coolant Through Miniature Drills mungkin adalah opsi terbaik Anda. Pengiriman coolant dari ujung bor akan membantu membuang chip dari dalam lubang, dan mencegah heeling pada sisi lubang, bahkan pada kedalaman hingga 20 kali diameter bor.
Miniature High Performance Drills – Flat Bottom
Pilih Miniature High Performance Flat Bottom Drills saat bor pada permukaan miring dan membulat, atau saat ingin meninggalkan lubang dengan dasar datar. Selain itu, saat bor lubang yang bersilang, lubang setengah, bahu, atau plat tipis, geometri alat dasar datar membantu mempromosikan akurasi dan finish yang bersih.
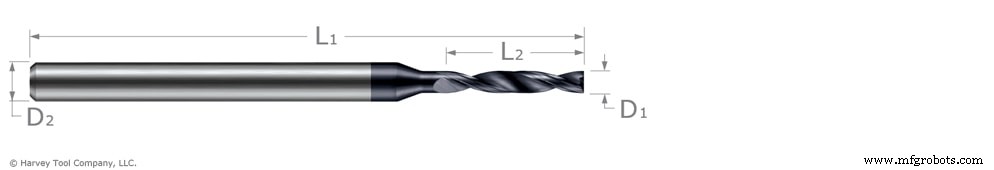
Miniature High Performance Drills – Aluminum Alloys
Garis High Performance Drills untuk Aluminum Alloys memiliki coating TiB2, yang memiliki afinitas yang sangat rendah terhadap Aluminium dan sehingga akan mencegah built-up edge. Desain 3 flute khususnya memungkinkan aliran chip maksimum, akurasi lubang, finish, dan parameter kecepatan serta laju pengalihan yang ditingkatkan dalam material ini yang mudah diproses.
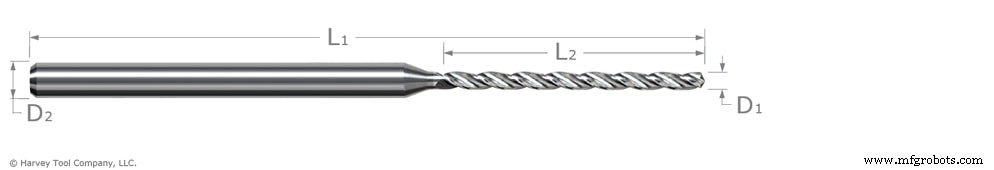
Miniature High Performance Drills – Hardened Steels
Miniature High Performance Drills – Hardened Steels memiliki bentuk flute khusus untuk pengeluaran chip yang ditingkatkan dan kekakuan maksimum. Selain itu, setiap bor dilapisi AlTiN Nano coating untuk kekerasan dan resistensi panas dalam material 48 Rc hingga 68 Rc.
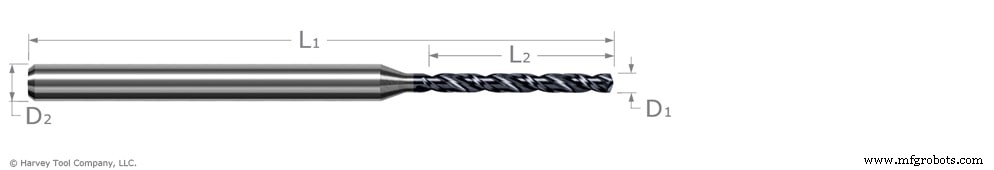
Miniature High Performance Drills – Prehardened Steels
Saat suhu naik selama pemesinan, coating AlTiN yang ditampilkan pada Harvey Tool’s Miniature High Performance Drills – Prehardened Steels menciptakan lapisan aluminium oksida yang membantu mengurangi konduktivitas termal alat dan membantu mempromosikan transfer panas ke chip, serta meningkatkan pelumas dan resistensi panas dalam material ferrous.
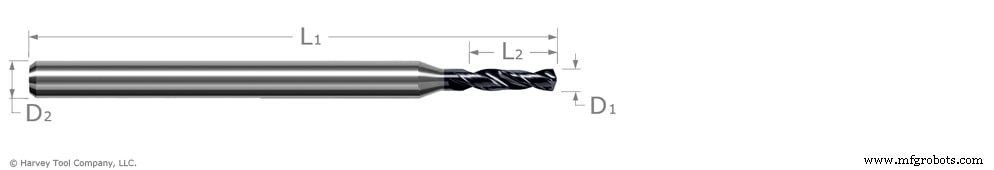
Pertimbangan Setelah Bor
Miniature Reamers
Untuk banyak operasi, bor lubang aktual adalah hanya awal dari pekerjaan. Beberapa bagian mungkin memerlukan toleransi ultra ketat, untuk itu Miniature Reamer (toleransi +.0000"/-.0002" untuk tanpa coating dan +.0002"/-.0000" untuk AlTiN Coated) dapat digunakan untuk membawa lubang ke ukuran. 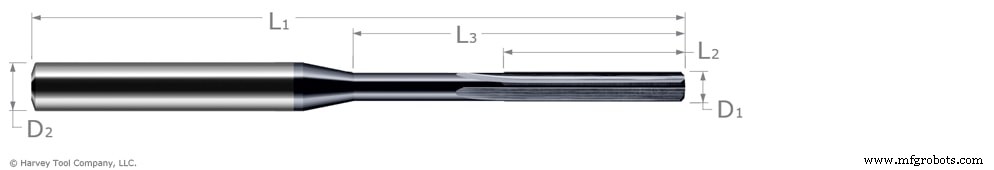
Tech Tip: Untuk mempertahankan jumlah stock removal yang sesuai berdasarkan ukuran reamer, lubang harus di-bor sebelumnya pada diameter yang 90-94 persen dari diameter lubang reamer yang selesai.
Flat Bottom Counterbores
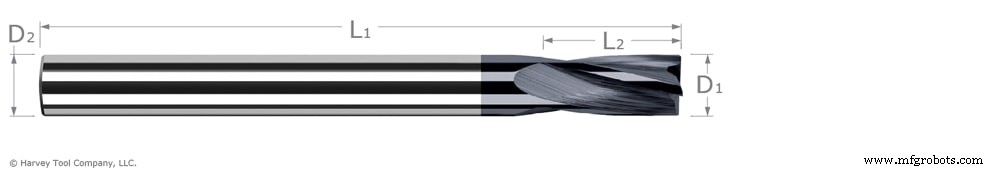
Operasi lain mungkin memerlukan lubang dengan dasar datar untuk memungkinkan koneksi yang lebih baik dengan bagian lain. Flat Bottom Counterbores menghasilkan profil datar dan meluruskan lubang yang tidak rata. Untuk informasi lebih lanjut tentang mengapa menggunakan Flat Bottom Counterbore, baca 10 Reasons to Use Flat Bottom Tools.
Key Next Steps
Sekarang setelah Anda familiar dengan miniature drills dan tooling pelengkap pembuatan lubang, Anda sekarang harus mempelajari cara kunci untuk menyelesaikan pekerjaan. Memahami pentingnya pecking cycles, dan menggunakan pendekatan yang benar, sangat penting baik untuk umur alat Anda dan hasil akhir pada bagian Anda. Baca pelengkap tulisan ini “Choosing the Right Pecking Cycle Approach,” untuk informasi lebih lanjut tentang pendekatan yang terbaik untuk aplikasi Anda.



