Menguasai Pemotongan Lubang Dalam: Strategi untuk Mencegah Defleksi Alat dan Meningkatkan Evakuasi Chip
Pemotongan lubang dalam adalah operasi pemotongan yang umum namun menuntut. Dalam gaya ini, alat memiliki overhang yang besar – atau seberapa jauh alat pemotong terlepas dari pengikat alatnya. Tantangan paling umum dari pemotongan lubang dalam meliputi defleksi alat, evakuasi chip, dan tool reach.
Hindari Defleksi Alat
Overhang berlebihan adalah penyebab utama defleksi alat, karena kekurangan kekakuan. Selain kerusakan alat segera dan potensi pembuangan bagian, overhang berlebihan dapat mengorbankan akurasi dimensi dan mencegah finishing yang diinginkan.
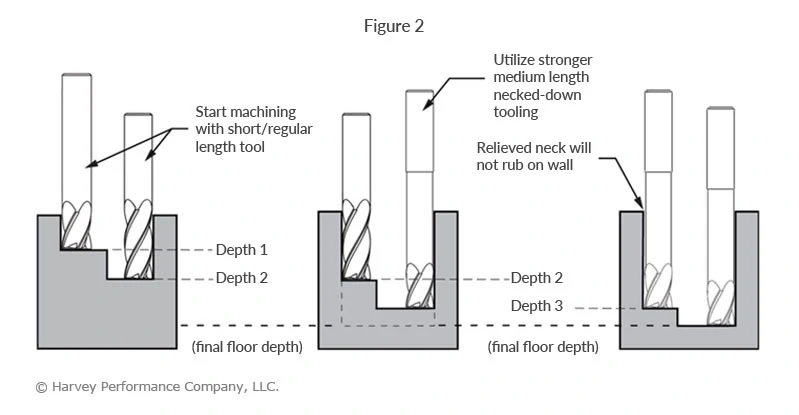
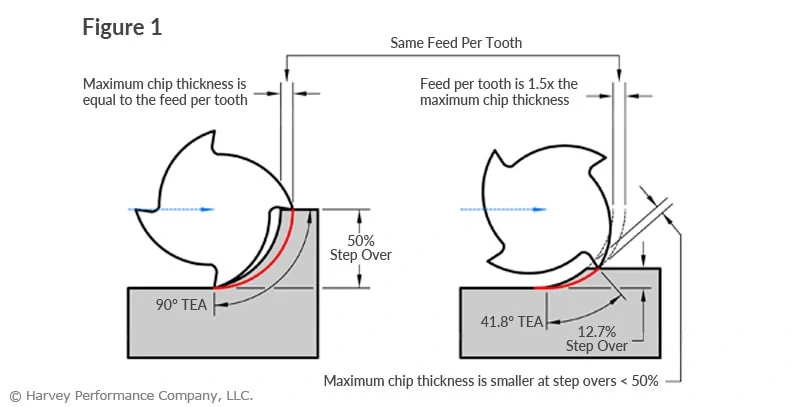
Defleksi alat menyebabkan wall taper terjadi (Gambar 1), menghasilkan dimensi yang tidak diinginkan dan, kemungkinan besar, bagian yang tidak dapat digunakan. Dengan menggunakan diameter terbesar yang mungkin, alat berleher, dan menurun secara progresif dengan Kedalaman Potong Aksial (ADOC) yang lebih ringan, wall taper sangat berkurang (Gambar 2).
Capai Finishing Optimal
Meskipun meningkatkan step-down dan mengurangi ADOC ideal untuk roughing dalam lubang dalam, proses ini seringkali menghasilkan tanda saksi pada setiap step down. Untuk mencapai finishing berkualitas, Long Reach, Long Flute Finishing End Mills (bersamaan dengan Kedalaman Potong Radial yang ringan) diperlukan (Gambar 3).
Mesin hingga Kedalaman yang Diperlukan
Menghindari defleksi alat dan mencapai finishing yang dapat diterima adalah tantangan yang perlu diakui, tetapi bagaimana jika Anda bahkan tidak dapat mencapai kedalaman yang diperlukan? Ketidakmampuan untuk mencapai kedalaman yang diperlukan dapat disebabkan oleh pengikat alat yang salah atau secara sederhana masalah tidak memiliki akses ke alat yang cukup panjang.
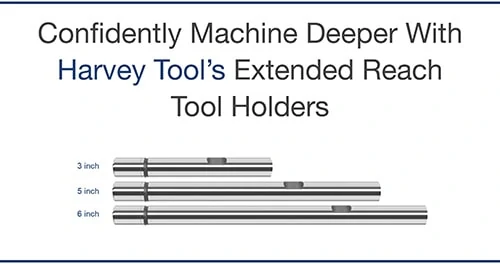
Untungnya, jangkauan efektif pengikat alat Anda dapat dengan mudah ditingkatkan dengan Pengikat Alat Extended Reach dari Harvey Tool, yang memungkinkan Anda mencapai hingga 6 inci lebih dalam.
Mesin Lebih Dalam dengan Percaya Diri Dengan Pengikat Alat Extended Reach dari Harvey Tool
Evakuasi Chip dengan Efektif
Banyak operasi pemesinan ditantang oleh evakuasi chip, tetapi tidak lebih dari pada Pemotongan Lubang Dalam. Dengan lubang dalam, chip menghadapi lebih banyak hambatan, sehingga lebih sulit untuk mengeluarkan mereka. Ini sering mengakibatkan aus alat yang lebih besar dari pemotongan chip dan produksi berhenti dari lembah fluting yang tersumbat.
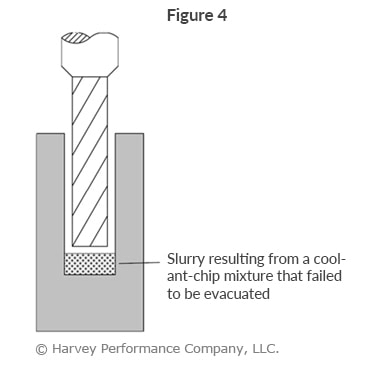
Coolant tekanan tinggi, terutama melalui poros, membantu dalam proses evakuasi chip. Namun, coolant udara adalah opsi yang lebih baik jika panas dan pelumasan bukan perhatian, karena campuran coolant-chip dapat membentuk “slurry” di bagian bawah lubang dalam (Gambar 4). Saat memesin paduan yang telah diharden, di mana chip kecil seperti serbuk dibuat, slurry adalah hal yang umum yang harus dihindari.