Mencapai Presisi: Mempertahankan Stabilitas Dimensi dalam Pemesinan Aluminium
Posted on Oct. 23th, 2020, | By WayKen Rapid Manufacturing
Mempertahankan kontrol dimensi yang akurat untuk bagian di mana presisi adalah persyaratan inti selalu menjadi hal yang menarik bagi penyedia layanan pemesinan logam. Ini telah mengarah pada beberapa kegiatan penelitian tentang subjek stabilitas dimensi. Studi-studi mencakup berbagai fenomena seperti batas elastis, mikro-strain, mikro-creep, mekanisme yang menyebabkan mereka, dan berbagai metode yang diusulkan untuk membantu meningkatkan kontrol dimensi. Dengan stabilitas dimensi suatu bahan, kita merujuk pada kemampuannya untuk mempertahankan bentuk, ukuran aslinya, dan tetap dalam toleransi dimensi yang diperkirakan selama periode tertentu di bawah sekelompok kondisi lingkungan.
Dalam artikel ini, kita akan membahas ketidakstabilan dimensi pada salah satu logam yang paling banyak digunakan yaitu aluminium dan kita akan menyajikan cara untuk mengatasi dilema yang dihadapi dalam pemesinan aluminium.
Kami mendukung proses pemesinan dan fresh aluminium CNC terbaru, jika Anda memiliki masalah dengan pemesinan aluminium, kami dengan senang hati akan membantu Anda.
Mengapa Membahas Pemesinan Aluminium?
Sebagai logam yang paling melimpah di kerak bumi yaitu pada 8,1%, aluminium digunakan luas di hampir setiap industri termasuk penerbangan, otomotif, dan konstruksi. Sifat unik lega aluminium dan properti beragam yang ditawarkannya untuk berbagai aplikasi membuatnya logam yang benar-benar luar biasa. Namun, aplikasi yang beragam ini datang dengan biaya yaitu pemesinan lega aluminium memerlukan beberapa pertimbangan pemesinan untuk diatasi, tidak seperti baja.
Dilema utama adalah nilai koefisien ekspansi termal yang jauh lebih tinggi dari lega aluminium dibandingkan logam umum lainnya. Mari kita lihat nilai perbandingan koefisien ekspansi termal dalam tabel di bawah.
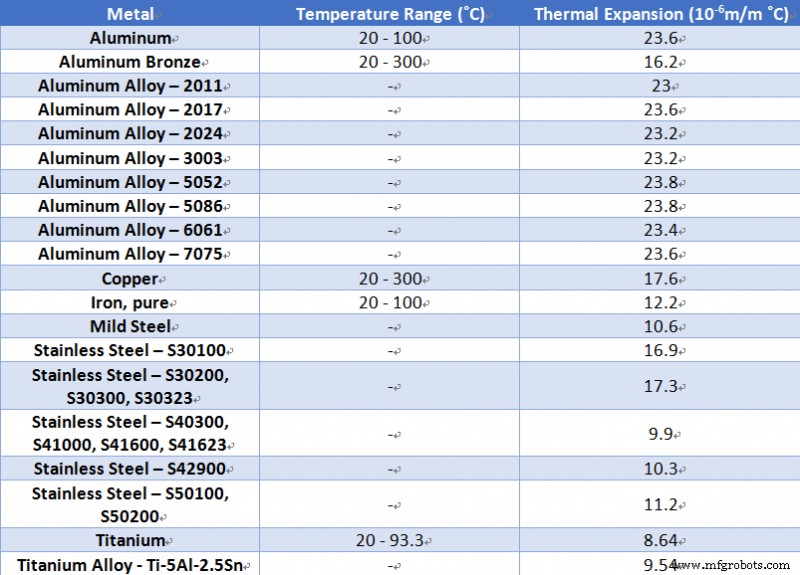
Dengan tabel ini, kita dapat dengan jelas memperhatikan nilai yang relatif lebih tinggi dari koefisien ekspansi termal untuk aluminium dan leganya. Oleh karena itu, kita akan membahas pertimbangan penting yang terlibat dalam pemesinan aluminium seiring berkembangnya artikel.
Dilema yang Dihadapi dalam Pemesinan Aluminium
Pemesinan lega aluminium menghadapi deformasi besar dalam banyak operasi pemesinan termasuk pemesinan dinding tipis dan pengerukan. Sebelum kita melanjutkan lebih jauh, perlu memahami perbedaan antara perubahan dimensi yang dapat dipulihkan, deformasi plastik (mikro-strain), dan ketidakstabilan dimensi.
- Perubahan dimensi yang dapat dipulihkan tidak bergantung pada waktu dan dapat diprediksi dalam sifatnya. Ini termasuk strain elastis, ekspansi termal, dan strain magneto-strictive.
- Deformasi plastik merujuk pada strain plastik yang tidak dapat dipulihkan yang bergantung pada waktu dan adalah hasil dari stres yang diterapkan.
- Ketidakstabilan dimensi merujuk pada perubahan dimensi yang dihasilkan dari stres internal. Ini merujuk pada ketidakstabilan metalurgis misalnya perubahan fase, presipitasi. Bentuk ketidakstabilan ini adalah dalam tidak ada gaya eksternal.
Ada dua mekanisme inti atau primer yang mengarah pada ketidakstabilan dimensi dalam logam. Pertama adalah ketidakstabilan metalurgis dan yang kedua adalah relaksasi stres sisa. Mari kita bahas berbagai alasan deformasi bagian aluminium. Alasan-alasan ini meliputi aspek bahan, bentuk bagian, kondisi selama produksi, dan kinerja cairan pendingin.
- Deformasi yang disebabkan oleh stres internal dalam blank
- Deformasi yang disebabkan oleh gaya pemotongan
- Deformasi karena dissipasi panas dalam operasi pemotongan
- Deformasi karena gaya clamping selama operasi pemesinan
Oleh karena itu sangat krusial untuk mengontrol deformasi ini untuk memastikan pemesinan lega aluminium berkualitas tinggi. Oleh karena itu, kita akan mengklasifikasikan dan membahas berbagai langkah dalam bagian berikut.
Langkah-langkah untuk Mengurangi Deformasi Pemesinan Aluminium
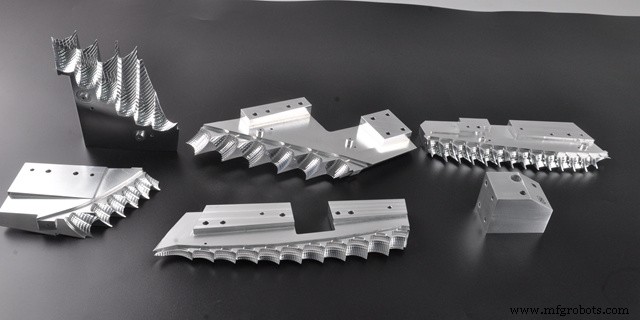
Dengan pengalaman luas dalam industri pemesinan, biarkan kami memandu Anda melalui langkah-langkah kunci untuk mengurangi deformasi pemesinan khusus untuk lega aluminium. Langkah-langkah tersebut mencakup aspek teknologis, pilihan peralatan mesin CNC, pengaturan parameter mesin yang sesuai, pemilihan alat, metode clamping, dan keterampilan operator yang diperlukan.
Pengurangan stres internal dalam potongan logam
Seperti yang dibahas sebelumnya, ketidakstabilan dimensi terutama bergantung pada stres internal dan tidak ada gaya eksternal yang terlibat. Untuk menghilangkan stres internal, metode yang paling umum digunakan untuk lega aluminium adalah perlakuan getaran dan penuaan alami atau buatan dari potongan kerja. Menurut ASM Handbook, tiga metode dapat digunakan untuk melegakan stres.
Metode pertama melibatkan deformasi plastik bahan secara terkontrol menggunakan beban tekan atau tarik. Metode ini hanya berlaku untuk cetakan terbuka. Metode kedua melibatkan perlakuan termal seperti perlakuan sub-nol atau stabilisasi dingin di mana bahan diekspose pada suhu siklus antara -73 hingga 100 derajat Celsius. Ini membantu mengurangi stres internal hingga 25 %. Metode terakhir yang direkomendasikan adalah menggunakan quenching uphill di blank didinginkan ke -273 derajat Celsius kemudian dipanaskan cepat oleh aliran uap panas.
Peningkatan kemampuan pemotongan alat
Pemilihan parameter alat yang tepat langsung mempengaruhi kualitas gaya pemotongan dan jumlah dissipasi panas. Oleh karena itu, mari kita lihat parameter geometri penting terlebih dahulu diikuti oleh pemilihan struktur alat yang sesuai.
Parameter Geometri
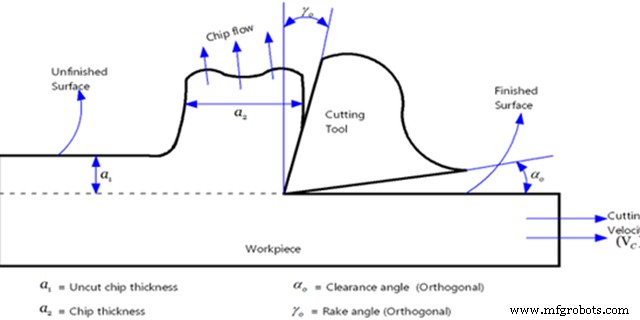
- Alat untuk memesin lega aluminium harus dioles dengan benar. Ini memungkinkan sudut rake belakang dan sisi yang lebih besar. Sudut rake yang lebih besar harus digunakan untuk alat yang ditujukan untuk finishing. Selain itu, sudut rake yang lebih besar juga bermanfaat untuk pemesinan lega aluminium yang lebih lunak karena sudut rake yang lebih besar berarti tepian potong alat yang lebih tajam. Sudut rake yang lebih kecil bermanfaat untuk pemotongan kasar atau potongan dalam dan laju umpan tinggi. Sudut rake bervariasi dari 0 hingga 40 derajat dan seharusnya tidak negatif.
- Jumlah sudut belakang selalu harus besar karena langsung mempengaruhi aus dan kerusakan permukaan back-knife serta kualitas finishing permukaan. Sudut belakang tergantung pada jumlah laju umpan dan kedalaman potongan. Jika ada kebutuhan untuk pemotongan kasar dan laju umpan tinggi, sudut belakang harus lebih kecil. Namun, dalam operasi pemesinan aluminium CNC presisi, ada kebutuhan untuk mengurangi deformasi elastis dan memastikan gesekan yang lebih sedikit antara permukaan cutter dan workpiece untuk menghasilkan finishing permukaan tinggi. Untuk ini, magnitudo sudut belakang selalu harus sebesar mungkin.
- Penting untuk memahami pentingnya sudut clearance untuk fungsi yang benar dari alat. Dalam kasus sudut clearance yang sangat kecil, ekor (sisi) alat akan dapat menggosok workpiece dan sesuai menyebabkan dissipasi panas. Di sisi lain, sudut clearance yang besar akan menyebabkan alat menembus terlalu dalam ke dalam workpiece dan menyebabkan getaran. Oleh karena itu, pemilihan sudut clearance perlu optimal. Dalam sebagian besar aplikasi, sudut antara 6 hingga 10 derajat adalah optimal.
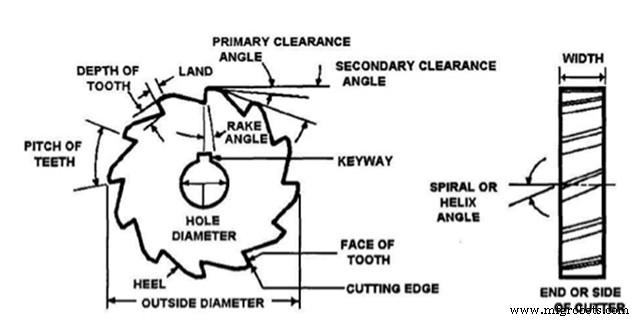
- Terakhir namun tidak kalah penting dalam parameter geometri adalah sudut spiral. Untuk memastikan frais yang halus dan mengurangi gaya frais yang diperlukan untuk aplikasi, sudut spiral harus sebesar mungkin.
Peningkatan metode clamping untuk workpiece
Ada dua cara untuk clamping yang lebih baik pada workpiece aluminium. Dalam kasus bagian silindris dinding tipis, clamping dengan chuck sentralisasi tiga cakar menyebabkan deformasi. Oleh karena itu, metode kompresi muka akhir berguna dalam kasus ini. Muka akhir dikompresi dengan pelat penutup dan diperketat dengan mutri. Ini memungkinkan akurasi pemesinan yang memuaskan.
Metode kedua berlaku untuk workpiece plat dinding tipis. Ini melibatkan penggunaan suction cup untuk mendapatkan distribusi gaya clamping yang merata pada plat tipis. Metode tambahan adalah menggunakan medium cair untuk menghindari deformasi dengan clamping. Misalnya, urea cair dengan 3 hingga 6 % kalium nitrate dapat dicurahkan pada workpiece. Alkohol atau air dapat mencuci bagian akhir untuk memastikan medium cair dicuci sepenuhnya.
Struktur Alat
- Pengurangan jumlah gigi cutter fres adalah penting untuk pemesinan aluminium. Ini karena tingkat plastisitas aluminium yang tinggi yang berakibat pada deformasi yang lebih besar selama operasi pemesinan. Irisan aluminium memiliki elemen lengket yang menyebabkan mereka mengganggu produksi bagian halus dengan toleransi yang diinginkan. Jarak yang lebih besar antara tepian potong memungkinkan irisan yang lebih besar untuk keluar.
- Penting untuk menjaga kekasaran tepian potong kurang dari 0,4 µm dan memproses tepian potong dengan operasi penggerusan yang tepat. Ini akan menghilangkan semua rebusan yang tidak perlu yang pada akhirnya akan mengurangi dissipasi panas dan deformasi pemotongan.
- Penggantian atau perbaikan alat harus dilakukan sesuai standar. Oleh karena itu, saat nilai kekasaran permukaan melebihi 0,2 mm dan saat nilai suhu pemotongan melebihi 100 derajat Celsius, alat harus diganti atau diisi ulang.
Tips untuk operator pemesinan
Pentingnya keterampilan operator pemesinan tidak dapat diabaikan. Itulah sebabnya penyedia layanan pemesinan aluminium CNC yang terpercaya dapat memberikan perbedaan besar meskipun menggunakan parameter alat dan workpiece yang sama. Mari kita lihat apa yang perlu dipertimbangkan operator selama pemesinan CNC lega aluminium:
- Operator yang terampil harus memiliki pengetahuan yang luas tentang perhitungan laju umpan dan kecepatan. Rentang laju umpan dan kecepatan jauh lebih sempit untuk lega aluminium dibandingkan bahan lain. Pemotongan aluminium memerlukan kecepatan spindel tinggi tetapi laju umpan tunduk pada persyaratan. Kecepatan spindel yang lebih tinggi memungkinkan bit dengan diameter yang lebih kecil. Oleh karena itu, operator yang terampil harus memiliki pengalaman dalam penggunaan rumus yang sesuai untuk laju umpan dan kecepatan spindel yang disesuaikan untuk pemesinan aluminium.
- Pemesinan aluminium membutuhkan pendekatan lambat dan stabil. Godaan untuk memprogram mesin CNC dengan potongan dalam per pass untuk meningkatkan produktivitas mungkin berbalik dalam kasus aluminium. Membersihkan irisan aluminium lengket menjadi tugas yang menakutkan dan juga berarti finishing permukaan buruk karena rebusan. Operator pemesinan CNC yang baik selalu akan bergerak dengan sabar untuk hasil yang lebih baik. Dia akan melakukan perhitungan yang tepat untuk kedalaman potongan ideal per pass.
- Perhatian khusus terhadap penggunaan pendingin diperlukan dari pihak operator. Selain itu, pemrosesan pra dan pasca workpiece diperlukan dan operator harus sabar dan hati-hati untuk menentukan cacat kecil apa pun pada bagian jadi untuk mempertahankan keandalan penyedia layanan pemesinan yang baik.
Kesimpulan
Kami harap panduan komprehensif namun ringkas ini tentang pemesinan aluminium akan membantu pengetahuan teknis Anda sehingga saat Anda memiliki bagian aluminium yang dimesin selanjutnya, Anda dapat secara teknis membahas setiap aspek dengan penyedia layanan pemesinan Anda dengan sangat efektif.



