Memilih Insersi Alat CNC Terbaik untuk Pemesinan Aluminium
Aluminium melimpah dan cocok untuk digunakan di berbagai industri. Logam non-ferrous yang mudah dimesin ini memiliki fitur struktural dan kimiawi yang diinginkan yang menjadikannya bahan pilihan untuk berbagai aplikasi. Sebagai bahan yang ringan dan kurang padat, pemesinan bagian aluminium dapat menjadi tugas yang menantang.
Di sisi lain, fitur-fitur ini membuat aluminium bahan yang sempurna untuk prototipe cepat dan produksi massal menggunakan mesin CNC. Kemesinan berbagai grade bagian aluminium (cetak atau taht) tergantung pada efisiensi mesin CNC dan alat pendampingnya. Dengan tingkat kemesinan yang tinggi, tim produksi dapat mengimbangi biaya melalui strategi produksi massal terstruktur.
Produktivitas maksimum bagian aluminium CNC dapat dicapai dengan mengoptimalkan perangkat lunak yang digunakan untuk mesin CNC tertentu, otomatisasi indeks alat, dan pengaturan ukuran spindel CNC yang benar. Cara termudah bagi tim produksi untuk meningkatkan kualitas bagian aluminium CNC adalah seleksi alat pemesinan dan/atau insersi alat yang benar.
Bagaimana Anda Memilih Insersi Pemesinan untuk Bagian Aluminium CNC?
Insersi merujuk pada tepian potong yang dapat dilepas yang diangkrum ke badan alat pemotong untuk diangkrum pada poste alat mesin CNC. Insersi dapat diangkrum pada alat menggunakan skru atau perekat yang sesuai. Mereka biasanya digunakan dalam pemesinan untuk prototipe cepat dan produksi massal bagian aluminium CNC. Insersi lebih cocok untuk pemesinan diameter yang lebih besar bagian aluminium, dapat menangani laju umpan yang lebih besar, dan dapat menangani potongan yang lebih dalam.
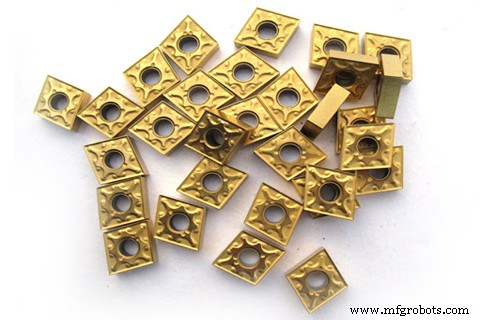
Geometri Insersi
Tujuan utama pemesinan adalah menghasilkan bagian optimal yang memenuhi persyaratan desain atau klien spesifik. Spesifikasi mungkin dalam bentuk ketebalan bagian, kapasitas penahan beban, dan ukuran. Mesin CNC mampu menangani berbagai ukuran dan bentuk bagian aluminium melalui sequensi dan manipulasi alat yang efektif. Produksi yang meningkat memerlukan penggunaan alat potong terindeks. Alat tersebut memungkinkan operator untuk mengubah insersi alat jika diperlukan, memungkinkan operasi pemesinan berganda dan otomatis pada bagian aluminium. Insersi alat CNC hadir dengan berbagai tepian potong yang dapat digunakan untuk melakukan operasi perlakuan pasca seperti polishing dan penggerusan pada bagian aluminium. Performa insersi alat dalam lingkungan pemesinan untuk bagian aluminium CNC tergantung pada bentuk insersi, sudut relief, dan sudut rake.
Bentuk Insersi
Alat untuk bagian aluminium CNC memiliki geometri spesifik yang mempengaruhi kualitas produk akhir. Insersi tersedia dalam berbagai bentuk yang cocok dengan pemegang alat CNC spesifik. Insersi alat untuk aluminium tersedia dalam bentuk berlian, bundar, segitiga, dan persegi. Kualitas bagian yang lebih baik dapat dicapai dengan mengadopsi insersi berujung sudut tajam. Misalnya, insersi alat 30o-35o akan lebih disukai untuk pemesinan permukaan kecepatan tinggi pada bagian aluminium taht. Menggunakan insersi bentuk berlian untuk operasi putar pada aluminium taht akan menghasilkan finishing permukaan berkualitas tinggi.
Pemesinan CNC bagian aluminium cetak di sisi lain akan mengharuskan operator untuk mengadopsi insersi bentuk bundar untuk kualitas yang lebih baik. Aluminium cetak lebih kasar di luar; mengadopsi alat tajam untuk pemesinannya menghasilkan finishing permukaan yang buruk. Bentuk insersi alat akan mempengaruhi parameter CNC seperti laju umpan, kedalaman potongan, dan jarak klarifikasi alat. Bentuk yang lebih tajam akan memerlukan laju umpan yang lebih kecil dan klarifikasi alat yang lebih besar.
Sudut Rake dan Sudut Approach
Sudut rake adalah sudut di antara ujung alat pemotong terhadap workpiece yang diangkrum pada mesin CNC. Sudutnya dapat positif atau negatif tergantung pada posisi insersi alat. Saat memesin bagian aluminium, disarankan sudut rake positif. Karena aluminium adalah bahan lunak, resistensi pemotongan harus diminimalkan sepanjang siklus produksi.
Irisan yang menumpuk di sekitar alat saat memesin bagian aluminium sama sekali menghambat kualitas produk akhir. Sudut rake positif akan memastikan pembuangan irisan efektif. Sudut rake positif berkontribusi pada kontrol suhu dengan mengurangi suhu pemotongan. Faktor ini menyediakan lingkungan pemesinan yang cukup untuk bagian aluminium serta memperpanjang umur kerja insersi alat.
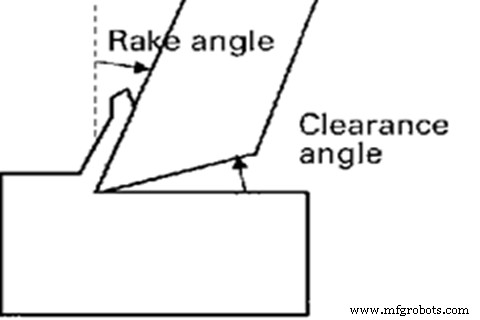
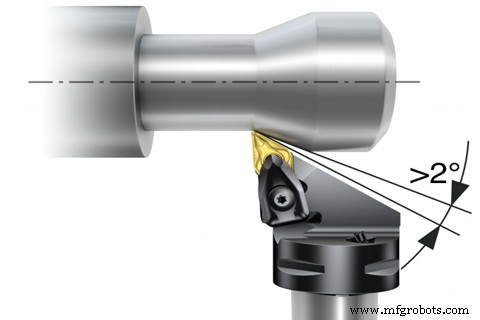
Operasi frais tidak bergantung pada sudut rake. Saat melakukan frais pada bagian aluminium CNC, sudut approach mendefinisikan hubungan antara bagian dan posisi alat pada poste alat CNC. Karena kemesinan aluminium, sudut approach 90o diadopsi. Sudut approach memungkinkan operator untuk melakukan beberapa prosedur frais pada bagian aluminium termasuk face milling, slot milling, dan shoulder milling.
Sudut Relief
Ini adalah parameter lain yang mendefinisikan hubungan antara alat dan workpiece yang diangkrum pada mesin CNC. Hubungan didefinisikan dengan insersi alat sebagai titik referensi. Seperti sudut rake, sudut relief dapat positif atau negatif.
Saat melakukan pemesinan bagian aluminium CNC, baik untuk prototipe cepat atau produksi massal, disarankan bahwa sudut relief positif diadopsi. Penggunaan insersi alat terindeks memungkinkan operator untuk mengubah sudut relief. Sudut relief antara 20o dan 30o memberikan finishing permukaan yang lebih baik pada bagian aluminium.
Chip Breakers Aluminium
Pemesinan kecepatan tinggi bagian aluminium dapat terhambat oleh akumulasi irisan aluminium. Seringkali, irisan bersifat lengket dan dapat menimbulkan tantangan saat mengelola ruang pemesinan pada permukaan CNC. Desain chip breakers yang akan digunakan dalam mesin CNC sangat bergantung pada sudut rake dan relief.
Saat melakukan produksi massal bagian aluminium CNC, disarankan chip breaker yang tajam dan lebih lebar. Chip breaker yang lebih lebar memungkinkan pengiriman irisan dengan ukuran bervariasi. Jejak irisan dalam operasi pemesinan kecepatan tinggi pada bagian aluminium mempengaruhi kualitas produk secara keseluruhan. Operasi seperti boring dan drilling membuang irisan hampir sempurna dari tepian alat pemotong dan permukaan yang dimesin.
Akumulasi besar irisan aluminium pada permukaan bagian tidak hanya menghasilkan finishing permukaan buruk tetapi juga menghasilkan umur pendek alat CNC.
Masalah Teknis yang Berkaitan dengan Insersi untuk Pemesinan Bagian Aluminium CNC
Masalah yang paling jelas dengan insersi alat yang digunakan untuk pemesinan aluminium CNC telah teridentifikasi sebagai built-up edge. Ini terjadi ketika logam yang dimesin menumpuk terhadap muka rake/potong insersi alat. Penumpukan ini melemahkan tepian potong alat, menghasilkan finishing permukaan buruk, dan secara signifikan mengurangi umur operasi alat pemotong. Masalah dapat diatasi dengan menggunakan alat yang lebih tajam, menerapkan kecepatan operasi CNC yang sesuai, dan menggunakan pendingin yang cocok pada permukaan yang dimesin.
Pengiriman irisan cenderung lebih lambat saat menggunakan alat bundar untuk pemesinan aluminium CNC kecepatan tinggi. Masalah dapat diperbaiki dengan menggunakan chip breaker yang efektif yang memiliki permukaan koleksi dengan klarifikasi yang cukup.



