Makro Khusus Fanuc untuk Bor Peck Presisi pada Mesin Bubut
Makro Bor Peck Fanuc
Gerakkan alat sebelumnya sepanjang sumbu X dan Z ke posisi di mana siklus bor dimulai. Tentukan Z atau W untuk kedalaman lubang, K untuk kedalaman potongan, dan F untuk laju avance pemotongan untuk bor lubang.
Makro khusus berikut bekerja pada kontrol CNC Fanuc seperti FANUC Series 30i/31i/32i-MODEL A
Pemrograman
G65 P9100 Z K F
ATAU
G65 P9100 W K F
| Parameter | Deskripsi |
|---|
| Z | Kedalaman lubang (pemrograman absolut) |
| W | Kedalaman lubang (pemrograman inkremental) |
| K | Jumlah potongan per siklus |
| F | Laju avance pemotongan |
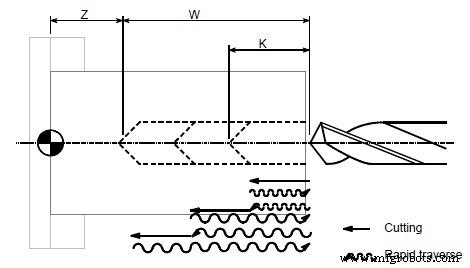
Makro Khusus
Program Utama
G50 X100.0 Z200.0 ; G00 X0 Z102.0 S1000 M03 ; G65 P9100 Z50.0 K20.0 F0.3 ; G00 X100.0 Z200.0 M05 ; M30
Program Makro
O9100; #1=0; (Hapus data kedalaman lubang saat ini.) #2=0; (Hapus data kedalaman lubang sebelumnya.) IF [#23 NE #0] GOTO 1; (Jika pemrograman inkremental, tentukan lompatan ke N1.) IF [#26 EQ #0] GOTO 8; (Jika tidak ada Z atau W yang ditentukan, terjadi kesalahan.) #23=#5002-#26; (Menghitung kedalaman lubang.) N1 #1=#1+#6; (Menghitung kedalaman lubang saat ini.) IF [#1 LE #23] GOTO 2; (Menentukan apakah lubang yang akan dipotong terlalu dalam?) #1=#23; (Clamp pada kedalaman lubang saat ini.) N2 G00 W-#2; (Gerakkan alat ke kedalaman lubang sebelumnya pada laju avance pemotongan.) G01 W- [#1-#2] F#9; (Bor lubang.) G00 W#1; (Gerakkan alat ke titik awal bor.) IF [#1 GE #23] GOTO 9; (Periksa apakah bor selesai.) #2=#1; (Simpan kedalaman lubang saat ini.) N9 M99 N8 #3000=1; (TIDAK Z ATAU U PERINTAH Mengeluarkan alarm.)



