Menguasai G83 Deep Hole Peck Drilling pada Haas CNC untuk Presisi dan Efisiensi
Penjelasan Siklus Bor G83 Deep Hole Peck Drilling
Siklus bor G83 Peck Drilling bersifat modal, sehingga aktif setiap gerak sumbu X dan/atau Y. Mesin akan rapid ke posisi tersebut lalu menjalankan siklus bor ini berulang kali hingga dibatalkan dengan G80.
Siklus Bor G83 Peck Drilling untuk Kontrol Haas CNC
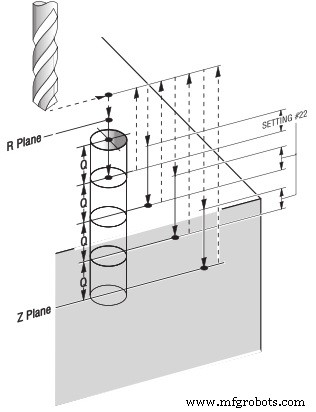
Siklus Bor G83 Peck Drilling
Kontrol Haas CNC memberikan fleksibilitas lebih dalam menangani Deep Hole Peck Drilling (G83).
Haas CNC memiliki dua format siklus bor G83 Deep Hole Peck Drilling.
Format pertama yang banyak digunakan mirip dengan format kontrol Fanuc CNC seperti diuraikan di bawah ini.
Format siklus bor G83 ini dijelaskan secara singkat dalam G83 Peck Drilling Cycle (Deep Hole) untuk Fanuc.
Format Siklus Bor G83 Peck Drilling
G83 X_ Y_ Z_ R_ Q_ F_;
X Y – Data posisi lubang
Z – Kedalaman Z (feed ke kedalaman Z mulai dari plane R)
R – Posisi plane R
Q – Kedalaman potong untuk setiap feed potong (kedalaman setiap peck)
F – Laju feed potong
Format kedua untuk siklus bor G83 Deep Hole Peck Drilling Haas CNC adalah sebagai berikut
Format Siklus Bor G83 Canned Cycle – Opsi I J K
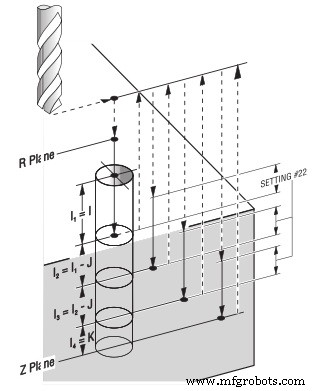
Siklus Bor G83 Peck Drilling dengan Opsi I J K
G83 X_ Y_ Z_ I_ J_ K_ R_ F_;
X Y – Data posisi lubang
Z – Kedalaman Z (feed ke kedalaman Z mulai dari plane R)
R – Posisi plane R
I – Ukuran kedalaman potong pertama
J – Jumlah pengurangan kedalaman potong setiap pass
K – Kedalaman potong minimum
F – Laju feed potong
Pass pertama akan memotong sejauh I, setiap potong berikutnya akan dikurangi sejumlah J, dan kedalaman potong minimum adalah K.
Pengaturan Siklus Bor G83 Deep Hole Peck Drilling Haas CNC
Pengaturan 22 – Saat alat bor semakin dalam ke dalam lubang, setiap peck alat akan rapid keluar ke plane R, lalu kembali ke jarak konstan yang ditentukan di atas dasar lubang yang tercipta oleh peck sebelumnya. Jarak yang ditentukan ini didefinisikan dalam Pengaturan 22.



