G94 Avancemen Per Menit – Memahami Kode-G untuk Pemesinan CNC yang Akurat
Avancemen Per Menit (G94)
Kode-G G94 adalah Kode-G modal. G94 menginstruksikan kontrol untuk menginterpretasikan perintah avancemen sebagai
- inci/menit atau mm/menit untuk gerakan linier.
- derajat/menit untuk gerakan rotasi.
- inci/menit atau mm/menit untuk kombinasi gerakan linier dan rotasi.
Ketika kombinasi gerakan linier dan rotasi diprogram, gerakan rotasi cocok dengan waktu yang dibutuhkan untuk membuat gerakan linier.
Fungsi G94 memilih avancemen F dalam mm/menit atau inci/menit. Ketika fungsi ini aktif nilai avancemen akan diprogram sebagai berikut: F50, F150, F500, F2000 dan seterusnya.
Kode-G G94 (avancemen per menit) digunakan untuk melakukan gerakan dengan avancemen kerja saat spindel diam, atau saat perlu melepaskan avancemen sumbu dari putaran spindel (misalnya: saat pemfraisan dengan alat bermotor atau live tooling).
Terkait: Contoh program live tooling pada mesin bor CNC Haas
- Contoh Pemrograman Bor C-Axis dengan Live Tooling pada CNC Haas
- Kode Live Tooling Bor CNC – Orientasi Spindel CNC Haas
Terkait: Daftar Kode G
- Daftar Kode G Lengkap
- Daftar Kode G Fanuc
- Kode-G Bor CNC Haas
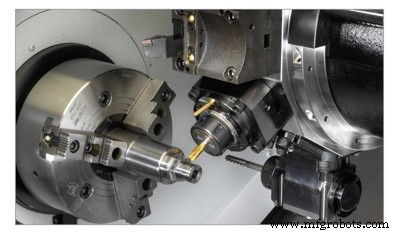
Kode-G G94 (avancemen per menit) digunakan untuk melakukan gerakan dengan avancemen kerja saat spindel diam
G94 adalah fungsi modal dan dapat dibatalkan dengan memprogram kode G95 (Avancemen Per Revolusi).
N7 …… N8 G94 ; feed mm/menit N9 G1 X… Z… F400 N10 …… N11 …… N12 G95 ; feed mm/rev N13 G1 X… Z… F0.12 N14 ……



