Sinumerik 840D CYCLE81: Menguasai Siklus Pemboran Centering dalam Pemrograman CNC
Untuk mesin CNC yang bekerja pada kontrol CNC Siemens Sinumerik 840D (dan terkait), di sini adalah artikel singkat tentang Siklus Pemboran Sinumerik 840D CYCLE81 (Siklus Centering).
Di sini adalah contoh pemrograman CNC Contoh Kode Pemrograman CNC Siklus Pemboran Sinumerik 840D CYCLE81
Tidak diragukan lagi siklus pemboran adalah salah satu siklus yang paling banyak digunakan di bengkel mesin CNC.
Untuk mesin CNC yang bekerja pada kontrol CNC Fanuc dan Haas ada Siklus Pemboran G81 yang setara baca Siklus Terpadu Pemboran G81 – Pemrograman Mesin Frees CNC.
Format Siklus Centering Pemboran CYCLE81 Sinumerik
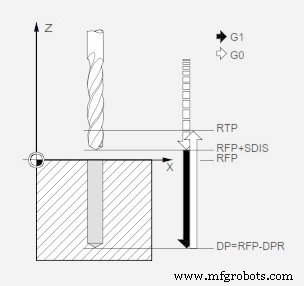
Sinumerik 840D CYCLE81
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
RTP – Posisi kembali atau Posisi Tarik Diri (absolut)
RFP – Posisi Referensi (absolut)
SDIS – Jarak keamanan (masukkan tanpa tanda)
DP – Kedalaman pemboran akhir (absolut)
DPR – Kedalaman pemboran akhir relatif terhadap posisi referensi (masukkan tanpa tanda)
Dengan CYCLE81 alat bor memoles pada kecepatan spindel dan laju avancemen yang diprogram ke kedalaman pemboran akhir yang ditentukan.
Seperti yang ditunjukkan dalam gambar di atas
1: bor akan mencapai titik awal dengan cepat (RFP + SDIS).
2: dengan laju avancemen yang diberikan akan menyelesaikan kedalaman pemboran akhir atau kedalaman lubang (DP).
3: setelah menyelesaikan kedalaman alat akan menarik diri dengan cepat ke Posisi Kembali (RTP)
Perhitungan Kedalaman Pemboran (DP atau DPR) untuk CYCLE81
Di sini adalah poin krusial, kedalaman pemboran akhir dapat diberikan dengan dua cara
Kedalaman absolut (DP) atau Kedalaman relatif terhadap posisi referensi (DPR).
Jika Anda menggunakan kedalaman pemboran akhir absolut (DP) maka ini adalah nilai absolut dari titik nol benda kerja.
Tetapi jika Anda menggunakan kedalaman pemboran akhir relatif terhadap posisi referensi (DPR) maka kedalaman pemboran akhir akan dihitung sebagai berikut
DPR = Jarak dari Posisi Referensi (RFP) ke Kedalaman Akhir.



