Program Siklus Pemboran G81 CNC Fanuc – Contoh Langkah demi Langkah
Siklus pemboran G81 Fanuc digunakan untuk operasi pemboran sederhana, jadi di sini adalah contoh program CNC yang menunjukkan cara siklus pemboran G81 dapat digunakan.
Program CNC
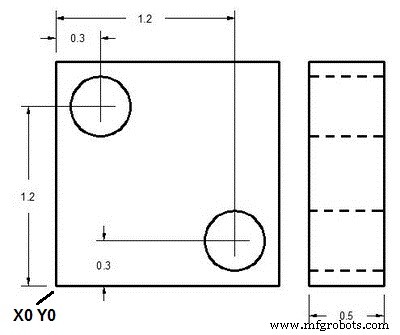
Contoh Program Siklus Pemboran G81 Fanuc
N1 T1 M06 N2 G90 G54 G00 X.3 Y1.2 N3 S1200 M03 N4 G43 H01 Z1. M08 N5 G81 Z-.6 R.1 F10 N6 X1.2 Y.3 N7 G80 G00 Z1. M09 N8 G28 G91 Z0. M05 N9 M30
Penjelasan
N1- Penggantian alat ke alat no.1
N2- Alat bergerak cepat ke posisi pemboran pertama X0.3 Y1.2 sambil memperhitungkan Offset Nol-no. 1
N3- Bor mulai berputar searah jarum jam dengan 1200 rpm.
N4- Bor mengambil kedalaman Z1. sambil memperhitungkan kompensasi panjang alat (G43 H01), pendingin dinyalakan.
N5- Parameter siklus pemboran, kedalaman bor dan avancemen potong diberikan, dengan perintah ini bor pertama dibuat pada posisi saat ini (X0.3 Y1.2).
N6- Saat siklus pemboran melanjutkan pekerjaannya dengan setiap pergerakan sumbu jadi bor berikutnya dilakukan di X1.2 Y0.3
N7- Siklus pemboran dibatalkan dengan perintah G80, Pendingin dimatikan.
N8- Karena operasi untuk komponen ini selesai, jadi alat potong diambil ke posisi referensi, dan rotasi pemotong dihentikan.
N9- Program bagian CNC berakhir.
Kode G & M
| Code | Deskripsi |
|---|
| T | No. alat yang digunakan. |
| M06 | Perintah penggantian alat. |
| G90 | Pemrograman absolut |
| G54 | Offset nol no.1 |
| G00 | Rapid traverse |
| S | Kecepatan pemotong |
| M03 | Rotasi pemotong Jarum Jam |
| G43 | Kompensasi panjang alat. |
| M08 | Pendingin nyala. |
| G81 | Siklus pemboran Fanuc. |
| F | Avancemen potong. |
| G80 | Batal siklus terpadu. |
| M09 | Pendingin mati. |
| G28 | Kembali ke posisi referensi. |
| G91 | Pemrograman inkremental. |
| M05 | Rotasi pemotong berhenti. |
| M30 | Akhir program bagian CNC dengan kembali ke awal program. |



