Menguasai Sub-Programming Fanuc: Penggunaan Efisien M98 untuk Siklus Pengeboran Benang
Pemrograman Sub Fanuc
Kontrol CNC Fanuc menyediakan kemampuan untuk mengakses program bagian lain yang tersimpan di direktori utama.
Untuk contoh program CNC untuk panggilan sub-program baca Multi Start Threads with Fanuc G76 Threading Cycle
Panggilan Sub-Program
Sub-program dipanggil dengan penggunaan perintah M98 diikuti oleh nomor sub-program yang diiringi huruf P.
N10 M98 P1004
Pada baris program CNC di atas sub-program 1004 akan dipanggil, yang disimpan dalam memori kontrol sebagai O1004
Akhir Sub-Program
Untuk kembali ke posisi program terakhir (program utama) agar program dapat berlanjut,
perintah M99 pada baris terakhir sub-program digunakan
N100 M99
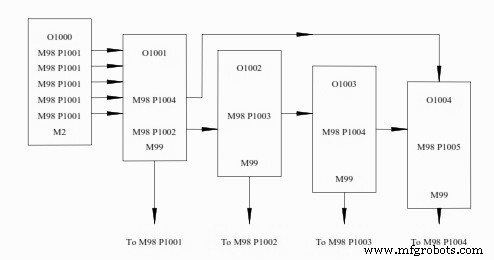
Pemrograman Sub Fanuc
Pengulangan Sub-Program
Kontrol juga memiliki kemampuan untuk memuat perintah ulang sebagai bagian dari baris program M98.
Ketika baris program ditulis dengan perintah M98 P1004 kontrol sebenarnya membaca
baris informasi sebagai M98 P00001004 , 4 digit pertama setelah kata P adalah
jumlah pengulangan.
Untuk mengulangi sub-program (O1004) 33 kali, baris program akan dibaca sebagai berikut:
M98 P331004
Kode program CNC di atas akan memanggil program O1004 33 kali lalu akan kembali ke program utama.
Perintah M99
Kontrol Fanuc memiliki kemampuan untuk melompat ke nomor baris program tertentu saat kembali ke
program utama menggunakan perintah M99 sebagai:
M99 P100
Perintah di atas akan memindahkan kontrol ke nomor baris N100 dalam program utama.
M99 juga dapat ditulis di akhir program utama, dan akan menghasilkan loop program berkelanjutan.



