Referensi Lengkap G‑Code Tormach untuk PCNC 1100 & 770
Referensi lengkap G code Tormach.
Pengrajin CNC dapat mengunduh manual Tormach PCNC 1100 dan Tormach PCNC 770 Tormach Manuals Download.
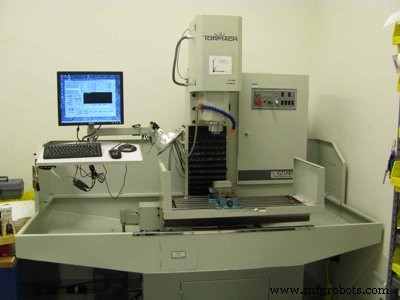
Tormach PCNC
Daftar Kode G Tormach
G00 – posisi cepat
G01 – interpolasi linear
G02 – interpolasi lingkaran/helikal searah jarum jam
G03 – interpolasi lingkaran/helikal berlawanan jarum jam
G04 – jeda
G10 – pengaturan asal sistem koordinat
G12 – kotak lingkaran searah jarum jam
G13 – kotak lingkaran berlawanan jarum jam
G15/G16 – gerakan koordinat polar dalam G00 dan G01
G17 – pemilihan bidang XY
G18 – pemilihan bidang XZ
G19 – pemilihan bidang YZ
G20/G21 – satuan inci/millimeter
G28 – kembali ke home
G28.1 – sumbu referensi
G30 – kembali ke home
G31 – probe lurus
G40 – batalkan kompensasi radius cutter
G41/G42 – mulai kompensasi radius cutter kiri/kanan
G43 – terapkan offset panjang alat (plus)
G49 – batalkan offset panjang alat
G50 – reset semua faktor skala ke 1.0
G51 – setel faktor skala input data sumbu
G52 – offset sistem koordinat sementara
G53 – gerak dalam sistem koordinat mesin absolut
G54 – gunakan offset fixture 1
G55 – gunakan offset fixture 2
G56-58 – gunakan offset fixture 3, 4, 5
G59 – gunakan offset fixture 6 / gunakan nomor fixture umum
G61/G64 – mode stop tepat / kecepatan konstan
G68/G69 – rotasi sistem koordinat
G73 – siklus terpadu – pengerukan bor
G80 – batalkan mode gerakan (termasuk siklus terpadu)
G81 – siklus terpadu – pengerukan
G82 – siklus terpadu – pengerukan dengan jeda
G83 – siklus terpadu – pengerukan bor
G85 – siklus terpadu – borah, tanpa jeda, feed keluar
G86 – siklus terpadu – borah, spindel berhenti, cepat keluar
G88 – siklus terpadu – borah, spindel berhenti, keluar manual
G89 – siklus terpadu – borah, jeda, feed keluar
G90 – mode jarak absolut
G91 – mode jarak inkremental
G92 – offset koordinat dan setel parameter
G92.x – batalkan G92 dll.
G93 – mode feed waktu invers
G94 – mode feed per menit
G95 – mode feed per rev
G98 – kembali ke level awal setelah siklus terpadu
G99 – kembali ke level R-titik setelah siklus terpadu



