Bor Peck Lubuk Dalam dengan Siemens Sinumerik CYCLE83 – Program CNC Sederhana
Contoh program CNC yang sangat sederhana yang menunjukkan penggunaan Siklus Bor Peck Lubuk Dalam Siemens Sinumerik CYCLE83.
Ringkasan Siklus Bor Peck Lubuk Dalam Siemens Sinumerik CYCLE83
CYCLE83(RTP, RFP, SDIS, DP, DPR, FDEP, FDPR, DAM, DTB, DTS, FRF, VARI)
RTP Posisi tarik kembali (absolut)
RFP Posisi referensi (absolut)
SDIS Jarak aman (masukkan tanpa tanda)
DP Kedalaman bor akhir (absolut)
DPR Kedalaman bor akhir relatif terhadap posisi referensi (masukkan tanpa tanda)
FDEP Kedalaman bor pertama (absolut)
FDPR Kedalaman bor pertama relatif terhadap posisi referensi (masukkan tanpa tanda)
DAM Jumlah degressi (masukkan tanpa tanda)
DTB Waktu diam pada kedalaman bor akhir (memecah keripik)
DTS Waktu diam pada titik awal dan untuk pengeluran kerikil
FRF Faktor pengiriman untuk kedalaman bor pertama (masukkan tanpa tanda) Rentang nilai: 0.001 … 1
VARI Jenis pemesinan (Memecah keripik=0, Pengeluran kerikil=1)
Semua fungsi dan parameter Siklus Bor Peck Lubuk Dalam Siemens Sinumerik CYCLE83 telah dijelaskan di sini Siklus Bor Peck Lubuk Dalam Siemens Sinumerik CYCLE83.
Untuk memahami perbedaan antara DP dan DPR baca Pemrograman Siklus Bor Senterling Sinumerik 840D CYCLE81
Contoh Kode Program Siklus Bor Peck Lubuk Dalam Siemens Sinumerik CYCLE83
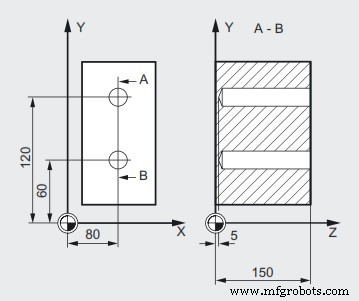
Contoh Program Siklus Bor Peck Lubuk Dalam Siemens Sinumerik CYCLE83
N10 G0 G17 G90 F50 S500 M4 N20 D1 T12 N30 Z155 N40 X80 Y120 N50 CYCLE83(155, 150, 1, 5, 0 , 100, , 20, 0, 0, 1, 0) N60 X80 Y60 N70 CYCLE83(155, 150, 1, , 145, , 50, 20, 1, 1, 0.5, 1) N80 M02
N50 CYCLE83(155, 150, 1, 5, 0 , 100, , 20, 0, 0, 1, 0)
Panggilan siklus; parameter kedalaman dengan nilai absolut.
N70 CYCLE83(155, 150, 1, , 145, , 50, 20, 1, 1, 0.5, 1)
Panggilan siklus dengan data relatif untuk kedalaman bor akhir dan kedalaman bor pertama, jarak aman adalah 1 mm dan faktor pengiriman adalah 0.5



