Program Contoh: G81 & G83 Pemboran Peck dengan Tingkat Kembali G98/G99
Program bagian CNC lengkap yang menunjukkan cara kerja G98 dan G99 (tingkat kembali siklus terpadu) dengan siklus pemboran G81 dan siklus pemboran peck G83 untuk pemboran komponen yang memiliki ketinggian berbeda.
Ringkasan G98 G99
G98 dan G99 adalah perintah modal yang mengubah cara siklus terpadu (G81, G83 dst.) bekerja.
Saat G98 aktif, sumbu Z akan kembali ke posisi awal (posisi awal) setelah menyelesaikan satu operasi.
Saat G99 aktif, sumbu Z akan dikembalikan ke titik R (posisi) saat siklus terpadu menyelesaikan satu lubang. Kemudian mesin akan pergi ke lubang berikutnya.
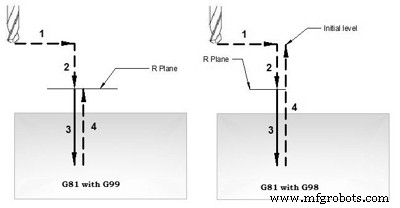
Siklus pemboran G81 bekerja – tingkat kembali G98 G99
Program Bagian CNC
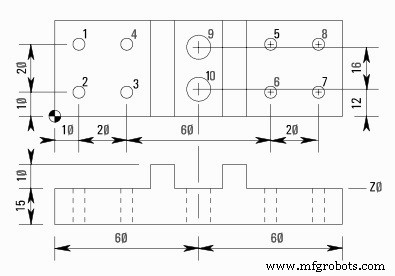
Contoh Program Kode G Siklus Pemboran G81 dengan G98 G99
N10 M06 T01 N20 G90 G00 X10 Y30 Z12 S1000 M03 N30 G99 G81 X10 Y30 Z-17 R2 F75 (Lubang 1) N40 Y10 (Lubang 2) N50 X30 (Lubang 3) N60 Y30 (Lubang 4) N70 G98 X90 (Lubang 5) N80 G99 Y10 (Lubang 6) N90 X110 (Lubang 7) N100 G98 Y30 (Lubang 8) N110 G91 G80 G28 X0 Y0 Z0 M05 N120 M06 T02 N130 G90 G00 X60 Y28 Z12 S750 M03 N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (Lubang 9) N150 G98 Y12 (Lubang 10) N160 G91 G80 G28 X0 Y0 Z0 M05 N170 M30
Penjelasan
N10- Penggantian alat (M06) ke alat no.1
N20- Rapid traverse ke X10 Y30 Z12, Spindel dimulai berjalan searah jarum jam (M03) dengan 1000rpm (S1000).
N30- Pemboran dimulai (G81) di X10 Y30 dengan avancemen potong (F75) bor akan menarik diri ke level R setelah operasi pemboran.
N40- Posisi pemboran berikutnya Y10 (karena G99 adalah kode-G modal bor akan terus menarik diri ke level R sampai G98 diberikan).
N50- Bor berikutnya di X30.
N60- Bor di Y30
N70- Bor di X90 & Tarik diri ke Posisi Awal.
N80- Bor di Y10 & Tarik diri ke level R.
N90- Bor di X110
N100- Bor di Y30 & Tarik diri ke Posisi Awal.
N110- Siklus pemboran dibatalkan (G80), kembali ke titik referensi (G28) untuk penggantian alat, hentikan spindel (M05).
N120- Penggantian alat (M06) ke alat nomor 2.
N130- Rapid traverse ke X60 Y28 Z12, nyalakan spindel pada 750rpm (S750) searah jarum jam (M03).
N140- G83 Pemboran peck dimulai di X60 Y28, kedalaman bor adalah Z-17 dan ukuran peck bor adalah Q6, avancemen pemboran adalah F60
N150- Bor dalam berikutnya di Y12 (kembali ke titik awal).
N160- Siklus pemboran peck G83 dibatalkan dengan G80, alat kembali ke titik referensi (G28), spindel berhenti (M05).
N170- Program bagian berakhir dengan kembali ke awal program (M30)
Kode G & M
| Code | Deskripsi |
|---|
| T | No. alat yang digunakan. |
| M06 | Perintah penggantian alat. |
| G90 | Pemrograman absolut |
| G00 | Rapid traverse |
| S | Kecepatan pemotong |
| M03 | Rotasi pemotong Jarum Jam |
| M08 | Pendingin nyala. |
| G81 | Siklus pemboran Fanuc. |
| G83 | Siklus pemboran peck Fanuc. |
| G98 | Kembali ke titik awal dalam siklus terpadu. |
| G99 | Kembali ke titik R dalam siklus terpadu. |
| F | Avancemen potong. |
| G80 | Batal siklus terpadu. |
| M09 | Pendingin mati. |
| G28 | Kembali ke posisi referensi. |
| G91 | Pemrograman inkremental. |
| M05 | Rotasi pemotong berhenti. |
| M30 | Akhir program bagian CNC dengan kembali ke awal program. |



