Mengoptimalkan Pemotongan CNC: Siklus G81 pada Papan Grid – Contoh Program Praktis
Bengkel mesin CNC menangani berbagai komponen, tentu saja cnc machinist memrogram dan memesinnya.
Tetapi cnc machinist juga harus memahami dan mengpraktikkan cara baru dan hemat untuk memesin komponen.
Contoh pemrograman cnc berikut dapat diprogram dengan berbagai cara, metode pemrograman cnc yang digunakan dalam contoh program cnc ini menggunakan siklus bor G81 dengan mode pemrograman inkremental G91, yang membuat pemrograman mudah.
Kontrol cnc Fanuc menggunakan K dengan siklus bor G81 untuk mengulang siklus bor.
Kontrol cnc Haas menggunakan L untuk mengulang siklus bor G81.
Program cnc berikut ditulis untuk mesin cnc Haas tetapi dapat dengan mudah dikonversi untuk kontrol cnc Fanuc.
Anda mungkin membaca contoh pemrograman cnc lainnya yang menunjukkan teknik yang sama untuk kontrol cnc Fanuc
- Siklus Bor G81 – Contoh Kode Mengulang Bor dalam Mode Inkremental G91
- Mengulang Bor dengan Siklus Bor G81 dan Program Contoh G91
Program CNC Pemotongan Papan Grid
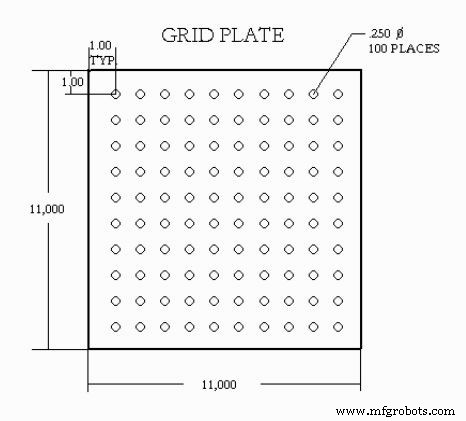
Papan Grid Bor dengan Siklus Bor G81
03400 (Drilling grid plate) T1 M06 G00 G90 G54 X1.0 Y-1.0 S2500 M03 G43 H01 Z.1 M08 G81 Z-1.5 F15. R.1 G91 X1.0 L9 G90 Y-2.0 (Atau tetap dalam G91 dan ulangi Y-1.0) G91 X-1.0 L9 G90 Y-3.0 G91 X1.0 L9 G90 Y-4.0 G91 X-1.0 L9 G90 Y-5.0 G91 X1.0 L9 G90 Y-6.0 G91 X-1.0 L9 G90 Y-7.0 G91 X1.0 L9 G90 Y-8.0 G91 X-1.0 L9 G90 Y-9.0 G91 X1.0 L9 G90 Y-10.0 G91 X-1.0 L9 G00 G90 G80 Z1.0 M09 G28 G91 Y0 Z0 M30
Dalam program cnc di atas mode pemrograman absolut G90 digunakan saat memulai baris baru untuk bor. Meskipun pemrograman inkremental G91 dapat digunakan tetapi menggunakan G90 di sini membuat program ini mudah dibaca, dipahami, dan di-debug (jika ada yang salah).



