Memahami G90 vs G91: Koordinat Absolut dan Inkremental dalam Pemrograman Mesin Frais CNC Hust
Contoh program G-code dasar dan sederhana mesin CNC Hust, yang menunjukkan perbedaan antara G90 Koordinat Absolut & G91 Koordinat Inkremental.
Tutorial ini juga berlaku pada sebagian besar kontrol CNC Fanuc.
Ini adalah sumber daya yang baik untuk pemesin CNC dan programmer CNC tingkat pemula untuk memahami perbedaan antara G90 dan G91.
Pada Kontrol Mesin Frais CNC Hust
Kode G G90 digunakan untuk Koordinat Absolut
Kode G G91 digunakan untuk Koordinat Inkremental.
G90 Koordinat Absolut
Titik asal (Titik Nol Werkstuk) adalah referensi. Koordinat semua titik yang menggambarkan bentuk werkstuk (bagian mesin) dihitung dari titik asal.
G91 Koordinat Inkremental
Koordinat semua titik yang menggambarkan bentuk werkstuk (bagian mesin) dihitung dari titik akhir blok sebelumnya.
Fleksibilitas Mesin Frais CNC Hust
G90 Koordinat Absolut
Dalam mode Koordinat Absolut G90
X digunakan untuk gerakan Absolut Sumbu X.
Y digunakan untuk gerakan Absolut Sumbu Y.
Z digunakan untuk gerakan Absolut Sumbu Z.
Tetapi dalam mode Koordinat Absolut G90, U, V, W dapat digunakan untuk perintah gerakan inkremental sumbu
U digunakan untuk gerakan inkremental Sumbu X.
V digunakan untuk gerakan inkremental Sumbu Y.
W digunakan untuk gerakan inkremental Sumbu Z.
Jadi secara singkat jika Anda bekerja dalam mode Koordinat Absolut G90 maka jika Anda ingin Anda dapat membuat gerakan inkremental dengan menggunakan U, V, W.
Jadi tidak perlu menggunakan perintah G-Code G91 Koordinat Inkremental.
G91 Koordinat Inkremental
Dalam mode Koordinat Inkremental G91
X digunakan untuk gerakan Inkremental Sumbu X.
Y digunakan untuk gerakan Inkremental Sumbu Y.
Z digunakan untuk gerakan Inkremental Sumbu Z
Dalam mode Koordinat Inkremental G91, U, V, W tidak dapat digunakan.
Contoh Program CNC
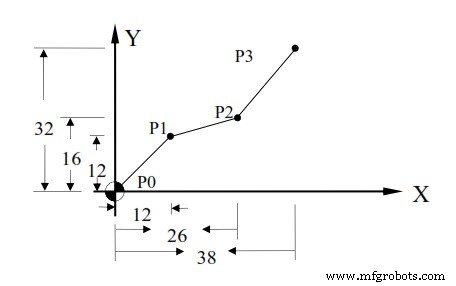
Contoh Koordinat Absolut G90 dan Koordinat Inkremental G91 Mesin Frais CNC Hust
G90 Koordinat Absolut
N10 G00 X0.000 Y0.000 Posisi ke titik asal kerja N20 G90 Setel program ke nilai absolut N30 G1 X12.000 Y12.000 F300.00 P0 ke P1 N40 X26.000 Y16.000 P0 ke P2 N50 X38.000 Y32.000 P2 ke P3 N60 M2
G91 Koordinat Inkremental
N10 G00 X0.000 Y0.000 Posisi ke titik asal kerja N20 G91 Setel program ke nilai inkremental N30 G1 X12.000 Y12.000 F300.00 P0 ke P1 N40 X14.000 Y4.000 P0 ke P2 N50 X12.000 Y16.000 P2 ke P3 N60 M2
G90 Koordinat Absolut
N10 G00 X0.000 Y0.000 Posisi ke titik asal kerja N20 G1 U12.000 V12.000 F300.00 P0 ke P1 N30 U14.000 V4.000 P1 ke P2 N40 U12.000 V16.000 P2 ke P3 N60 M2
Penggunaan Campuran
N10 G00 X0.000 Y0.000 Posisi ke titik asal kerja N30 G1 U12.000 V12.000 F300.00 P0 ke P1 N40 X26.000 V4.000 P1 ke P2 N50 X38.000 V16.000 P2 ke P3 N60 M2
Atau
N10 G00 X0.000 Y0.000 Posisi ke titik asal kerja N30 G1 U12.000 V12.000 F300.00 P0 ke P1 N40 U14.000 Y16.000 P1 ke P2 N50 U12.000 Y32.000 P2 ke P3 N60 M2



