Menguasai Pemotongan CNC dengan Pemrograman Inkremental G91: Latihan Praktis 4-Sumbu
Latihan pemrograman mesin pemotong CNC ini akan memberi Anda lebih banyak ide untuk memahami gambar dan bagaimana menemukan koordinat yang tepat dari setiap titik gambar.
Berdasarkan sepenuhnya pada Sistem Dimensi Inkremental G91, sehingga programmer/pemesin CNC dapat mempelajari dan memahami cara kerja Pemrograman Inkremental G91.
Program ini ditulis untuk mesin pemotong CNC 4-sumbu, di mana C-sumbu digunakan untuk meja putar.
Mesin pemotong CNC 3-sumbu juga dapat menjalankan program ini, untuk ini cukup hapus blok program nomor N15.
Latihan Pemrograman Mesin Pemotong CNC
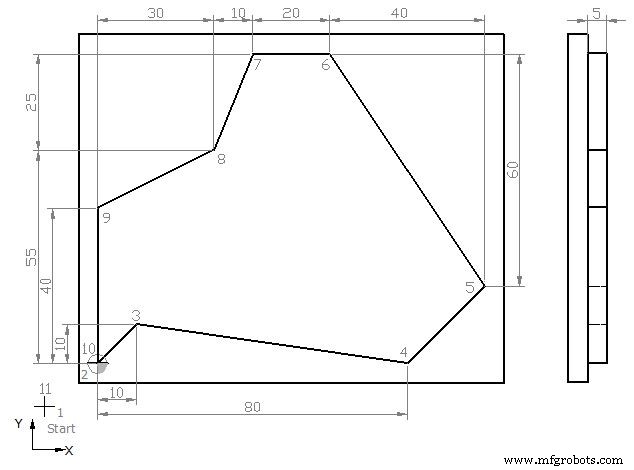
Latihan Pemrograman Inkremental G91 Mesin Pemotong CNC
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 ;Point 1 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 G91 X20 Y20 ;Point 2 N40 X10 Y10 ;Point 3 N45 X70 Y-10 ;Point 4 N50 X20 Y20 ;Point 5 N55 X-40 Y60 ;Point 6 N60 X-20 ;Point 7 N65 X-10 Y-25 ;Point 8 N70 X-30 Y-15 ;Point 9 N80 X0 Y-40 ;Point 10 N85 G40 G90 X-20 Y-20 ;Point 11 N90 G00 Z50 N95 Y100 N100 M30
Bagian Selesai
Setelah menyelesaikan proses pemesinan, pekerjaan Anda akan terlihat seperti ini dalam tampilan 3D,
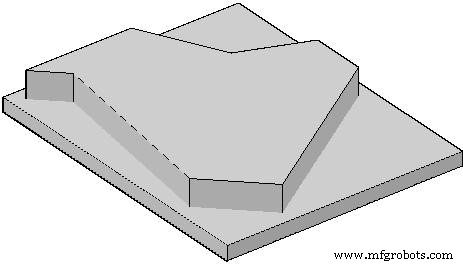
Bagian yang Selesai Dimesin dalam 3D
Penjelasan Kode G CNC
G00 : Traverse cepat.
G54 : Zero Offset no. 1.
G64 : Mode jalur berkelanjutan.
G90 : Sistem dimensi absolut.
G91 : Sistem dimensi inkremental.
G17 : Pemilihan bidang X-Y.
G42 : Aktivasi kompensasi radius pemotong (gerakan sisi kanan)
G40 : Kompensasi radius pemotong non-aktif
S : Kecepatan spindle
F : Feed gerakan sumbu
M : Gerakan pemotong (3=searah jarum jam, 4=berlawanan arah jarum jam)
D : Nomor alat



