Tutorial Program Pemesinan CNC: Operasi Pemesinan Sisi, Bor, dan Pemesinan Selokan
Submit by: BEATA
Ringkasan
Q. Tulis Program Bagian CNC untuk gambar yang ditampilkan
Untuk pemesinan sisi, ambil kecepatan 1200 rpm & feed 100 mm/min
Untuk bor lubang, ambil kecepatan 1200rpm & feed 80mm/min
Untuk pemesinan selokan, ambil kecepatan 1200rpm & feed 120mm/min
Ambill diameter lubang sebagai 15mm
Gunakan sistem koordinat absolut.
Solusi:
Urutan operasi:
1 Set titik referensi, sistem koordinat, alat, berikan nilai feed & kecepatan
2 Set cutter untuk kompensasi radius kiri offset
3 set alat di A, mulai spindle & berikan down feed (-arah Z)
4 lanjutkan pemotongan pemesinan sisi dan hentikan spindle di A
5 Pindahkan alat ke titik referensi & set alat untuk pemotongan selokan
6 Pindahkan alat ke P, mulai spindle & berikan down feed
7 Lanjutkan pemotongan selokan dan hentikan spindle di S
8 Pindahkan alat ke titik referensi & set alat untuk bor
9 Pindahkan alat ke P, mulai spindle & berikan potong kedalaman penuh
10 Angkat alat & hentikan spindle.
11 Kembalikan alat ke titik referensi.
12 Akhir program
Gambar
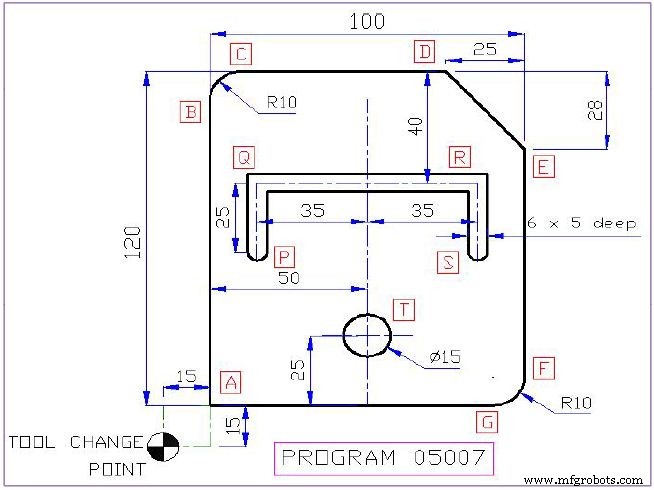
Program CNC
05007 N001 G71 G90 (Set dimensi mm, set sistem koordinat absolut) N002 G92 X-15.0 Y-15.0 Z0.0 T01 F100 S1200 (Set titik referensi -15, -15, 0. Alat T01 alat pemesinan sisi. Feed 100mm/rev, kecepatan spindle 1200 rpm) N003 G41 G00 X0.0 Y0.0 Z2.0 (Kompensasi radius cutter kiri ON, pindahkan alat ke A & berikan jarak 2mm sebelum memutar spindle) N004 G01 Z-15.0 M03 (Mulai spindle. Pindahkan alat ke bawah i.e. di arah Z untuk pemotongan dengan feed di sini M03 akan dieksekusi pertama) N005 G01 X0.0 Y110.0 (Pergi ke B secara linier) N006 G02 X10.0 Y120.0 R10.0 (Pergi ke C dengan interpolasi lingkaran searah jarum jam dengan radius = 10) N007 G01 X75.0 (Pergi ke D secara linier) N008 G01 X100.0 Y92.0 (Pergi ke E secara linier) N009 G01 Y10.0 (Pergi ke F secara linier) N010 G02 X90.0 Y0.0 R10.0 (Pergi ke G dengan interpolasi lingkaran searah jarum jam dengan radius = 10) N011 G01 X0.0 (Pergi ke A secara linier) N012 Z2.0 M05 (Naik 2mm di arah Z untuk jarak. Hentikan putaran spindle di sini M03 akan dieksekusi terakhir.) N013 G40 G00 X-15.0 Y-15.0 (Kompensasi radius cutter OFF. Pindahkan alat ke titik referensi yang ditetapkan.) N014 M06 T02 F120 (Ganti alat & gunakan alat T02 - di sini untuk alat pemesinan selokan dengan diameter 6mm. Set feed sebagai 120mm/rev.) N015 G00 X15.0 Y55.0 (Pindahkan alat ke 'P' dengan cepat.) N016 G01 Z-5.0 M03 (Mulai spindle. Pindahkan alat 5mm ke bawah i.e. di arah Z untuk pemotongan dengan feed - di sini M03 akan dieksekusi pertama) N017 Y80.0 (Pergi ke Q secara linier.) N018 X85.0 (Pergi ke R secara linier.) N019 Y80.0 (Pergi ke S secara linier.) N020 Z2.0 M05 (Naik 2mm di arah Z untuk jarak. Hentikan putaran spindle - di sini M05 akan dieksekusi terakhir.) N021 G00 X-15.0 Y-15.0 (Pindahkan alat ke titik referensi yang ditetapkan.) N022 M06 T03 F80 (Ganti alat & gunakan alat T03 - di sini untuk mata bor dengan diameter 15mm. Set feed sebagai 80mm/rev.) N023 G00 X50.0 Y25.0 (Pindahkan alat ke 'T') N024 G01 Z-20.0 M03 (Turun 20mm untuk memastikan kedalaman penuh lubang.) N024 Z2.0 M05 (Naik 2mm di arah Z untuk jarak. Hentikan putaran spindle - di sini M05 akan dieksekusi terakhir.) N025 G00 X-15.0 Y-15.0 (Pindahkan alat ke titik referensi yang ditetapkan.) N026 M30 (Hentikan program)



