Contoh Program CNC Fanuc G72.1 & G72.2 Salin Bentuk untuk Lingkaran Lubang Bulu
Contoh program CNC ini menunjukkan bagaimana kedua fungsi salin bentuk G72.1 dan G72.2 dapat memanggil satu sama lain dalam satu program bagian, baca Catatan Pemrograman di bawah dengan cermat.
Pemrograman
Salin Bentuk Rotasional Fanuc G72.1
Menggunakan Kode G Salin Bentuk Rotasional G72.1, bentuk yang ditentukan oleh subprogram dapat dihasilkan berulang kali dengan Gerakan Rotasional.
Baca definisi G72.1 dengan contoh program Fanuc G72.1 Salin Bentuk Rotasional (Fungsi Salin Bentuk CNC Mill)
Salin Bentuk Linier Fanuc G72.2
Menggunakan Kode G Salin Bentuk Linier G72.2, bentuk yang ditentukan oleh subprogram dapat dihasilkan berulang kali dengan Gerakan Linier.
Baca definisi G72.2 dengan contoh program Fanuc G72.2 Salin Bentuk Linier (Fungsi Salin Bentuk CNC Mill)
Siklus Bor Fanuc G81
Siklus bor G81 digunakan untuk operasi bor/spot bor sederhana.
Baca definisi siklus bor G81 dengan contoh program Fanuc G81 Siklus Bor
Catatan Pemrograman
Menentukan dua atau lebih perintah untuk menyalin bentuk
- G72.1 tidak dapat ditentukan lebih dari sekali dalam subprogram untuk membuat salinan rotasional (Jika dicoba, alarm PS0900 akan terjadi).
- G72.2 tidak dapat ditentukan lebih dari sekali dalam subprogram untuk membuat salinan linier (Jika dicoba, alarm PS0901 akan terjadi).
- Dalam subprogram yang menentukan salinan rotasional, namun, salinan linier dapat ditentukan. Demikian pula, dalam subprogram yang menentukan salinan linier, salinan rotasional dapat ditentukan.
Contoh Program Fanuc G71.2 G72.2
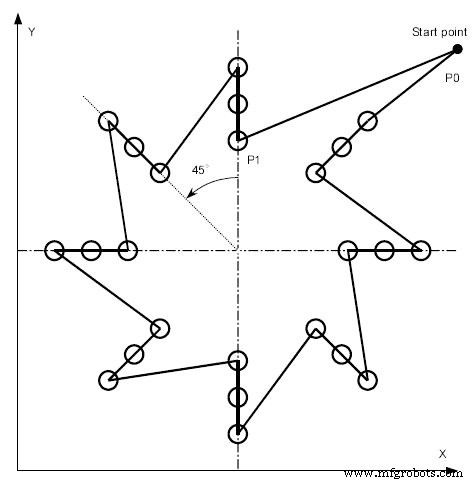
Program utama
O4000 ; N10 G90 G00 G17 X240. Y230. Z100. ; (P0) N20 G72.1 P4100 X120. Y120. L8 R45. ; N30 G80 G00 X240. Y230. ; (P0) N40 M30 ;
Sub program Salinan Rotasi (G72.1)
O4100 N100 G72.2 P4200 I0 J20. L3 ; N200 M99 ;
Sub program Salinan Linier (G72.2)
O4200 N110 G90 G81 X120. Y180. R60. Z10. F200. ; (P1) N210 M99 ;



