Panduan Lengkap Kode G dan Kode M untuk Sistem CNC Fagor 101/102
Daftar lengkap kode G dan kode M untuk pemrograman Fagor 101 / 101S / 102 / 102S.
Pengantar Fagor 101/102
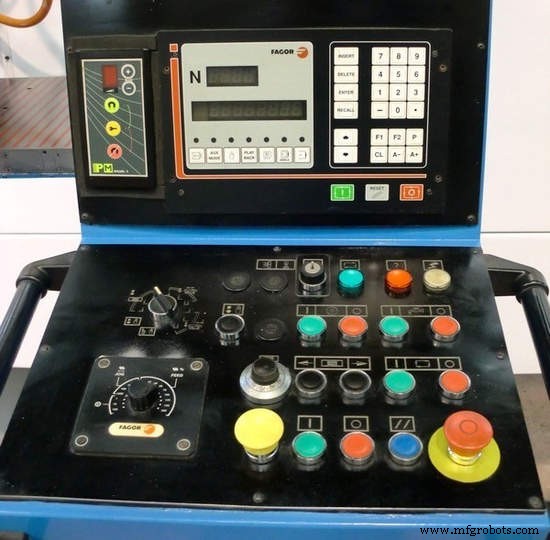
CNC FAGOR 101/102 dapat diintegrasikan ke dalam lemari listrik mesin dan mengumpulkan, dalam satu unit, semua karakteristik operasi yang paling canggih dan sederhana dari CNC 1 atau 2 sumbu.
CNC FAGOR 101/102 unggul karena dapat disesuaikan dengan banyak aplikasi berkat 120 parameter mesinnya. Fleksibilitas dan kemampuan pengelolaan yang luar biasa dari CNC ini menjadikannya ideal untuk berbagai macam aplikasi.
Kode G
| Kode G | Deskripsi |
|---|
| G00 | Posisi cepat |
| G01 | Interpolasi linear |
| G02 | Interpolasi lingkaran searah jarum jam |
| G03 | Interpolasi lingkaran berlawanan arah jarum jam |
| G04 | Tunda |
| G05 | Sudut bundar |
| G07 | Sudut persegi |
| G25 | Lompat tanpa syarat |
| G26 | Lompat jika nol |
| G27 | Lompat jika tidak nol |
| G28 | Lompat jika lebih kecil dari nol |
| G29 | Lompat jika sama dengan atau lebih besar dari nol |
| G33 | Sinkronisasi |
| G34 | Sumbu X sebagai hamba tak terbatas dari sumbu lain. |
| G45 | Tambah counter bagian |
| G47 | Inhibisi pulsa umpan balik Buka loop posisi sumbu. |
| G48 | Batalkan fungsi G47 Tutup loop posisi sumbu. |
| G51 to G60 | Muat offset nol |
| G60 | Muat dimensi pukulan. |
| G61 | F tidak terpengaruh oleh “P18” |
| G62 | Batalkan fungsi G61 |
| G70 | Pemrograman inci |
| G71 | Pemrograman metrik |
| G74 | Pencarian home |
| G75 | Pemeriksaan sentuh |
| G81 | Pemrograman batch |
| G84, G80 | Gerigian kaku |
| G90 | Pemrograman mutlak |
| G91 | Pemrograman increment |
| G92 | Preset koordinat |
| G93 | Modifikasi rampa percepatan |
Kode M
| Kode M | Deskripsi |
|---|
| M00 | Berhenti program |
| M01 | Berhenti program bersyarat |
| M02 | Akhir program |
| M30 | Akhir program dengan kembali ke awal |
| M03 | Mulai poros searah jarum jam |
| M04 | Mulai poros berlawanan arah jarum jam |
| M05 | Berhenti poros |
| M41,M42,M43,M44 | Pemilihan rentang poros |



