
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Siklus Goresan ECS G86 dengan Fitur Henti Spindel

Siklus Goresan dengan Henti Spindel ECS G86

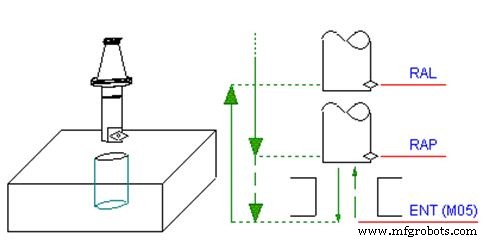
Perbedaan satu-satunya antara siklus ini dan Bor Standar G81 adalah bahwa spindel, setelah mencapai kuota ENT, berhenti. Itu akan mulai berputar lagi hanya ketika alat mencapai dalam rapid kuota RAL.

Entri Data Siklus diaktifkan, dalam mode MDI dan Edit, melalui urutan tombol ini:

Siklus Goresan ECS G86 dengan Fitur Henti Spindel

Pemrograman

G86 <ENT=..> <RAP=..> <RAL=..>

Parameter

ParameterDeskripsi
ENTKuota kedalaman tercapai pada laju'avance kerja
RAPKuota tercapai pada rapid di awal siklus
RALKuota Kembali tercapai pada rapid dengan spindel berhenti.

Siklus Goresan ECS G86 dengan Fitur Henti Spindel


Mesin CNC

  1. Penggilingan Taper Efisien dengan G92: Panduan Lengkap CNC
  2. Siklus Goresan ECS G89 dengan Waktu Tahan: Panduan Langkah demi Langkah
  3. Siklus Goresan dengan Retraksi ECS G87 – Ringkasan & Pengaturan Lengkap
  4. Siklus Goresan ECS G85 – Pengembalian Alat Teroptimasi & Bor Presisi
  5. Siklus Pengeboran Tap ECS G84: Pengaturan & Optimasi untuk Mesin Frais
  6. Siklus Bor Dalam ECS G83/r dengan Waktu Tahan untuk Pemecahan Irisan Efisien
  7. Siklus Bor Dalam & Pembersihan ECS G83: Bor Lubang Presisi & Efisien
  8. Siklus Bor ECS G82 dengan Waktu Tahan untuk Pemecahan Irisan
  9. Siklus Bor 3 Lapisan ECS G81/3 – Bor Lubang Multi-Zona Efisien
  10. Siklus Bor Standar ECS G81: Entri Data Presisi & Pengaturan Parameter