Menguasai Siklus Bor Spot NCT G81: Bor Presisi Jadikan Mudah
Siklus bor NCT G81 digunakan untuk operasi bor sederhana/bor spot.
Pemrograman
G17 G81 X... Y... Z... R... F.. L... G18 G81 Z... X... Y... R... F... L... G19 G81 Y... Z... X... R... F... L..
Parameter
Tabel berikut definisi X,Y,Z akan bekerja untuk bidang G17, untuk bidang lain ini akan berubah sebagai berikut
bidang G18 posisi lubang adalah Z X dan sumbu bor adalah Y
bidang G19 posisi lubang adalah Y Z dan sumbu bor adalah X
| Parameter | Deskripsi |
|---|
| X | Posisi lubang pada sumbu x. |
| Y | Posisi lubang pada sumbu y. |
| Z | Kedalaman, alat akan bergerak dengan feed ke kedalaman Z mulai dari bidang R. |
| R | Posisi bidang R. |
| L | Jumlah pengulangan siklus (jika diperlukan). |
| F | Feedrate. |
Operasi
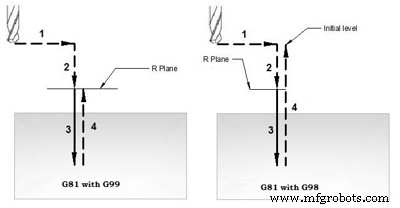
Operasi siklus G81 adalah
- Posisi traverse cepat di bidang yang dipilih
- Gerakan traverse cepat sejauh titik R
- Bor sejauh titik Z, dengan feed F
- Penarikan
- Jika G99, penarikan ke titik R, dalam traverse cepat
- Jika G98, penarikan traverse cepat ke titik awal
Contoh Pemrograman
Pemrograman Seri Lubang
Pemrograman lubang 10mm terpisah satu sama lain dengan siklus bor NCT G81, di sini
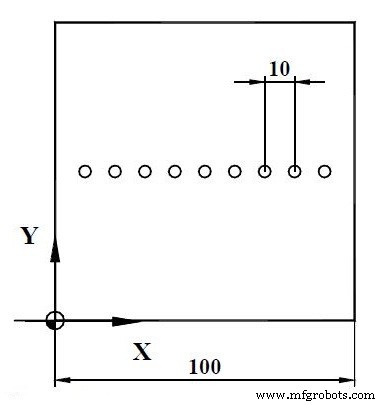
%O7071(7.1) N100 T1 N110 G54 G0 X0 Y50 N120 G43 Z50 H1 N130 S1000 M3 M8 N140 G81 XI10 Y50 R2 Z-10 L9 N150 G80 N160 G0 Z100 N170 M30 %
Contoh Pemrograman Seri Lubang
Seri lubang kedua diprogram sebagai siklus bor baru, di mana ukuran lagi ditentukan secara bertambah. Karena kedua siklus akan mencakup lubang tengah, seri kedua harus dibagi menjadi bagian bawah dan atas.
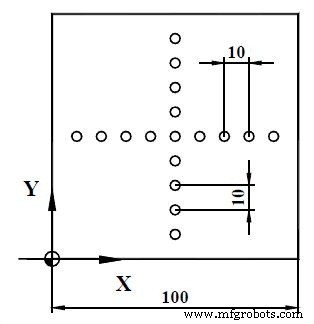
%O7072(7.2) N100 T1 N110 G54 G0 X0 Y50 N120 G43 Z50 H1 N130 S1000 M3 M8 N140 G81 XI10 Y50 R2 Z-10 L9 N150 G80 N160 G0 X50 Y0 N170 G81 X50 YI10 R2 Z-10 L4 N180 G80 N190 G0 X50 Y50 N200 G81 X50 YI10 R2 Z-10 L4 N210 G80 N220 G0 Z100 N230 M30 %



