
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Interpolasi Koordinat Polar Fanuc G15/G16 – Operasi Akhir & Awal

G16 Mulai Interpolasi Koordinat Polar

G16 Mulai Interpolasi Koordinat Polar

Pemrograman

G16

G15 Akhiri Interpolasi Koordinat Polar

G15 Akhiri Interpolasi Koordinat Polar

Pemrograman

G15

Di antara G16 dan G15 titik dapat didefinisikan oleh koordinat polar.

Pemilihan pesawat di mana koordinat polar dapat diprogram terjadi dengan G17 – G19.

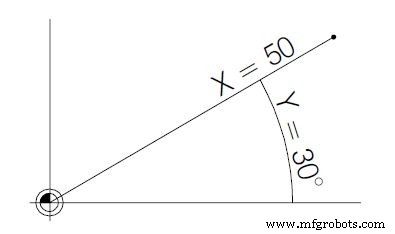
Dengan alamat sumbu pertama, radius akan diprogram,
dengan alamat sumbu kedua, sudut akan diprogram,
kedua-duanya berkaitan dengan titik nol workpiece.

Contoh

Interpolasi Koordinat Polar Fanuc G15/G16 – Operasi Akhir & Awal

N75 G17 G16 N80 G01 X50 Z30 sumbu pertama: radius X=50 sumbu kedua: sudut Y=30 

Mesin CNC

  1. Merancang untuk Keberlanjutan: Mulai dari Akhir dalam Pikiran
  2. Panduan Lengkap Kode-G CNC untuk Kontrol Fanuc
  3. Contoh G-Code Fanuc G68 Rotasi Koordinat untuk Pemesinan CNC
  4. Fanuc G68 Rotasi Koordinat: Penyelarasan Sumbu yang Tepat untuk Pemesinan CNC
  5. Contoh Subprogram Fanuc: Sederhanakan Pemrograman CNC dengan Teknik Subroutine
  6. Menguasai Perintah G04 Jeda Fanuc untuk Waktu CNC yang Presisi
  7. Menguasai Interpolasi Lingkaran Fanuc (G02/G03) dengan Contoh Kode Praktis
  8. Kontrol CNC Fanuc 21: Referensi Lengkap Kode Alarm
  9. Menguasai Perintah Jeda Fanuc G04: Panduan Lengkap
  10. Referensi Lengkap Kode G Fanuc untuk Pemrograman CNC